Zamów spersonalizowane klamerki do paska w hurtowej ilości od producenta OEM/ODM. Minimalna wielkość zamówienia (MOQ) wynosi 100–500 szt. w zależności od projektu i technologii produkcji. Wyślij swój logo, aby otrzymać darmowe wizualizacje projektu oraz ofertę cenową.
Zamówienie klamerek do paska rzadko kończy się niepowodzeniem z powodu ceny – kończy się niepowodzeniem z powodu dopasowania. Szerokość paska, typ mocowania oraz głębokość reliefu zwykle ustala się w innej rozmowie niż ta, w której zatwierdzono grafikę – a niedopasowanie staje się widoczne dopiero wtedy, gdy próbkę naszczepia się na pasek. Ponieważ przygotowanie próbki trwa 7–10 dni, a produkcja masowa 20–35 dni, wykrycie takiego błędu kosztuje znacznie więcej niż zmiana koloru.
Współczesne klamry do paska klamerki do paska to produkt innego rodzaju niż broszki czy monety: są cięższe, większe i znacznie mniej wyrozumiały wobec niewielkich błędów wymiarowych – dlatego specyfikacja musi zostać określona przed opracowaniem projektu.
Typ sprzączki |
Jak to jest robione |
Najlepszy dla |
Ograniczenie |
Klamerek typu die-struck (matrycowy) |
Wytłaczane z blachy mosiężnej lub cynkowej, następnie pokrywane warstwą metalu |
Wysoka szczegółowość, płaskie powierzchnie, zastosowanie korporacyjne i promocyjne |
Niski relief; niemożliwe jest uzyskanie głębokich kształtów 3D |
Zatrzask odlewany pod ciśnieniem |
Stop cynku wlanej w formę stalową |
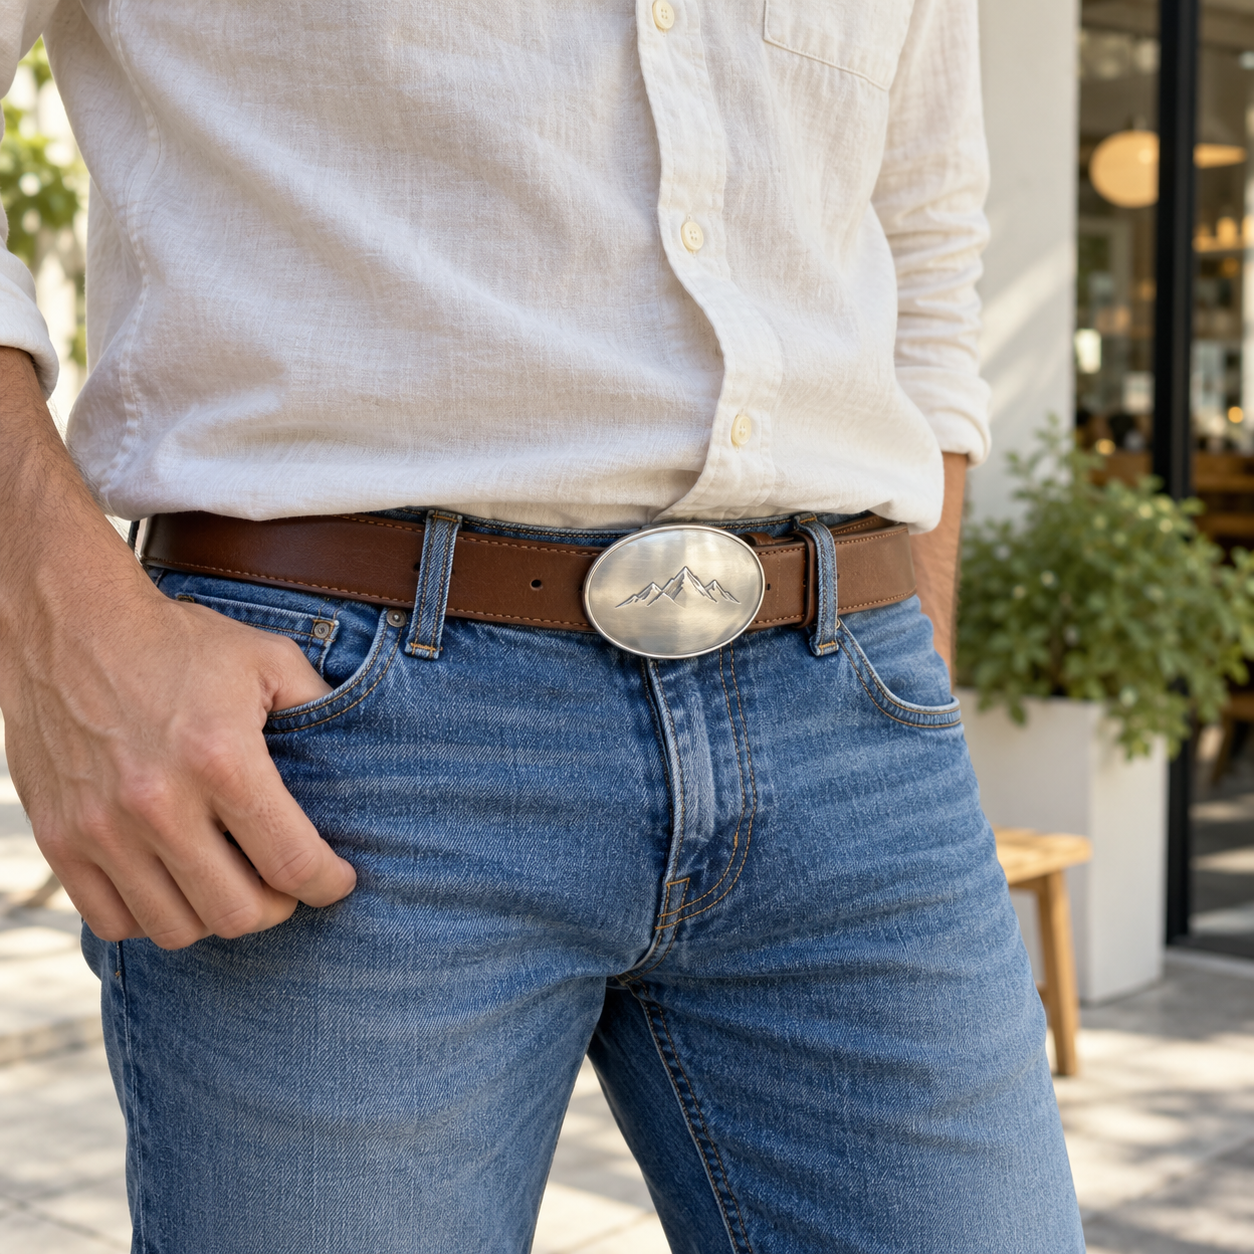
Projekty o charakterze rzeźbiarskim, sklepów zachodnich i sklepów z artykułami do stylu życia |
Wyższy koszt formy; drobne napisy są mniej wyraźne |
Zatrzask trawiony lub wykonany laserowo |
Blacha metalowa trawiona, a następnie pokryta warstwą powłoki |
Duży płaski obszar na logo lub datę |
Mała głębokość; czytelność osiągana przez kontrast, nie przez relief |
Zatrzask z emalią |
Podstawa tłoczona z twardą lub miękką emalią |
Logotypy w kolorze, herby klubów i stowarzyszeń |
Emal jest umieszczany w zagłębieniach; narożniki o ostrym zaokrągleniu wymagają szczególnej staranności |
Najpierw potwierdź szerokość paska: najczęściej stosowane szerokości to 30, 35 i 40 mm. Otwór klamry jest wykonany zgodnie z wybraną szerokością i nie może zostać później zmieniony.
Klamra z przelotką, zaciskowa lub śrubowa: klamra z przelotką wymaga paska z otworami; klamra zaciskowa lub śrubowa mocowana jest do gotowego paska. Łączenie tych dwóch typów jest najczęstszą przyczyną konieczności ponownej obróbki.
Tylko klamra lub klamra z paskiem: decyzja ta musi zostać podjęta przed przygotowaniem oferty — wpływa na sposób pakowania, masę oraz koszty przewozu, a nie tylko na cenę jednostkową.
Zakrzywienie i promień krzywizny: klamra zakrzywiona zgodnie z linią talii inaczej się układa niż płaska płyta; promień krzywizny należy potwierdzić na rysunku technicznym, a nie na wizualizacji.
Masa w gramach: klamry odlewane są znacznie cięższe. Sprawdź masę w gramach zarówno pod względem równowagi paska, jak i kosztów wysyłki.
Zażądaj rysunku wymiarowego: rysunek można sprawdzić, natomiast zdjęcie nie nadaje się do weryfikacji. Przed zatwierdzeniem zmierz próbkę zgodnie z rysunkiem.
Pasek ściera bardziej niż szpilka: stały kontakt z paskiem, powierzchniami stołów oraz odzieżą powoduje szybsze zużycie warstwy galwanicznej niż okazjonalne użytkowanie, dlatego należy określić wytrzialsze wykończenia.
Wykończenia antyczne maskują zużycie: antyczna mosiądz, antyczne srebro oraz matowe czarne wykończenie skrywają zadrapania, które na polerowanych powierzchniach pojawiają się już po kilku tygodniach codziennego użytkowania.
Graweruj po galwanizacji: grawerowanie wykonane przed galwanizacją zostaje wypełnione metalem i traci wyrazistość; kolejność tej operacji powinna być jasno określona w specyfikacji.
Nie stosuj miękkiej emalii na powierzchni styku: miękka emalia pozostawia kolor w zagłębieniu, a wystające metalowe elementy są dokładnie tym, co tarcie o pasek na klamrze.
Dopasuj galwanizację klamry do wyposażenia paska: jeśli pasek ma utrzymywacz lub końcówkę w innym wykończeniu, oba elementy będą wyglądać niespójnie przy świetle dziennym.
Odzież robocza i mundury markowe: Klamerka z logotypem firmy wytrzymuje lata codziennego użytku – dłuższy czas niż jakikolwiek nadruk na ubraniu.
Sklepy z odzieżą zachodnią i styl życia: To kategoria, w której odlewane wypukłe wzory oraz cięższy odczucie są cechą produktu, a nie szczegółem.
Prezenty okazji emerytalnych i jubileuszowych: Klamerka z grawerowaną nazwiskiem i datą to osobiste wyróżnienie, które nosi się, a nie przechowuje.
Członkostwo w klubach i stowarzyszeniach: Herb w emalii nadaje przedmiotowi członkowskiemu wartość, dzięki której członkowie rzeczywiście go zachowują.
Korekta z paskiem do prezentów korporacyjnych: Klamerka wraz z paskiem w jednej paczce przekształca przedmiot z akcesorium w prezent.
Marka własna dla sprzedaży detalicznej: Tutaj ważniejsze niż pojedynczy projekt są spójne powłoki metaliczne i wymiary w kolejnych zamówieniach.
Większość problemów związanych z klapkami rozstrzyga się już w pierwszych dwóch etapach – długo przed wytworzeniem formy.
1. Ustalić szerokość i sposób mocowania: szerokość paska wraz z kolkiem, zaciskiem lub śrubą. Wszystkie kolejne decyzje zależą od tej pary wyborów.
2. Dobór procesu na podstawie reliefu: płaski detal wskazuje na tłoczenie matrycowe lub trawienie; plastyczna głębokość wskazuje na odlewania matrycowe. Wybór najpierw według ceny jednostkowej prowadzi do projektu, który dany proces nie jest w stanie zrealizować.
3. Zatwierdzić rysunek wymiarowy: szerokość, wysokość, grubość, rozmiar otworu, promień oraz masa w gramach — na papierze, przed wykonaniem narzędzi.
4. Potwierdzić układ narzędzi: koszt formy jest jednorazowy; należy uzgodnić, czy zostanie on naliczony jednorazowo, rozłożony na cenę jednostkową czy całkowicie pominięty przy przekroczeniu określonej ilości.
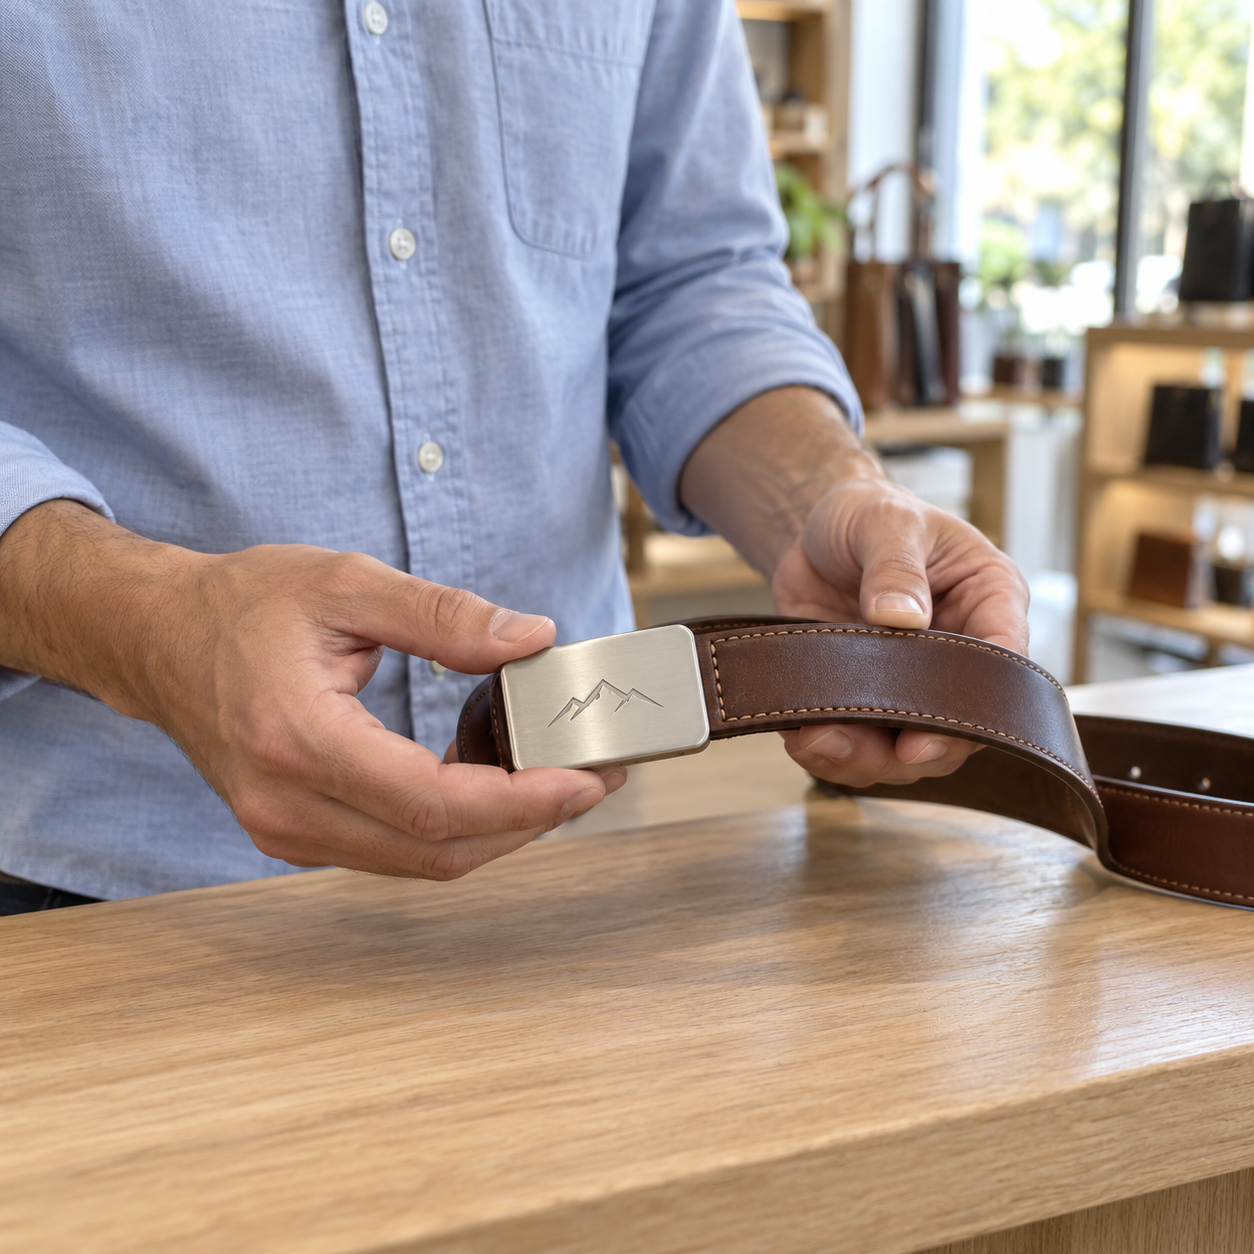
5. Zatwierdzić próbkę zamontowaną na pasku: założyć ją na pasek, zapiąć i sprawdzić położenie kolka pod obciążeniem. Próbka uznana za luźną na biurku ukrywa jedyny istotny błąd.
6. Określić punkty kontroli jakości: położenie kolka, przyczepność powłoki, głębokość grawerunku oraz wykończenie krawędzi to cztery kluczowe kontrole pozwalające wykryć wadliwą partię jeszcze przed wysyłką.
7. Opracuj harmonogram wstecz: pobieranie próbek przez 7–10 dni, produkcja przez 20–35 dni po zatwierdzeniu, nowa forma przed pobieraniem próbek oraz przewóz towaru po produkcji.
Klamry są wykonywane na tych samych liniach tłoczenia, odlewania i powlekania co pozostała nasza metalowa produkcja, dlatego te same tolerancje stosuje się zarówno do zamówienia niestandardowe monety okolicznościowe jak i do zamówienia spersonalizowane spinki do klapy każde zamówienie Unitepins obejmuje darmowe wizualizacje projektu oraz nie ma minimalnej ilości zamawianych próbek; realizujemy je w obiekcie o powierzchni 5100 m² z 21-letnim doświadczeniem w produkcji OEM/ODM.
P: Jaka jest różnica między klamrami tłoczonymi a odlewanymi?
O: Klamry tłoczone są wytłaczane z blachy metalowej – zachowują one wyraźne detale, ale tylko niskie reliefy. Klamry odlewane są wlewane do formy, co umożliwia tworzenie głębokich, trójwymiarowych kształtów przy wyższym koszcie narzędzi i nieco mniejszej wyrazistości drobnych napisów.
P: Czy klamra może być dostarczona razem z paskiem?
O: Tak. Można ją zaoferować osobno lub jako gotowy pas, jednak najpierw należy ustalić szerokość paska i typ mocowania, ponieważ otwór klamry jest dopasowany do tej szerokości.
P: Jak długo trwa produkcja?
A: Próby trwają 7–10 dni, a masowa produkcja – 20–35 dni po zatwierdzeniu próbek. Nowa forma wydłuża czas przed etapem prób, więc ten etap znajduje się na ścieżce krytycznej.
Q: Które powłoki najlepiej wytrzymują codzienną eksploatację?
A: Powłoki antyczne i matowe lepiej maskują zadrapania niż polerowane. Wskazane są bardziej trwałe opcje powłok, a miękką emalię należy unikać na powierzchniach stykających się z paskiem.
P: Jaka jest minimalna ilość zamówienia?
A: Minimalna ilość zamówienia (MOQ) zwykle wynosi od 100 do 500 sztuk, w zależności od złożoności projektu i procesu; nie ma minimalnej ilości dla rozwoju próbek.

Nasze produkty na zamówienie obejmują brosze, 3M naklejki magnesowe, monety wyzwanie, markery piłek golfowych, kluczyki, medale, otwieracze butelkowe, paseczki do spodni, mankietki, sznurki identyfikacyjne itp.
 EN



 Gorące wiadomości