 EN


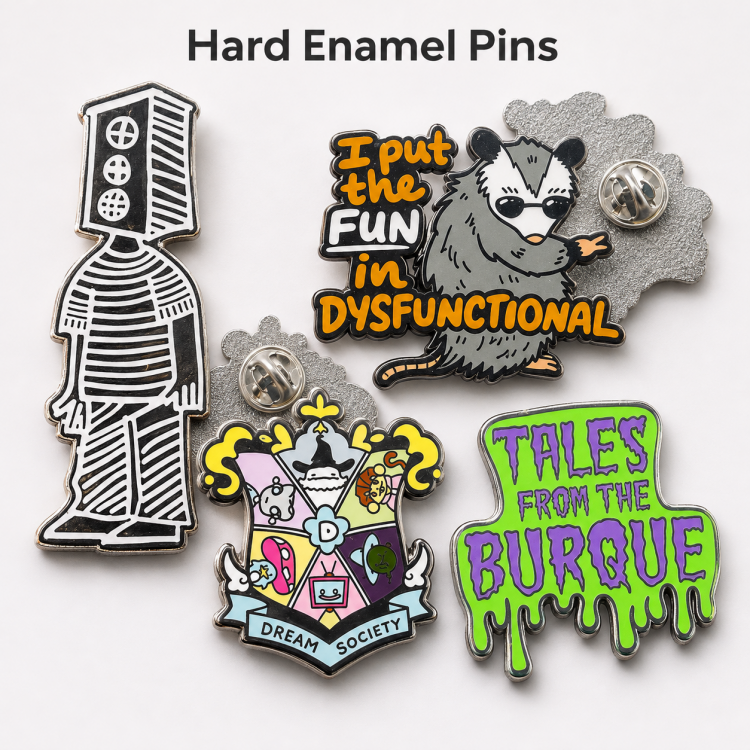
Una finitura coerente e curata pin di smalto duro non è il risultato di una singola scelta azzeccata sul pavimento della fabbrica. Ha inizio con decisioni prese molto prima della produzione: grafica chiara, costruzione in metallo adeguata, riempimento del colore controllato e rifinitura accurata. Comprendere quali tecniche produttive influenzano la qualità aiuta acquirenti e designer a definire specifiche realistiche, ridurre revisioni evitabili e valutare i campioni in base al risultato previsto. Il processo di produzione dei pin smaltati collega queste decisioni, quindi la qualità dipende da quanto bene ogni fase supporti quella successiva.
I miglioramenti più utili sono pratici, non misteriosi: semplificare il disegno laddove le linee metalliche risultino troppo sottili, specificare con precisione i colori, controllare la placcatura e l’applicazione dello smalto, quindi ispezionare il prodotto finito in condizioni costanti. Un design personalizzato di alta qualità per spille smaltate fornisce ai team di produzione confini ben definiti da seguire, mentre una chiara comprensione della differenza tra spilla smaltata e spilla a smalto morbido consente di abbinare correttamente la superficie desiderata al processo adatto. Questi passaggi rendono la qualità più riproducibile, non semplicemente più accattivante in un’immagine del prodotto.
Specifiche di progettazione che prevengono problemi di qualità
Progettare il disegno tenendo conto dei limiti dello smalto e del metallo
Apin di smalto duro dovrebbe tenere conto delle linee metalliche rilevate che separano le aree cromatiche. Linee troppo sottili possono risultare fragili o difficili da riprodurre, mentre spazi chiusi molto piccoli possono essere difficili da riempire in modo uniforme. Esaminare il disegno alle dimensioni finali previste, non solo su uno schermo di grandi dimensioni, e semplificare i dettagli minuscoli che perdono definizione quando ridotti. Durante il processo di produzione dei pin smaltati, separazioni chiare aiutano gli operatori ad applicare i colori con precisione e riducono la probabilità che riempimenti adiacenti si fondano tra loro.
La distinzione tra spilla smaltata a freddo e smaltata a caldo è rilevante già nella fase di progettazione. Lo smalto duro viene riempito e lucidato fino a raggiungere una superficie liscia, allo stesso livello dei bordi metallici; pertanto, il disegno richiede contorni resistenti e aree di colore in grado di sopportare la rettifica e la lucidatura. Un design personalizzato di spilla smaltata che si basi su interstizi delicati o linee estremamente sottili potrebbe necessitare di adeguamenti prima della realizzazione degli stampi. Un designer e il team di produzione possono verificare i dettagli minimi praticabili rispetto alle dimensioni proposte, anziché presupporre che ogni dettaglio visualizzato sullo schermo venga riprodotto esattamente.
Definire dimensioni, colori e finiture superficiali
Specificare larghezza e altezza finite, spessore del contorno, tipo di supporto e finitura della placcatura prima di approvare l’artwork per la produzione. Un design personalizzato di spilla smaltata deve includere riferimenti cromatici, in particolare quando una palette di colori del marchio deve essere riprodotta su più pezzi o su ordini successivi. I riferimenti cromatici guidano la corrispondenza, anche se l’aspetto dello smalto può comunque variare in base al materiale, all’illuminazione e all’ambiente di visione. Discutere lo spettro visivo accettabile e confermare i criteri con cui verrà valutato il campione. Ciò rende il processo produttivo delle spille smaltate meno dipendente da interpretazioni soggettive di termini come ‘brillante’ o ‘scuro’.
La placcatura contribuisce all’aspetto estetico e va considerata insieme alla palette di smalti. Una finitura metallica calda può modificare la percezione dei colori adiacenti, mentre un bordo ad alto contrasto può rendere più evidenti piccole imperfezioni. Quando si valuta la scelta tra smalto duro e smalto morbido, occorre considerare se le linee metalliche rilevate o la superficie levigata e a filo meglio si adattino al disegno. Documentare tali scelte all’interno del progetto personalizzato del pin smaltato fornisce al team di produzione un riferimento stabile e riduce modifiche dell’ultimo minuto che potrebbero comprometterne la coerenza.
Smalto duro vs smalto morbido: un confronto pratico
Le due finiture non rappresentano una gerarchia, ma una scelta progettuale. La tabella seguente riassume le differenze pratiche che gli acquirenti devono valutare prima della realizzazione degli stampi.
| Punto di confronto | Smalto duro | Smalto morbido |
|---|---|---|
| Superficie | Colore riempito e levigato a filo con i bordi metallici; superficie liscia e uniforme | Aree colorate incassate sotto le linee metalliche rilevate; sensazione tridimensionale |
| PASSI DI PRODOZIONE | Riempimento, polimerizzazione, rettifica e lucidatura ripetuti | Riempimento e polimerizzazione; nessuna fase di lucidatura a filo |
| Tolleranza della larghezza delle linee | Richiede contorni resistenti in grado di sopportare la lucidatura e la levigatura | Le linee sottili sono più tollerabili perché rimangono rilevate |
| Aree chiuse di piccole dimensioni | Più difficile da riempire in modo uniforme; la profondità irregolare risulta evidente dopo la lucidatura | Meno critico; il riempimento incassato nasconde le minime variazioni di profondità |
| Aspetto | Raffinato, simile a gioielleria, con forte contrasto cromatico-metallico | Tattile, grafico, con contorni metallici marcati |
| Migliore scelta | Presentazione premium, marchio a superficie liscia, separazione cromatica fedele | Colore visibile incassato, linee metalliche tridimensionali, budget più contenuti |
| Rischio principale per la qualità | Scratch da lucidatura, avvallamenti, profondità irregolare del riempimento | Livelli di riempimento irregolari, accumulo di colore in piccole cavità |
Nessuna delle due superfici è automaticamente la scelta giusta per ogni progetto. Per un pin di smalto duro , la qualità della lucidatura dipende dall’opera grafica, dalla coerenza del riempimento e da una rimozione accurata del materiale, che devono operare in sinergia. Un design personalizzato di spilla smaltata con campi di colore distinti e di dimensioni adeguate fornisce alla fase finale una base più affidabile.
Metodi di produzione controllati per una finitura uniforme
Gestione della formatura del metallo e del riempimento con smalto
Il processo produttivo delle spille smaltate inizia con una base metallica modellata secondo il contorno e il rilievo approvati. Cavità pulite e ben definite contribuiscono a creare bordi uniformi e offrono spazi chiari per il colore. La superficie metallica e le aree incavate devono essere preparate in modo che lo smalto possa essere applicato in modo pulito. Per una pin di smalto duro , i colori vengono inseriti nelle sezioni incavate e portati a termine attraverso ripetute fasi di riempimento e cottura, come richiesto dalle specifiche produttive. L’uniformità dell’applicazione è fondamentale, poiché livelli di riempimento irregolari possono rimanere visibili anche dopo la lucidatura.
Un utile controllo di produzione consiste nel confrontare la copertura cromatica su diverse aree campione, inclusi tratti stretti e angoli. Questi dettagli rivelano spesso se il processo di produzione dei pin smaltati personalizzati controlla in modo coerente la profondità di riempimento. Il design personalizzato previsto per il pin smaltato dovrebbe evitare compartimenti eccessivamente piccoli quando è prioritaria una superficie liscia e uniforme. Nel confronto tra pin smaltati e pin soft enamel, la tecnica hard enamel prevede il riempimento e la lucidatura delle aree colorate fino a livellare perfettamente lo smalto con il metallo rialzato, rendendo quindi particolarmente importante una preparazione accurata.
Lucidare con cura e proteggere la definizione della superficie
Dopo il riempimento e la polimerizzazione, la levigatura e la lucidatura creano la caratteristica superficie piana della smaltatura dura. Questa fase deve rimuovere l’eccesso di materiale senza appiattire i dettagli metallici importanti né produrre graffi visibili. Una lucidatura controllata favorisce una transizione pulita tra smalto e bordo, mentre una finitura affrettata o irregolare può lasciare avvallamenti, bordi ruvidi o un lucido non uniforme. Il processo di produzione dei pin smaltati deve preservare, nella fase finale, il profilo approvato e l’aspetto del placcato, non utilizzare la lucidatura come correzione estetica di problemi insorti nelle fasi precedenti.
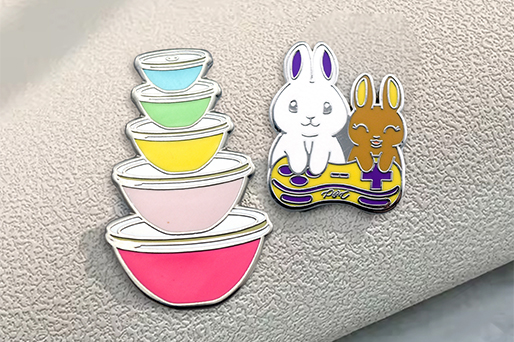
La finitura è una delle differenze pratiche più evidenti tra pin smaltati duri e pin smaltati morbidi. La smaltatura dura viene generalmente lucidata fino a ottenere una superficie quasi perfettamente piana, mentre la smaltatura morbida conserva le aree colorate incassate e le linee metalliche rilevate. Come mostra la tabella comparativa, la scelta deve basarsi sull’illustrazione e sull’effetto desiderato, non su abitudine.
Ispezione e decisioni per garantire la qualità
Utilizzare l’approvazione del campione e un’ispezione mirata
Ispezionare un campione di produzione per verificare l’accuratezza del contorno, il posizionamento dei colori, il livello della superficie, la coerenza della placcatura e l’allineamento degli elementi di fissaggio. Controllarlo sia alla luce ambientale normale sia alla luce diretta, poiché i riflessi possono nascondere o esagerare i difetti superficiali. Confermare che il campione rispecchi le dimensioni e la finitura finali prima di autorizzare una produzione completa. Nel processo di produzione delle spille smaltate, le note scritte di approvazione sono utili perché documentano quali dettagli visivi sono rilevanti e rendono i controlli successivi più oggettivi.
L’ispezione deve riflettere l’uso previsto. Una spilla osservata da vicino per una presentazione premium potrebbe richiedere un controllo più accurato della lucidatura e dei confini cromatici rispetto a una spilla progettata principalmente per un uso quotidiano. Confrontare il pezzo finito con il campione approvato pin di smalto duro , non solo con una rappresentazione digitale. Quando si valuta la differenza tra spilla smaltata e spilla a smalto morbido, giudicare la superficie reale in base alla sensazione e all’aspetto desiderati, invece di presupporre che una finitura sia intrinsecamente più precisa o resistente.
Adattare il metodo di produzione all’obiettivo qualitativo
Il piano di qualità migliore inizia identificando gli elementi che devono rimanere costanti: caratteri minuscoli, una specifica tonalità metallica, una superficie liscia o una separazione fedele dei colori. Se un aspetto uniforme e lucido è fondamentale, lo smalto duro potrebbe soddisfare le esigenze; se invece si desiderano colori visibilmente incassati e linee metalliche tridimensionali, la scelta tra spilla smaltata e smalto morbido diventa una decisione progettuale, non semplicemente una classifica. Discutere complessità, dimensioni e variazioni accettabili prima della produzione. Una progettazione ben documentata di una spilla personalizzata in smalto aiuta a tradurre tale decisione in istruzioni riproducibili.
Nessuna singola tecnica compensa specifiche insufficienti. Un disegno chiaro, larghezze di linea adeguate, una smaltatura controllata, una lucidatura accurata e l’approvazione documentata del campione funzionano come un sistema integrato. Chiedete come il processo produttivo dei pin smaltati gestirà i dettagli più piccoli del disegno e come verranno ispezionati i pezzi finiti. Questa conversazione pratica identifica tempestivamente i vincoli e contribuisce a definire uno standard qualitativo valutabile in modo coerente, senza dover fare affidamento su affermazioni vaghe o aspettative irrealistiche.
FAQ
Quale fase produttiva influenza maggiormente la regolarità della superficie?
Sia la smaltatura sia la lucidatura sono fondamentali. Una profondità uniforme dello smalto fornisce alla fase di lucidatura una superficie omogenea da rifinire, mentre una rettifica controllata aiuta a ottenere il rapporto corretto tra i colori e i bordi metallici. Un pin in smalto duro può presentare irregolarità se una di queste due fasi non è adeguatamente adattata al disegno.
Come preparare il disegno per una produzione affidabile?
Esaminare il design personalizzato del pin smaltato alle dimensioni reali, utilizzare riferimenti cromatici chiari e verificare che i bordi metallici e le aree colorate racchiuse siano fattibili dal punto di vista produttivo. Confermare i dettagli più piccoli con il team di produzione prima di approvare il processo di fabbricazione dei pin smaltati.
Come devono i clienti scegliere tra smalto duro e smalto morbido?
La scelta dipende dalla superficie desiderata e dall’opera grafica. La differenza tra pin smaltato e smalto morbido riguarda principalmente la finitura e l’adattamento al design: lo smalto duro offre una superficie lucida e più uniforme, mentre lo smalto morbido mantiene le aree colorate in rilievo. Approvare un campione rappresentativo prima della produzione.