 EN


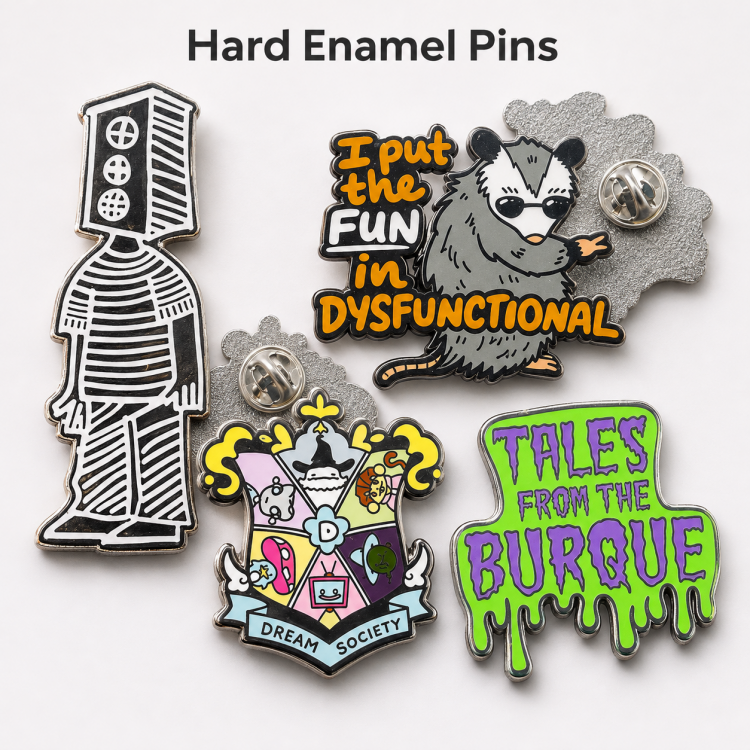
Spójny, wypolerowany twarda szpilka emaliowa nie jest rezultatem jednej dobrej decyzji podjętej na linii produkcyjnej. Zaczyna się od wyborów dokonywanych długą chwilę przed rozpoczęciem produkcji: jasny projekt graficzny, odpowiednia konstrukcja metalowa, kontrolowane wypełnianie kolorami oraz staranne wykończenie. Zrozumienie, które techniki produkcyjne wpływają na jakość, pomaga zakupującym i projektantom ustalać realistyczne specyfikacje, ograniczać niepotrzebne poprawki oraz oceniać próbki w odniesieniu do zamierzonego efektu końcowego. Proces produkcji pinów emaliowanych łączy te decyzje, dlatego jakość zależy od tego, jak dobrze każdy etap wspiera kolejny.
Najbardziej przydatne ulepszenia są praktyczne, a nie tajemnicze: uprość grafikę tam, gdzie linie metalowe są zbyt cienkie, dokładnie określ kolory, kontroluj procesy galwanizacji i nanoszenia emali, a następnie sprawdzaj gotowy wyrób w spójnych warunkach. Solidny projekt niestandardowej odznaczki emaliowanej zapewnia zespołom produkcyjnym wyraźne granice do przestrzegania, podczas gdy jasne zrozumienie różnicy między odznaczkami emaliowanymi a odznaczkami z miękką emalią pomaga dopasować pożądany wygląd powierzchni do odpowiedniego procesu. Te kroki czynią jakość bardziej powtarzalną, a nie tylko bardziej atrakcyjną na zdjęciu produktu.
Specyfikacje projektowe zapobiegające problemom jakościowym
Twórz grafikę z uwzględnieniem granic emali i metalu
Atwarda szpilka emaliowa powinien uwzględniać wypukłe linie metalowe oddzielające obszary kolorów. Zbyt wąskie linie mogą stać się kruche lub trudne do odtworzenia, podczas gdy bardzo małe zamknięte przestrzenie mogą być trudne do jednolitego wypełnienia. Przejrzyj projekt w docelowej, końcowej wielkości, a nie tylko na dużym ekranie, oraz uprość drobne detale, które tracą wyrazistość po zmniejszeniu. W trakcie procesu produkcji emaliowych odznak wyraźne oddzielenia ułatwiają operatorom dokładne nanoszenie kolorów i zmniejszają ryzyko przepływu sąsiednich wypełnień.
Różnica między emaliowanymi przypinkami typu hard enamel a soft enamel ma znaczenie również na etapie projektowania. Emalia typu hard enamel wypełnia i poleruje się do uzyskania gładkiej powierzchni na poziomie metalowych krawędzi, dlatego projekt musi zawierać trwałe kontury i obszary kolorów odporno na szlifowanie i polerowanie. Projekt niestandardowej przypinki emaliowanej oparty na delikatnych przerwach lub nadmiernie cienkich liniach może wymagać dostosowania przed wytworzeniem formy. Projektant oraz zespół produkcyjny mogą potwierdzić minimalne praktyczne szczegóły w odniesieniu do zaproponowanych wymiarów, zamiast zakładać, że każdy szczegół widoczny na ekranie zostanie dokładnie odtworzony.
Zdefiniuj wymiary, kolory i oczekiwania dotyczące powłoki
Określ końcową szerokość i wysokość, grubość obrysu, typ podkładki oraz wykończenie powłoki przed zatwierdzeniem grafiki produkcyjnej. Projekt niestandardowej odznaczki emaliowanej powinien zawierać odniesienia kolorystyczne, szczególnie w przypadku konieczności odtworzenia palety marki na wielu elementach lub w późniejszych zamówieniach. Odniesienia kolorystyczne służą jako wytyczne do dopasowania barw, choć wygląd emalii może się różnić w zależności od materiału, oświetlenia oraz środowiska oglądania. Omów akceptowalny zakres wizualny i potwierdź kryteria oceny próbki. Dzięki temu proces produkcji odznaczek emaliowanych staje się mniej zależny od subiektywnych interpretacji słów takich jak „jasny” lub „ciemny”.
Platerowanie wpływa na wygląd i powinno być rozważane w połączeniu z paletą emali. Ciepły metalowy wykończenie może zmieniać sposób, w jaki postrzegane są sąsiednie kolory, podczas gdy kontrastowa obwódka może czynić drobne niedoskonałości bardziej widocznymi. Przy ocenie różnicy między emalią twardą a miękką należy rozważyć, czy wypukłe linie metalowe, czy gładka, polerowana powierzchnia lepiej oddają charakter grafiki. Udokumentowanie tych decyzji w ramach projektu niestandardowych odznak emaliowych zapewnia zespołowi produkcyjnemu stabilny punkt odniesienia i ogranicza nagłe zmiany w ostatniej chwili, które mogłyby wpłynąć na spójność.
Emalia twarda kontra emalia miękka: praktyczne porównanie
Oba rodzaje wykończenia nie tworzą hierarchii, lecz stanowią decyzję projektową. Poniższa tabela podsumowuje praktyczne różnice, które nabywcy powinni uwzględnić przed rozpoczęciem produkcji form.
| Punkt porównania | Twardy emalia | Miękka emalia |
|---|---|---|
| Powierzchnia | Kolor wypełniający wypoziomowany z metalowymi obramowaniami; gładka, płaska powierzchnia | Obszary koloru zagłębione poniżej wypukłych linii metalowych; wrażenie trójwymiarowości |
| Kroki produkcyjne | Wielokrotne wypełnianie, utwardzanie, szlifowanie i polerowanie | Wypełnianie i utwardzanie; brak etapu polerowania wypoziomowującego |
| Dopuszczalne odchylenia szerokości linii | Wymaga trwałych konturów odpornych na szlifowanie i polerowanie | Cienkie linie są bardziej akceptowalne, ponieważ pozostają wypukłe |
| Małe zamknięte obszary | Trudniej wypełnić jednolicie; nieregularna głębokość jest widoczna po polerowaniu | Mniej krytyczne; wklęsłe wypełnienie ukrywa drobne różnice głębokości |
| Wygląd | Wyrafinowane, podobne do biżuterii, silny kontrast koloru i metalu | Dotykowe, graficzne, wyraźne kontury metalowe |
| Najlepsze dopasowanie | Premiumowa prezentacja, branding z gładką powierzchnią, wierna separacja kolorów | Widoczne wklęsłe kolory, wymiarowe linie metalowe, ograniczone budżety |
| Główne ryzyko jakościowe | Rysy po polerowaniu, wgłębienia, nieregularna głębokość wypełnienia | Nierównomierne poziomy wypełnienia, skupianie się barwnika w małych zagłębieniach |
Żadna z powierzchni nie jest automatycznie odpowiednim wyborem dla każdego projektu. Dla twarda szpilka emaliowa , jakość polerowania zależy od grafiki, spójności wypełnienia oraz ostrożnego usuwania materiału – wszystkie te czynniki muszą działać razem. niestandardowy projekt przypinki emaliowanej z wyraźnymi, wystarczająco dużymi polami koloru zapewnia etapowi wykończenia bardziej niezawodną podstawę.
Kontrolowane metody produkcji zapewniające gładkie wykończenie
Kontrola kształtowania metalu i wypełniania emalią
Proces produkcji przypinek emaliowanych rozpoczyna się od podstawy metalowej, której kształt odpowiada zatwierdzonej konturze i reliefowi. Czyste, dobrze zdefiniowane zagłębienia sprzyjają tworzeniu spójnych obrzeży i zapewniają wyraźne przestrzenie na kolor. Powierzchnia metalu oraz obszary zagłębione muszą zostać przygotowane tak, aby emalia mogła być naniesiona w sposób czysty i jednolity. Dla twarda szpilka emaliowa , kolory są dodawane do zagłębionych sekcji i nanoszone wielokrotnie w cyklach wypełniania oraz utwardzania zgodnie ze specyfikacją produkcyjną. Ważne jest równomierne rozmieszczenie, ponieważ nierównomierne poziomy wypełnienia mogą pozostać widoczne nawet po polerowaniu.
Przydatnym sprawdzeniem produkcyjnym jest porównanie pokrycia kolorami w kilku obszarach próbkowych, w tym w wąskich sekcjach i narożnikach. Te szczegóły często ujawniają, czy proces produkcji emaliowanych odznak kontroluje głębokość wypełnienia w sposób spójny. Zaplanowany niestandardowy projekt emaliowanej odznaki powinien unikać nadmiernie małych komórek, gdy priorytetem jest gładka i jednolita powierzchnia. W przypadku odznak emaliowanych w porównaniu do odznak z miękką emalią, metoda tzw. twardej emalii polega na wypełnieniu kolorów i szlifowaniu ich na poziomie wypukłego metalu, co czyni przygotowanie szczególnie istotnym.
Szczegółowo poleruj i chronij definicję powierzchni
Po uzupełnieniu i utwardzeniu szkliwa proces szlifowania i polerowania tworzy charakterystyczną, wyrównaną powierzchnię twardego szkliwa. Na tym etapie należy usunąć nadmiar materiału, nie spłaszczając przy tym istotnych detali metalowych ani nie pozostawiając widocznych rys, które mogłyby naruszyć estetykę wyrobu. Kontrolowane polerowanie zapewnia gładki przejście między szkliwem a obrzeżem, podczas gdy pośpieszne lub niestaranne wykończenie może prowadzić do wklęsłości, chropowatych krawędzi lub niestabilnego połysku. Proces wyrobu przypinek ze szkliwem twardym powinien zachować zatwierdzony kontur oraz wygląd powłoki metalowej na etapie wykończenia – polerowanie nie powinno być traktowane jako korekta kosmetyczna błędów powstałych we wcześniejszych etapach produkcji.
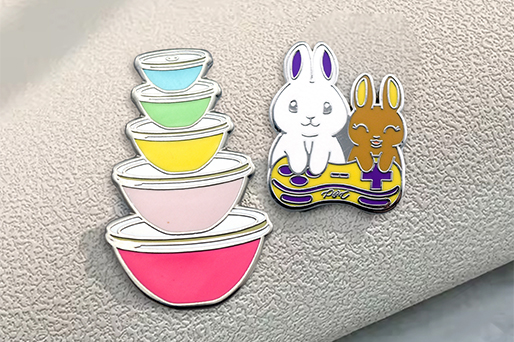
Wykończenie to jedna z najbardziej oczywistych różnic praktycznych między przypinkami ze szkliwem twardym a przypinkami ze szkliwem miękkim. Szkliwo twarde jest zazwyczaj polerowane tak, aby uzyskać powierzchnię możliwie jak najbardziej wyrównaną, podczas gdy szkliwo miękkie zachowuje zagłębione obszary barwne oraz wypukłe linie metalowe. Jak wynika z tabeli porównawczej, wybór rodzaju szkliwa powinien opierać się na charakterze grafiki oraz zamierzonym wrażeniu estetycznym, a nie na zwyczaju.
Kontrola jakości i decyzje zapewniające jej utrzymanie
Korzystaj z zatwierdzania próbek oraz skupionej kontroli jakości
Przeprowadź inspekcję próbki produkcyjnej pod kątem dokładności konturu, rozmieszczenia kolorów, poziomu powierzchni, spójności pokrycia metalicznego oraz wyrównania elementów przyłączanych. Sprawdź ją w zwykłym świetle pomieszczeniowym oraz w świetle bezpośrednim, ponieważ połysk może ukrywać lub nadmiernie podkreślać ślady na powierzchni. Upewnij się, że próbka odzwierciedla ostateczne wymiary i wykończenie przed zatwierdzeniem pełnej serii produkcyjnej. W procesie produkcji przypinek emaliowanych notatki pisemnego zatwierdzenia są przydatne, ponieważ dokumentują istotne szczegóły wizualne i czynią późniejsze kontrole bardziej obiektywnymi.
Inspekcja powinna uwzględniać zamierzone zastosowanie. Przypinka oglądana z bliska w ramach premiumowej prezentacji może wymagać dokładniejszej analizy polerowania oraz granic kolorów niż przypinka zaprojektowana głównie do codziennego użytku. Porównaj gotowy wytwór z zatwierdzonym twarda szpilka emaliowa , a nie tylko z renderowaniem cyfrowym. Przy ocenie różnic między przypinkami emaliowanymi a przypinkami z miękką emalią oceniaj rzeczywistą powierzchnię pod kątem pożądanego wrażenia dotykowego i wizualnego, zamiast zakładać, że jedno wykończenie jest z natury dokładniejsze lub bardziej trwałe.
Dopasuj metodę produkcji do celu jakościowego
Najlepszy plan jakości zaczyna się od określenia elementów, które muszą pozostać niezmienne: małych czcionek, konkretnego odcienia metalicznego, gładkiej powierzchni lub wiernego oddzielenia kolorów. Jeśli kluczowe jest gładkie, polerowane wykończenie, emalowanie twarde może spełniać wymagania; jeśli natomiast pożądane są widoczne zagłębione kolory i trójwymiarowe linie metalu, wybór między emalowaną odznaką a emalowaniem miękkim staje się decyzją projektową, a nie prostym porównaniem. Przed produkcją omów złożoność, wymiary oraz dopuszczalne odchylenia. Dokumentacja niestandardowego projektu emalowanej odznaki ułatwia przekształcenie tej decyzji w powtarzalne instrukcje.
Żadna pojedyncza technika nie rekompensuje słabszych specyfikacji. Wyraźne grafiki, odpowiednie szerokości linii, kontrolowane wypełnianie, ostrożne szlifowanie oraz udokumentowana akceptacja wzorów działają jako spójny system. Zapytaj, jak proces produkcji emblematów emaliowanych poradzi sobie z najmniejszymi detalami projektu oraz jak będą sprawdzane gotowe elementy. Ta praktyczna rozmowa pozwala wcześnie zidentyfikować ograniczenia i pomaga ustalić standard jakości, który można obiektywnie oceniać – bez polegania na niejasnych stwierdzeniach ani nierzeczywistych oczekiwaniach.
Często zadawane pytania
Który etap produkcji ma największy wpływ na gładką powierzchnię?
Wypełnianie i szlifowanie są jednakowo istotne. Jednolita głębokość emali zapewnia szlifowi jednolitą powierzchnię do wykończenia, podczas gdy kontrolowane szlifowanie pomaga osiągnąć zamierzony stosunek kolorów i obrzeży metalowych. Emblemat emaliowany twardy może ujawniać nieregularności, jeśli którykolwiek z tych etapów nie został dobrze dopasowany do projektu.
Jak przygotować grafikę do niezawodnej produkcji?
Przejrzyj projekt niestandardowej odznaczki emaliowanej w rzeczywistej wielkości, używaj jasnych odniesień kolorystycznych oraz sprawdź, czy metalowe obramowania i zamknięte obszary kolorów są technicznie wykonalne. Potwierdź najmniejsze szczegóły z zespołem produkcyjnym przed zatwierdzeniem procesu produkcji odznaczek emaliowanych.
Jak kupujący powinni wybrać między emalią twardą a miękką?
Wybierz w oparciu o pożądany wygląd powierzchni oraz grafikę. Porównanie emalii twardej i miękkiej dotyczy przede wszystkim wykończenia i dopasowania do projektu: emalia twarda zapewnia polerowaną, bardziej wypoziomowaną powierzchnię, podczas gdy emalia miękka zachowuje zagłębione obszary kolorów. Zatwierdź reprezentatywny próbnik przed rozpoczęciem produkcji.