 EN


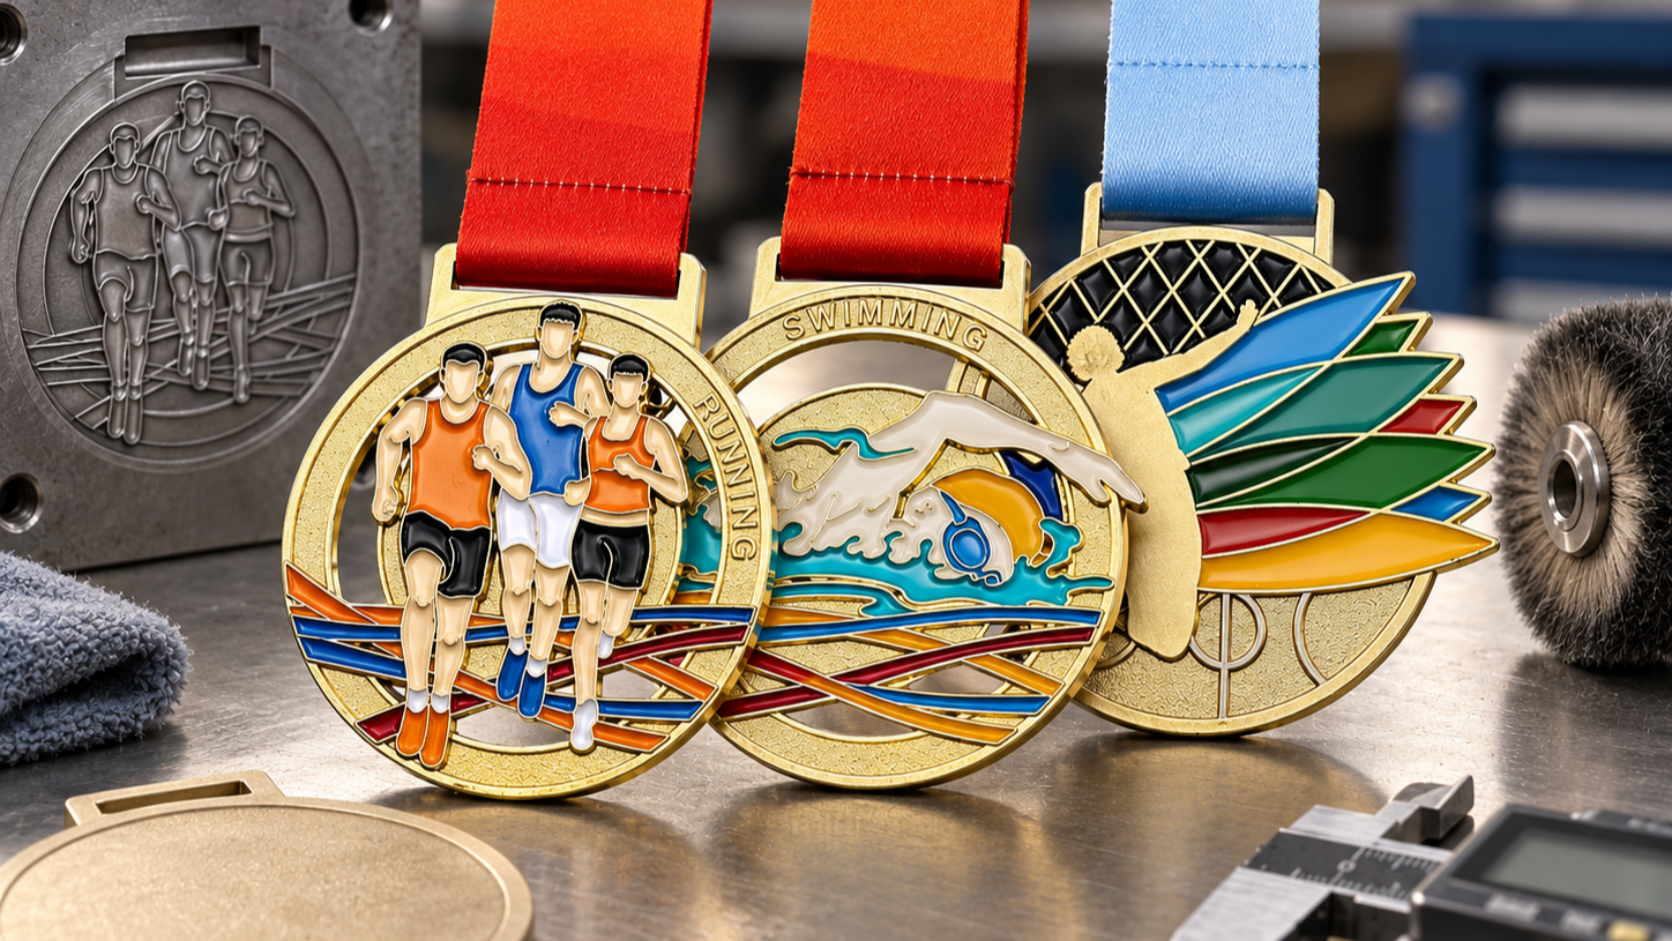
Asportovní medaile je to fyzický audit disciplíny dodavatele ve výrobním procesu – třída slitiny, přesnost formy, tloušťka povlaku a rozsah kontroly rozhodují o tom, zda bude ocenění po letech manipulace a vystavení stále vypadat jako nové. Pro pořadatele akcí a sportovní programy nakupující velké množství je pochopení následujících pěti fází – příprava materiálu, lití do forem, konstrukční inženýrství, dokončovací úpravy a ověření kvality – nejrychlejší cestou ke srovnání nabídek, které jinak na první pohled vypadají identicky. 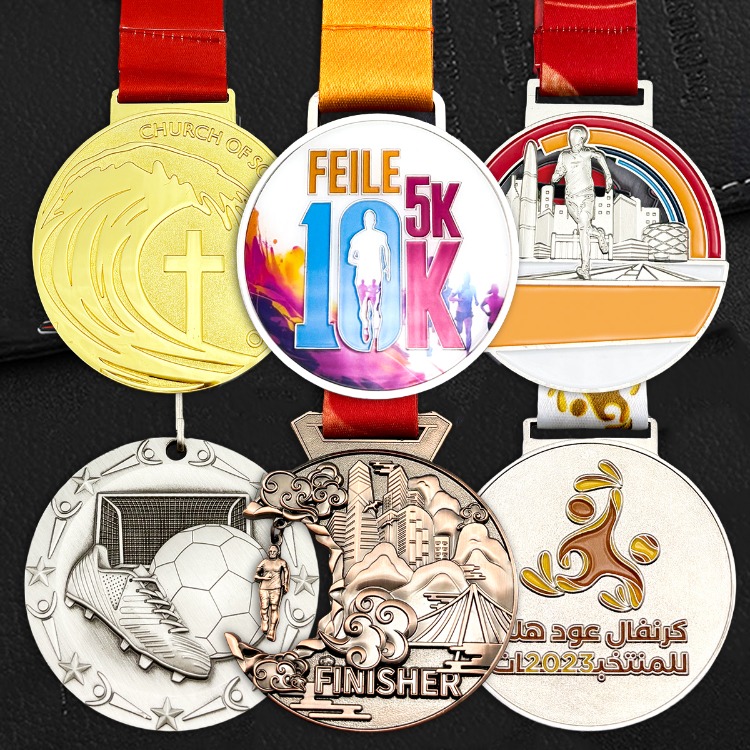
Každá fáze mění měřitelný výsledek: rychlost, jakou se povrch ztemní, ostrost přenosu reliéfu a konzistenci shody 5 000 kusů s schváleným vzorem. Přeskočíte-li jednu kontrolu, chyby se rozšíří po celé dávce.
1. Výběr slitiny – první rozhodnutí o odolnosti
Výrobci lití většinu cenových kusů ze slitiny zinku, mosazi nebo mědi, protože tyto kovy vykazují vyvážený poměr litelnosti, hmotnosti a nákladů v průmyslovém měřítku. Slitina zinku dominuje u velkosériových výrobků: plní složité formy při nižší teplotě tavení a umožňuje předvídatelné jednotkové ceny. Mosaz a měď se objevují u premium řad, kde zákazníci akceptují vyšší materiálové náklady za teplejší tón a lepší přirozenou odolnost proti korozi. Bez ohledu na zvolený základní materiál požadujte certifikáty materiálu – čistota kovu přímo ovlivňuje přilnavost pokrytí a stabilitu povrchové úpravy.
| Základní materiál | Proč se používá | Chování vůči korozi | Cenová úroveň | Běžná cesta povrchové úpravy |
|---|---|---|---|---|
| Hliníková slitina | Standard pro velkosériové objednávky; složitý litý detail, hmotný pocit | Syrový povrch zčerní; ochrana závisí na pokovování | Nízká až střední | Pokovování zlatem / stříbrem / bronzem, volitelně epoxid nebo lak |
| Mosaz | Premium a retro řady; teplý tón, dobře se brousí a leští | Přirozeně odolný; vytváří mírnou patinu | Střední až vysoká | Leštěné, antikové nebo oxidační povrchy s průhledným lakem |
| Měď | Designerské a pamětní kusy; intenzivní barva, stárne esteticky | Odolný; úmyslná patina může být součástí designu | Střed | Antikové / oxidační tóny, vyplnění barevným smaltem |
| Železo / ocel | Rozpočtové série, kde cena převažuje nad trvanlivostí | Nejslabší; vyžaduje úplné pokovování plus lak | Nízká | Pouze úplné pokovování; vyhýbejte se použití venku |
Před jakoukoli práci s formami je surový materiál odmaštěn, odoxidován a ultrazvukově vyčištěn, aby oleje a zbytky z válcování nemohly oslabit přilnavost povlaku. Tento přípravný krok je klasickou hlavní příčinou pokovování, které po několika měsících od dodání bubluje nebo se odškubává.
2. Lití do forem a přesnost nástrojů
Lití do forem vstřikuje roztavenou slitinu pod vysokým tlakem do tvrdých ocelových forem, čímž přesně reprodukuje jemné reliéfy rychlostí vhodnou pro sériovou výrobu. Kvalita se rozhoduje právě ve formě: rovnoměrnost tloušťky stěn, úhly vytažení, polohy vstupních otvorů a chladicí kanály jsou navrženy v CADu a simulovány ještě před obráběním oceli, aby se tenké prvky nepraskaly a kov vyplnil každý výklenek bez pórovitosti. Dobře udržovaná forma vydrží několik set tisíc výstřelů – kvalita nástrojů, nikoli rychlost lití, stanovuje horní hranici konzistence.
Typické specifikace, které by měly nákupní týmy potvrdit ještě před zahájením výroby nástrojů:
- Průměr polotovaru 40–100 mm, většina sportovních cen má průměr 50–75 mm
- Tloušťka 2,5–5 mm pro vyvážení hmotnosti a pocitu v ruce proti nákladům na kov
- Hloubka reliéfu minimálně 0,3 mm, aby se zdůrazněné části udržely po pozinkování
- Díra pro stužku dimenzována pro standardní pás 25 mm široký, s posílenými okraji
- Tolerance odstranění oštěpů pod 0,1 mm na všech litých hranách
3. Vlastní návrh – převod grafického návrhu na formu pro lití
Návrhové soubory přicházejí jako grafický návrh; technici pro výrobu forem je převádějí na trojrozměrné povrchy vhodné pro lití. Vystouplé emblémy, zasazené barevné plochy a výstupky pro upevnění stužky jsou upraveny tak, aby splňovaly požadavky na úkosení a tloušťku stěn; rozložení je ověřeno na obrazovce ještě před začátkem obrábění oceli. Proto je doba výroby forem hlavním faktorem celkové doby dodání: jakmile je forma schválena, lze vyrábět velké série vlastní sportovní medaile s konzistencí, kterou ruční výroba nedokáže dosáhnout. Kontrola vzorku před sériovou výrobou je v tomto stadiu nejlevnější zárukou proti výrobě šarží, které nesplní požadavky.
4. Dokončovací úpravy, pokovování a barvení
Lití zanechává převisy a následky nástrojů, proto jsou šarže mechanicky leštěny (tumblováním) pro vyhlazení hran, následně leštěny pro zvýraznění hloubky a nakonec pokovovány v řízených elektrolytických lázních. Pokovování se nanáší vrstvami, nikoli jedním průchodem: podkladní vrstva z niklu brání migraci základního kovu, barevná vrstva – zlato, stříbro nebo bronz – určuje konečný povrch a průhledná ochranná vrstva jej uzavře.
Email, epoxidové klenby a tištěné detaily přidávají barvu nad pokovovací vrstvou, avšak každý další proces znamená další rozhraní pro lepení – celý vrstvený systém schválte na jednom výrobním vzorku ještě před zahájením sériové výroby.
5. Kontrola kvality a finální ověření
Výrobci vyšší kvality se od základních odlišují kontrolou kvality, nikoli marketingem. Ověření by mělo zahrnovat všechny vlastnosti, na nichž závisí vaše objednávka:
- Rozměrový a hmotnostní výběr proti schválenému vzorku
- Vizuální i automatická optická kontrola povrchových a povlakových vad
- Měření tloušťky povlaku na dokončených kusech
- Tažné zkoušky upevnění pásků při stanovené síle
- Zkoušky vystavení solné mlhy a vlhkosti na vzorcích za účelem simulace dlouhodobého skladování
Tyto kontroly přeměňují důvěru v dokumentovaný fakt – právě ony umožňují, aby sportovní medaile přežila roky v výkladní skříňce pro medaile bez ztráty barvy nebo tvaru. Když dodavatel dokáže předložit výsledky zkoušek, nákup přestává být hazardem.
Často kladené otázky
Otázka: Jak ovlivňují výrobní procesy trvanlivost sportovní medaile?
Prostřednictvím tří cest: výběr slitiny stanovuje základní odolnost proti korozi, přesnost tlakového lití zabrání strukturálním slabým místům a vícevrstvé pokovení s lakem poskytuje ochrannou bariéru proti potemnění a opotřebení. Společně zajistí, že kvalitní medaile zůstane připravena k předání po desítky let.
Otázka: Jakou roli hraje individuální návrh ve složitosti výroby?
Složitá geometrie – tenké stěny, ostré úhly, hluboký reliéf – musí být znovu navržena tak, aby byla vhodná pro lití, což zvyšuje náklady na nástroje a dobu výroby. Dobrý dodavatel upozorní na problémy související s návrhem pro výrobu ještě před vyrobením ocelových forem, aby ambiciózní grafický návrh mohl být dodán včas, nikoli až po drahých úpravách forem.
Otázka: Jak mají organizace uchovávat sportovní medaile po jejich převzetí?
Uchovávejte ocenění v krabičkách s vložkami bez kyselin a s glazurou chráněnou proti UV záření, mimo vlhkost a kolísání teploty. Čistěte jemně měkkým suchým hadříkem; vyhýbejte se abrazivním leštítkům, která odstraňují povrchové pokovení. Medaile ošetřené tímto způsobem zůstanou hodné předání na budoucích slavnostních akcích.