 EN


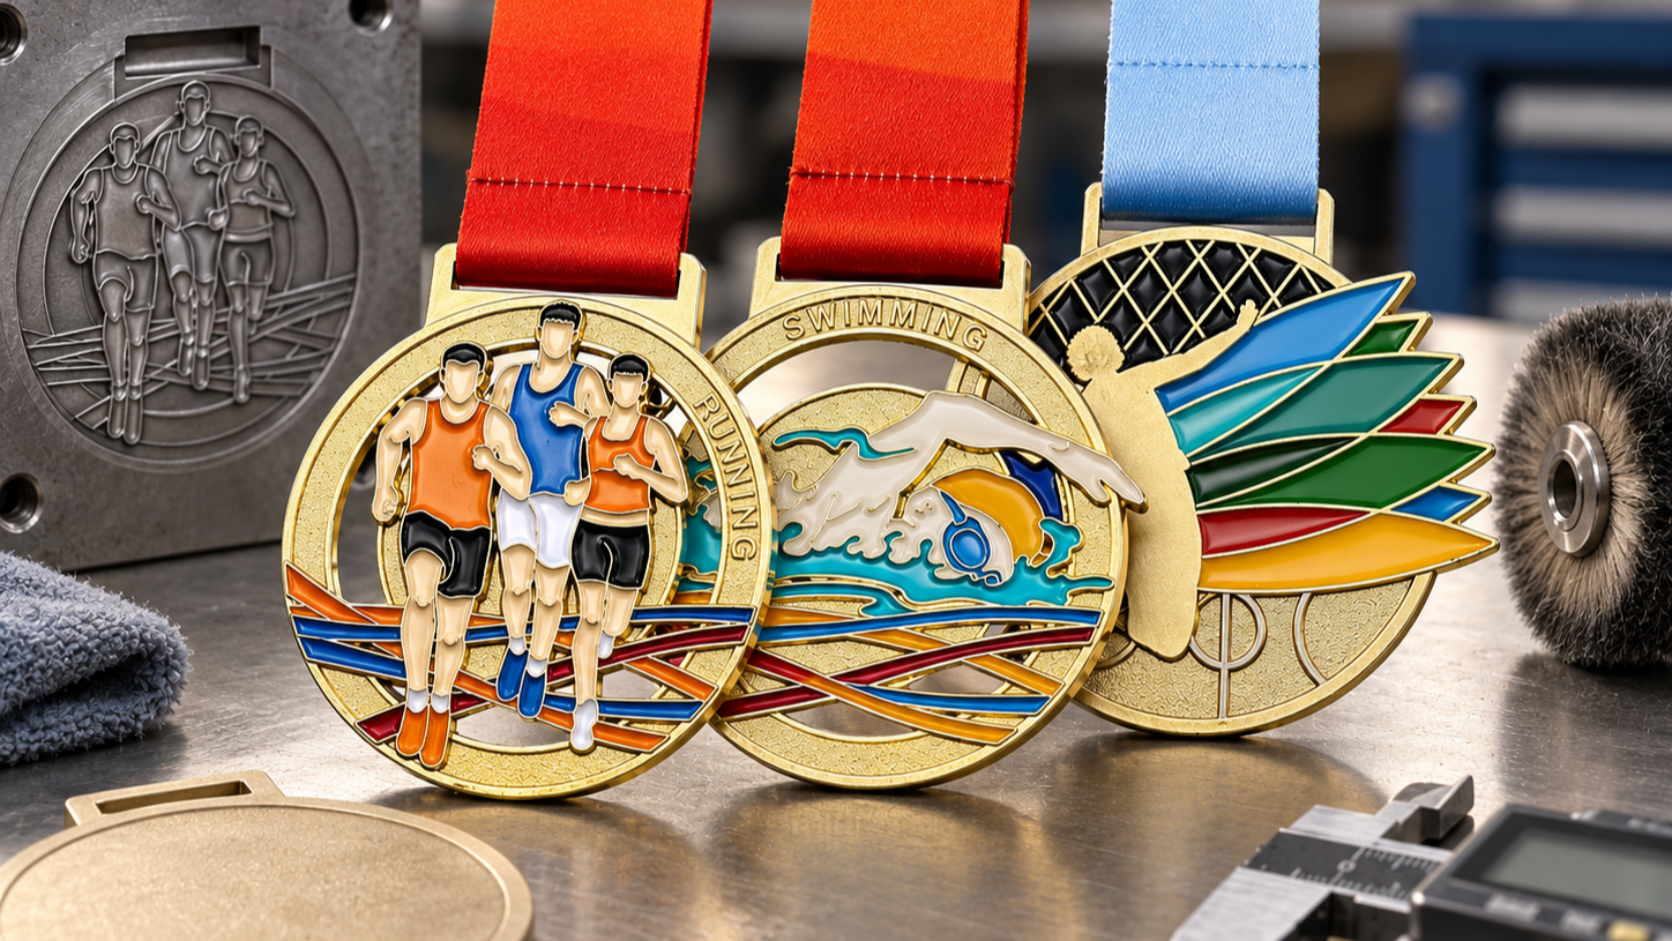
Amedaglia sportiva è un audit fisico della disciplina del processo del fornitore — la qualità della lega, la precisione dello stampo, lo spessore della placcatura e la copertura ispettiva determinano se il premio manterrà un aspetto nuovo anche dopo anni di manipolazione ed esposizione. Per gli organizzatori di eventi e i programmi sportivi che acquistano in grandi quantità, comprendere le cinque fasi descritte di seguito — preparazione del materiale, pressofusione, ingegnerizzazione del design, finitura e verifica della qualità — è il modo più rapido per confrontare preventivi che, sulla carta, appaiono identici. 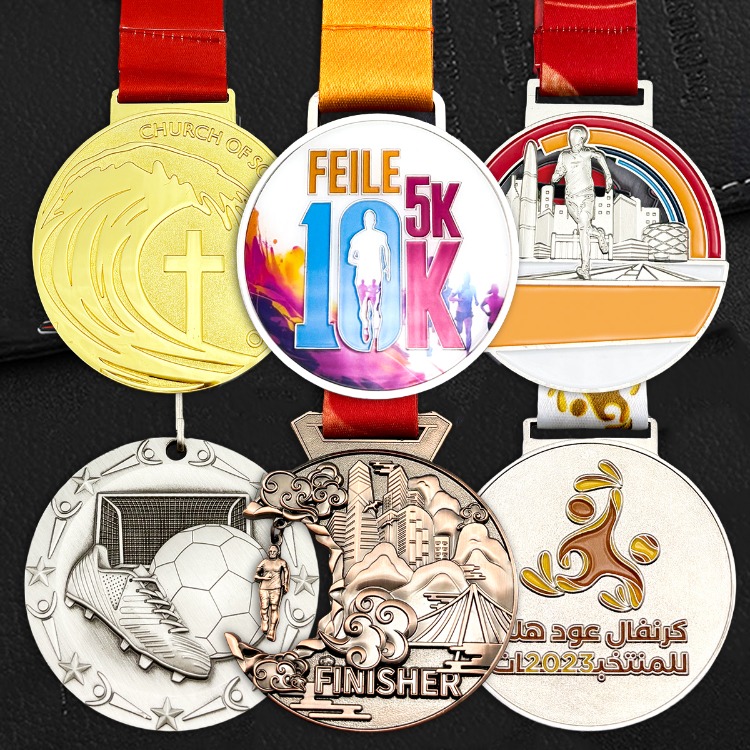
Ogni fase modifica un risultato misurabile: la velocità con cui la superficie si ossida, la nitidezza con cui il rilievo viene riprodotto e la coerenza con cui 5.000 pezzi corrispondono al campione approvato. Saltare un controllo comporta una diffusione dei difetti su tutto il lotto.
1. Selezione della lega — la prima decisione relativa alla durabilità
I produttori fondono la maggior parte dei premi in lega di zinco, ottone o rame, poiché questi metalli offrono un equilibrio ottimale tra fusibilità, peso e costo su scala produttiva. La lega di zinco è predominante nelle produzioni ad alto volume: riempie stampi complessi a costi inferiori di fusione e mantiene prevedibile il prezzo unitario. L’ottone e il rame compaiono sulle linee premium, dove gli acquirenti accettano costi materiali più elevati in cambio di un tono più caldo e di un comportamento naturale contro la corrosione più resistente. Qualunque sia la base scelta, richiedere certificati del materiale: la purezza del metallo influisce direttamente sull’adesione del placcato e sulla stabilità della finitura.
| Materiale di base | Motivo dell’utilizzo | Comportamento alla corrosione | Posizione dei costi | Percorso di finitura comune |
|---|---|---|---|---|
| Lega di zinco | Standard per ordini ad alto volume; dettagli di fusione intricati, sensazione di peso solido | La superficie grezza si ossida; la protezione dipende dalla placcatura | Bassa–Media | Placcatura in oro / argento / bronzo, con opzione di rivestimento in epossidico o lacca |
| Ottone | Linee premium e retrò; tonalità calda, si lucida e si pialla bene | Naturalmente resistente; sviluppa una patina morbida | Media–Alta | Finiture lucide, anticata o ossidata, con lacca trasparente |
| Rame | Pezzi per designer e commemorativi; colore intenso, invecchia in modo attraente | Resistente; la patina intenzionale può essere un elemento di design | Media | Tonalità anticata / ossidata, con riempimento a smalto |
| Ferro / acciaio | Produzioni economiche, dove il prezzo ha priorità rispetto alla durata | Più debole; richiede placcatura completa più lacca | Bassa | Solo placcatura completa; evitare per uso all'aperto |
Prima di qualsiasi lavorazione a stampo, il materiale grezzo viene sgrassato, deossidato e pulito ad ultrasuoni, in modo che oli e residui della laminazione non possano indebolire l'adesione del rivestimento. Questo passaggio preparatorio è la causa classica principale di placcature che si gonfiano o si staccano mesi dopo la consegna.
2. Precisione nella fusione in stampo e nello stampaggio
La fusione in stampo inietta la lega fusa in matrici d'acciaio temprato ad alta pressione, riproducendo dettagli rilievati fini alla velocità di produzione. La matrice è il luogo in cui viene decisa la qualità: uniformità dello spessore delle pareti, angoli di sformo, posizioni degli ingressi e canali di raffreddamento vengono progettati con CAD e simulati prima della lavorazione dell'acciaio, in modo che le caratteristiche sottili non si crepino e il metallo riempia ogni recessione senza porosità. Una matrice ben mantenuta rimane in servizio per diverse centinaia di migliaia di getti — la qualità dello stampo, non la velocità di fusione, determina il limite massimo di coerenza.
Specifiche tipiche che i team di approvvigionamento devono confermare prima dell'avvio dello stampaggio:
- Diametro del grezzo compreso tra 40 e 100 mm, con la maggior parte dei premi sportivi compresi tra 50 e 75 mm
- Spessore compreso tra 2,5 e 5 mm per bilanciare sensazione di peso e costo del metallo
- Profondità di rilievo di almeno 0,3 mm affinché i dettagli in rilievo resistano alla placcatura
- Fessura per nastro dimensionata per nastri standard da 25 mm, con bordi rinforzati
- Tolleranza di sbavatura inferiore a 0,1 mm su tutti i bordi fusi
3. Progettazione personalizzata — Trasformare l’elaborato grafico in uno stampo
I file di progettazione arrivano come elaborati grafici; gli ingegneri addetti agli stampi li traducono in superfici tridimensionali effettivamente realizzabili mediante fusione. Gli emblemi in rilievo, le aree colorate incassate e le linguette per il fissaggio del nastro vengono adattati in base all’angolo di sformatura e allo spessore delle pareti, e il layout viene convalidato sullo schermo prima dell’inizio della lavorazione dell’acciaio. Questo è il motivo per cui i tempi di consegna sono determinati soprattutto dalla realizzazione dello stampo: una volta approvato lo stampo, le produzioni in grande serie medaglie sportive personalizzate si ripetono con una coerenza che nessuna lavorazione manuale può eguagliare. Una revisione del campione pre-produzione in questa fase rappresenta l’assicurazione più economica contro un lotto non conforme alle specifiche.
4. Finitura, placcatura e colorazione
La fusione lascia sbavature e linee di stampo, quindi i lotti vengono sottoposti a vibrorifinitura per smussare i bordi, lucidati per esaltarne la profondità e infine placcati in bagni elettrolitici controllati. Il placcaggio viene applicato in strati successivi, non in un’unica passata: uno strato intermedio di nichel blocca la migrazione del metallo di base, lo strato colorato — oro, argento o bronzo — determina la finitura superficiale, e uno strato trasparente protettivo ne fissa definitivamente l’aspetto. Chiedete ai fornitori di indicare con precisione lo spessore del placcaggio e i risultati dei test in nebbia salina, anziché accettare generiche affermazioni come “placcatura di qualità”; una specifica dichiarata è verificabile, un aggettivo no.
Smalti, cupole in resina epossidica e dettagli stampati aggiungono colore sopra il livello placcato, ma ogni processo aggiuntivo introduce una nuova interfaccia di adesione: approvate l’intero sistema stratificato su un campione produttivo prima dell’avvio della produzione in serie.
5. Controllo qualità e verifica finale
I produttori premium si distinguono da quelli base soprattutto nei controlli, non nella comunicazione commerciale. La verifica deve coprire ogni caratteristica su cui si basa il vostro ordine:
- Campionamento dimensionale e ponderale rispetto al campione approvato
- Ispezione visiva più ispezione ottica automatizzata per difetti superficiali e di placcatura
- Misurazione dello spessore della placcatura sui pezzi finiti
- Prova di trazione degli attacchi a nastro con una forza specificata
- Esposizione a nebbia salina e umidità su campioni per simulare lo stoccaggio a lungo termine
Questi controlli trasformano la fiducia in un fatto documentato: sono ciò che permette a un medaglia sportiva resistere per anni in una vetrina per medaglie senza perdere colore o forma. Quando un fornitore è in grado di fornire dati di prova, l’acquisto smette di essere una scommessa.
FAQ
D: In che modo i processi produttivi influenzano la durata di una medaglia sportiva?
Attraverso tre vie: la scelta della lega stabilisce la resistenza di base alla corrosione, la precisione della pressofusione evita punti strutturali deboli e la placcatura multistrato con vernice fornisce una barriera protettiva contro l'ossidazione e l'usura. Insieme, questi fattori garantiscono che un medaglione di qualità resti pronto per la consegna per decenni.
D: Qual è il ruolo del design personalizzato nella complessità produttiva?
Geometrie complesse — pareti sottili, angoli acuti, rilievi profondi — devono essere riprogettate per renderle adatte alla fusione, aumentando così i costi degli utensili e i tempi di consegna. Un buon fornitore segnala tempestivamente i problemi legati alla progettazione per la produzione, prima che venga tagliato l'acciaio, in modo che opere artistiche ambiziose possano essere spedite nei tempi previsti, anziché dopo costose revisioni degli stampi.
D: Come dovrebbero le organizzazioni conservare le medaglie sportive dopo averle ricevute?
Conservare i premi in apposite custodie dotate di inserti privi di acidi e di vetri protettivi contro i raggi UV, lontano da umidità e sbalzi termici. Pulire delicatamente con un panno morbido e asciutto; evitare lucidanti abrasivi che rimuovono il rivestimento placcato. Le medaglie trattate in questo modo mantengono intatto il loro valore cerimoniale per future occasioni.