 EN


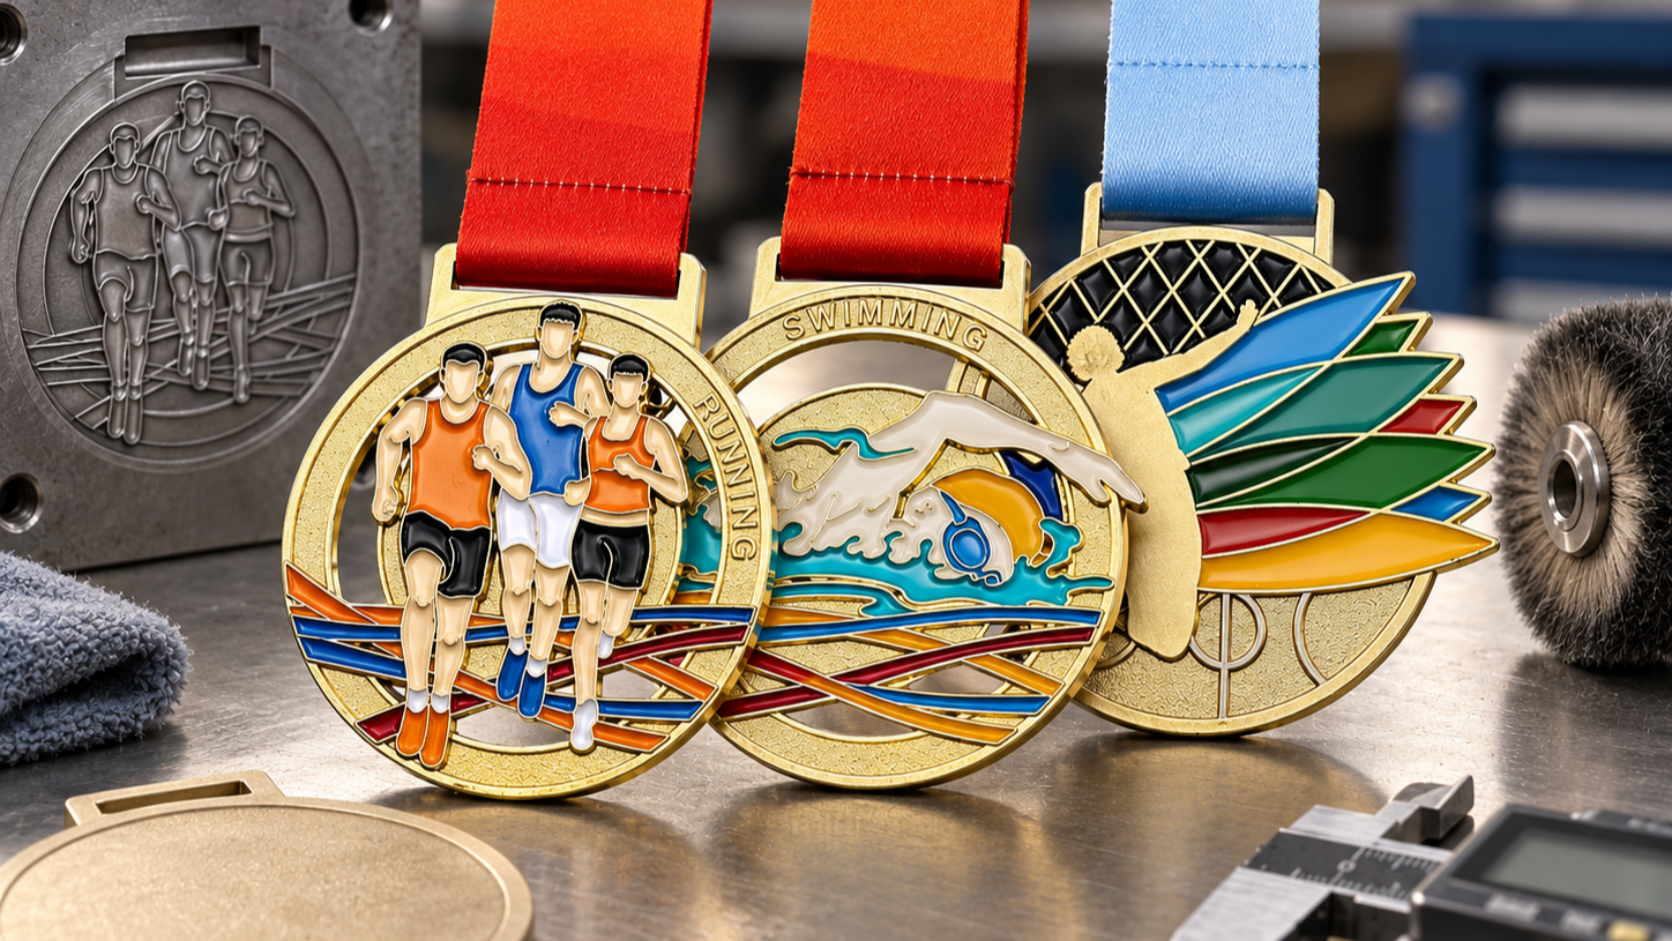
Asportmedaille ist eine physische Prüfung der Prozessdisziplin eines Lieferanten — Legierungsqualität, Genauigkeit des Werkzeugs, Plattierungsdicke und Umfang der Inspektion entscheiden darüber, ob die Auszeichnung nach jahrelangem Gebrauch und Display noch wie neu aussieht. Für Veranstalter und sportliche Programme, die in großer Stückzahl einkaufen, ist das Verständnis der folgenden fünf Phasen — Materialvorbereitung, Druckguss, Konstruktionsengineering, Oberflächenbearbeitung und Qualitätsverifikation — der schnellste Weg, Angebote zu vergleichen, die auf dem Papier sonst identisch erscheinen. 
Jede Phase verändert ein messbares Ergebnis: wie schnell die Oberfläche anläuft, wie scharf das Relief wiedergegeben wird und wie konsistent 5.000 Stück mit der genehmigten Musterprobe übereinstimmen. Überspringen Sie eine Kontrolle, und Fehler vermehren sich über die gesamte Charge.
1. Legierungsauswahl – die erste Entscheidung für Haltbarkeit
Hersteller gießen die meisten Auszeichnungsstücke aus Zinklegierung, Messing oder Kupfer, weil diese Metalle bei Serienfertigung Gießbarkeit, Gewicht und Kosten optimal ausbalancieren. Zinklegierung dominiert bei Hochvolumen-Läufen: Sie füllt komplexe Formen bei niedrigerem Schmelzpunkt und hält die Einzelpreise vorhersehbar. Messing und Kupfer finden sich bei Premium-Linien, wo Käufer höhere Materialkosten gegen einen wärmeren Klang und besseres natürliches Korrosionsverhalten akzeptieren. Unabhängig von der gewählten Grundlegierung sollten Sie Materialzertifikate anfordern – die Metallreinheit beeinflusst direkt die Haftung der Beschichtung und die Stabilität der Oberfläche.
| Basismaterial | Grund für die Verwendung | Korrosionsverhalten | Kostenposition | Gängige Oberflächenbehandlungsroute |
|---|---|---|---|---|
| Zinklegierung | Standard für Hochvolumen-Aufträge; filigrane Gussdetails, solides Gewichtsgefühl | Rohoberfläche verfärbt sich; Schutz hängt von der Beschichtung ab | Niedrig–Mittel | Gold-/Silber-/Bronzebeschichtung, optional Epoxidharz oder Lack |
| Messing | Premium- und Retro-Linien; warmer Farbton, lässt sich gut plattieren und polieren | Natürlich widerstandsfähig; bildet mit der Zeit eine sanfte Patina | Mittel–Hoch | Polierter, antiker oder oxidiert wirkender Oberflächenfinish mit klarer Lackschicht |
| Kupfer | Design- und Gedenkstücke; tiefe Farbe, altert ansprechend | Widerstandsfähig; beabsichtigte Patina kann ein gestalterisches Merkmal sein | Mittel | Antik- oder oxidiert wirkende Töne, farbige Emaille-Füllungen |
| Eisen / Stahl | Kostengünstige Serien, bei denen der Preis die Haltbarkeit überwiegt | Schwächste; erfordert vollständige Beschichtung plus Lackierung | Niedrig | Nur vollständige Beschichtung; für Außenanwendungen vermeiden |
Vor jeglicher Werkzeugbearbeitung wird das Rohmaterial entfettet, desoxidiert und ultraschallgereinigt, damit Öle und Walzrückstände die Haftung der Beschichtung nicht beeinträchtigen. Dieser Vorbereitungsschritt ist die klassische Ursache für Blasenbildung oder Abblättern der Beschichtung Monate nach Auslieferung.
2. Druckguss und Werkzeugpräzision
Beim Druckguss wird eine geschmolzene Legierung unter hohem Druck in gehärtete Stahlwerkzeuge eingespritzt und ermöglicht so die wirtschaftliche Reproduktion feiner Reliefs. Die Qualität wird am Werkzeug entschieden: Wandstärken-Gleichmäßigkeit, Entformungswinkel, Angusspositionen und Kühlkanäle werden bereits in CAD konstruiert und simuliert, bevor der Stahl bearbeitet wird – dadurch bleiben dünne Strukturen bruchfrei und das Metall füllt jeden Hohlraum lunkerfrei aus. Ein gut gewartetes Werkzeug bleibt mehrere Hunderttausend Zyklen im Einsatz – die Werkzeugqualität, nicht die Gussgeschwindigkeit, bestimmt die obere Grenze der Konsistenz.
Typische Spezifikationen, die Einkaufsteams vor Beginn der Werkzeugherstellung bestätigen sollten:
- Rohlingdurchmesser von 40–100 mm, wobei die meisten Sportauszeichnungen einen Durchmesser von 50–75 mm aufweisen
- Stärke von 2,5–5 mm, um Gewichtsgefühl und Metallkosten auszugleichen
- Relieftiefe von mindestens 0,3 mm, damit die Erhebungen die Beschichtung überstehen
- Band-Schlitzgröße für Standard-Bandbreite von 25 mm, mit verstärkten Kanten
- Entgratkoleranz unter 0,1 mm an allen gegossenen Kanten
3. Individuelles Design – Technische Umsetzung der Grafik in den Werkzeugstahl
Grafikdateien gehen als Gestaltungsdaten ein; Werkzeugingenieure übersetzen sie in dreidimensionale Oberflächen, die tatsächlich vergossen werden können. Erhöhte Embleme, vertiefte Farbbereiche und Bandbefestigungsnasen werden hinsichtlich Zugwinkel und Wandstärke angepasst, und das Layout wird vor Beginn des Stahlschneidens am Bildschirm validiert. Daher bestimmt die Werkzeugherstellung die Gesamtdauer: Sobald der Werkzeugeinsatz freigegeben ist, lassen sich große Serien individuellen Sportmedaillen mit einer Wiederholgenauigkeit herstellen, die Handarbeit nicht erreichen kann. Eine Vorserien-Musterprüfung zu diesem Zeitpunkt ist die kostengünstigste Absicherung gegen eine Fehlcharge.
4. Oberflächenveredelung, Galvanik und Farbgebung
Gussteile weisen Grat und Werkzeuglinien auf, daher werden Chargen geschüttelt, um Kanten zu glätten, poliert, um Tiefe hervorzuheben, und anschließend in kontrollierten elektrolytischen Bädern beschichtet. Die Beschichtung erfolgt schichtweise statt in einem Durchgang: Eine Nickel-Unterschicht verhindert das Durchwandern des Grundmetalls, die farbige Schicht – Gold, Silber oder Bronze – bestimmt das Endergebnis, und eine klare Schutzschicht fixiert sie. Fordern Sie Lieferanten auf, Angaben zur Beschichtungsstärke und zu Salzsprühtest-Ergebnissen zu machen, anstatt vage Behauptungen wie „hochwertige Beschichtung“ zu akzeptieren; eine genannte Spezifikation ist prüfbar, ein Adjektiv nicht.
Emaille-Füllungen, Epoxid-Kuppeln und bedruckte Details fügen Farbe über der beschichteten Schicht hinzu, doch jeder zusätzliche Prozess bedeutet eine weitere Haftungsfläche – genehmigen Sie den vollständigen Schichtaufbau anhand einer einzigen Produktionsprobe, bevor die Serienfertigung beginnt.
5. Qualitätskontrolle und endgültige Verifizierung
Premium-Hersteller unterscheiden sich von Basis-Herstellern durch ihre Inspektion, nicht durch ihr Marketing. Die Verifizierung muss alle Merkmale abdecken, auf die Ihre Bestellung ankommt:
- Maß- und Gewichtsstichproben im Vergleich zum genehmigten Muster
- Visuelle sowie automatisierte optische Inspektion auf Oberflächen- und Beschichtungsfehler
- Messung der Beschichtungsstärke an fertigen Teilen
- Zugtest der Bandbefestigungen mit einer angegebenen Kraft
- Salznebel- und Feuchtigkeitsbelastung an Proben zur Simulation langfristiger Lagerung
Diese Prüfungen verwandeln Vertrauen in dokumentierte Fakten – sie sind es, die ein sportmedaille jahre lang in einem medaillenausstellungsgehäuse überleben lassen ohne Farbe oder Form einzubüßen. Wenn ein Lieferant Prüfdaten vorlegen kann, wird der Einkauf zu keiner Spekulation mehr.
FAQ
F: Wie beeinflussen Fertigungsverfahren die Langlebigkeit einer Sportmedaille?
Über drei Wege: Die Legierungsauswahl legt die Grundkorrosionsbeständigkeit fest, die Präzisions-Druckgussfertigung verhindert strukturelle Schwachstellen, und die mehrschichtige Beschichtung mit Lack bildet eine Schutzbarriere gegen Anlaufen und Abnutzung. Gemeinsam halten sie eine hochwertige Medaille jahrzehntelang präsentationsbereit.
F: Welche Rolle spielt das individuelle Design bei der Fertigungskomplexität?
Komplexe Geometrien – dünne Wände, scharfe Kanten, tiefe Reliefs – müssen für die Gießbarkeit neu konstruiert werden, was Werkzeugkosten und Lieferzeiten erhöht. Ein guter Zulieferer identifiziert fertigungsorientierte Konstruktionsprobleme bereits vor dem Werkzeugbau, sodass anspruchsvolle Motive termingerecht und nicht erst nach teuren Werkzeugkorrekturen ausgeliefert werden.
F: Wie sollten Organisationen Sportmedaillen nach Erhalt aufbewahren?
Bewahren Sie Auszeichnungen in Gehäusen mit säurefreien Einsätzen und UV-schützendem Glas auf, fern von Feuchtigkeit und Temperaturschwankungen. Reinigen Sie sie vorsichtig mit einem weichen, trockenen Tuch; vermeiden Sie scheuernde Politurmittel, die die Beschichtung entfernen. Auf diese Weise behalten Medaillen ihre Präsentationswürdigkeit für zukünftige Zeremonien.