 EN


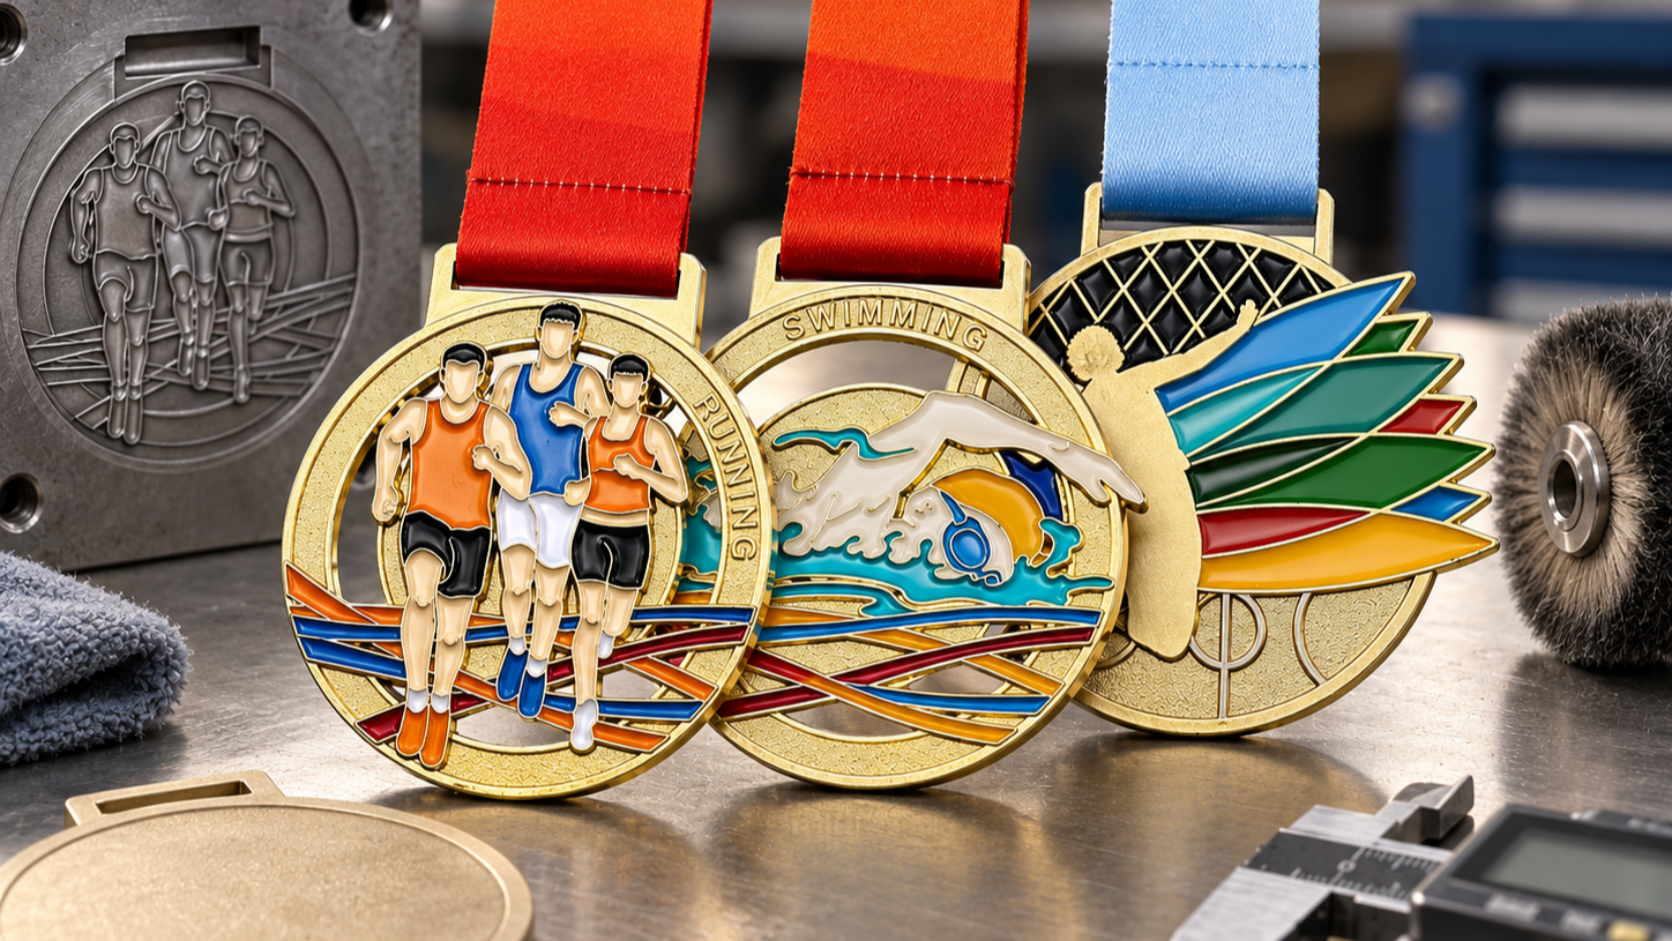
А спортивная медаль eto fizicheskaya proverka distsiplini protsessa postavshchika — marka splava, tochnostʹ formy, tolshchina galʹvanicheskogo pokrytiya i obʺyom kontrolya opredelyayut, budet li nagrada vyglyadetʹ kak novaya posle mnogikh let ekspluatatsii i demonstratsii. Dlya organizatorov sobytiy i sportivnykh programm, zakupayushchikh medali v bolʹshikh obʺyomakh, ponimaniye pyokh etikh etapov — podgotovka materialov, litʹye pod davleniyem, inzheneriya dizayna, otdelka i proverka kachestva — yavlyayetsya samym bystrym sposobom sravnitʹ torgovyye predlozheniya, kotoryye inache vyglyadyat odinakovymi na bumage. 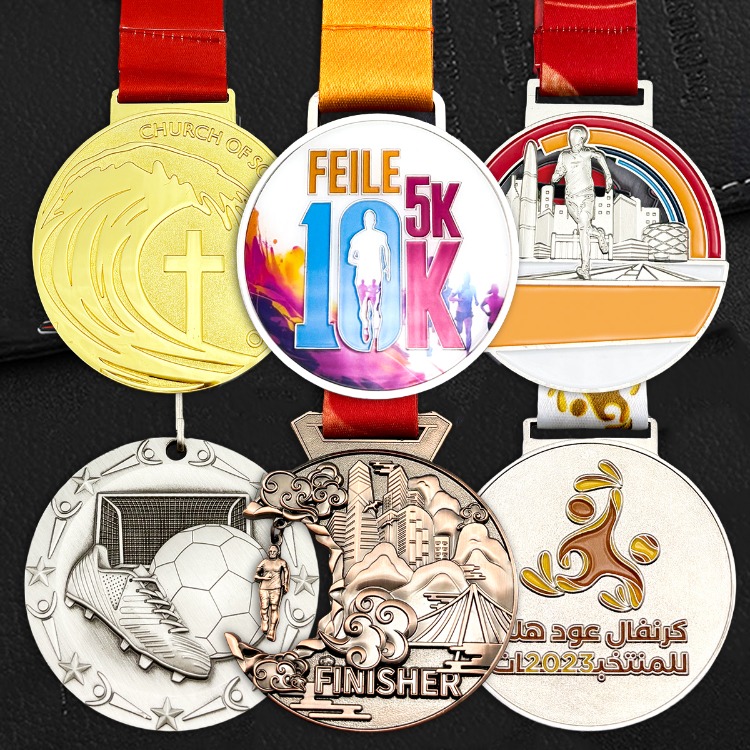
Каждый этап изменяет измеримый результат: скорость потускнения поверхности, чёткость рельефа и степень совпадения 5000 изделий с утверждённым образцом. Пропустите один контроль — и дефекты распространятся по всей партии.
1. Выбор сплава — первое решение в вопросе долговечности
Производители отливают большинство наградных изделий из цинкового сплава, латуни или меди, поскольку эти металлы обеспечивают оптимальный баланс литейных свойств, массы и стоимости при серийном производстве. Цинковый сплав доминирует в крупносерийных заказах: он заполняет сложные формы при более низкой температуре плавления и обеспечивает стабильную себестоимость единицы продукции. Латунь и медь используются в премиальных линейках, где покупатели готовы принять более высокую стоимость материала ради тёплого оттенка и повышенной естественной коррозионной стойкости. Независимо от выбранного основного материала требуйте сертификаты на материал — чистота металла напрямую влияет на адгезию гальванического покрытия и стабильность отделки.
| Базовый материал | Причины использования | Поведение при коррозии | Стоимость | Распространённый маршрут отделки |
|---|---|---|---|---|
| Цинковый сплав | Стандарт для крупносерийных заказов; сложная литая детализация, ощущение массивности | Сырая поверхность тускнеет; защита зависит от покрытия | Низкий–средний | Позолота / серебрение / бронзирование, по желанию — эпоксидное покрытие или лак |
| Латунь | Премиальные и ретро-линейки; тёплый оттенок, хорошо шлифуется и полируется | Естественная устойчивость; со временем образует мягкий патинированный слой | Средний–высокий | Полированные, антикварные или окисленные отделки с прозрачным лаком |
| Медь | Дизайнерские и памятные изделия; насыщенный цвет, благородно стареет | Устойчивый; намеренная патина может быть элементом дизайна | Средний | Антикварные / окисленные оттенки, заполнение эмалью |
| Железо / сталь | Бюджетные серии, где цена важнее долговечности | Самый слабый; требует полного никелирования плюс лаковое покрытие | Низкая | Только полное никелирование; не рекомендуется для наружного применения |
Перед любой штамповкой исходный материал обезжиривается, удаляется оксидная плёнка и подвергается ультразвуковой очистке, чтобы масла и остатки прокатки не ослабили адгезию покрытия. Этот этап подготовки — классическая первопричина вспучивания или отслаивания гальванического покрытия спустя месяцы после поставки.
2. Литьё под давлением и точность оснастки
Литьё под давлением закачивает расплавленный сплав в закалённые стальные формы под высоким давлением, обеспечивая воспроизведение тонких рельефных деталей с производственной скоростью. Качество определяется именно формой: равномерность толщины стенок, углы вытяжки, положение литников и каналы охлаждения проектируются в CAD и моделируются до изготовления стальной оснастки, чтобы тонкие элементы не трескались, а металл полностью заполнял все углубления без пористости. Хорошо обслуживаемая форма сохраняет работоспособность в течение нескольких сотен тысяч циклов — качество оснастки, а не скорость литья, задаёт предел стабильности.
Типичные технические требования, которые команды по закупкам должны подтвердить до начала изготовления оснастки:
- Диаметр заготовки от 40 до 100 мм, при этом большинство спортивных наград имеют диаметр от 50 до 75 мм
- Толщина от 2,5 до 5 мм для баланса между ощущением веса и стоимостью металла
- Глубина рельефа не менее 0,3 мм, чтобы выступающие элементы сохранились после гальванического покрытия
- Размер паза для ленты соответствует стандартной ленте шириной 25 мм, края усилены
- Допуск на зачистку заусенцев менее 0,1 мм по всем литым кромкам
3. Индивидуальный дизайн — превращение художественного макета в инструмент
Художественные файлы поступают в виде макетов; инженеры-инструментальщики преобразуют их в трёхмерные поверхности, пригодные для литья. Выступающие эмблемы, углублённые участки под цветное наполнение и выступы для крепления ленты корректируются с учётом уклонов и толщины стенок; компоновка проверяется на экране до начала обработки стального штампа. Именно поэтому основная часть времени выполнения заказа приходится на изготовление инструмента: как только штамп утверждён, серийные партии спортивные медали по заказу производятся с постоянством, недостижимым при ручном изготовлении. Проверка образца перед началом массового производства на этом этапе — наиболее экономичная гарантия того, что вся партия будет соответствовать требованиям.
4. Отделка, гальваническое покрытие и окраска
Литьё оставляет заусенцы и следы инструмента, поэтому партии подвергаются шлифовке в барабане для сглаживания кромок, полировке для усиления глубины рисунка, а затем покрываются слоями в контролируемых электролитических ваннах. Гальваническое покрытие наносится поэтапно, а не за один проход: никелевый подслой препятствует миграции основного металла, цветной слой — золотой, серебряный или бронзовый — определяет финишное оформление, а прозрачное защитное покрытие фиксирует результат. Требуйте от поставщиков указания толщины гальванического покрытия и результатов испытаний на солевой туман вместо расплывчатых заявлений вроде «высококачественное покрытие»; конкретная техническая спецификация подлежит аудиту, а прилагательное — нет.
Эмаль, эпоксидные купола и печатные детали добавляют цвет поверх гальванического слоя, однако каждый дополнительный этап — это ещё один интерфейс сцепления; утвердите полный многослойный состав на одном образце из производственной партии до начала массового выпуска.
5. Контроль качества и окончательная проверка
Производители премиум-класса отличаются от базовых не маркетингом, а строгостью контроля. Проверка должна охватывать все характеристики, от которых зависит ваш заказ:
- Выборочное измерение габаритов и массы в сравнении с утверждённым образцом
- Визуальный контроль плюс автоматическая оптическая инспекция для выявления дефектов поверхности и покрытия
- Измерение толщины гальванического покрытия на готовых изделиях
- Испытание ленточных креплений на отрыв при заданной силе
- Испытания в солевом тумане и при повышенной влажности на образцах для моделирования условий длительного хранения
Эти проверки превращают уверенность в задокументированный факт — именно они позволяют спортивная медаль выдержать годы в витрине для медалей без потери цвета или формы. Когда поставщик может предоставить данные испытаний, закупки перестают быть азартной игрой.
ЧаВО
В: Как процессы производства влияют на долговечность спортивной медали?
Тремя путями: выбор сплава задаёт базовую коррозионную стойкость, точность литья под давлением предотвращает структурные слабые места, а многослойное покрытие с лаком создаёт защитный барьер от потускнения и износа. В совокупности эти меры обеспечивают безупречное состояние медали на протяжении десятилетий.
Вопрос: Какую роль играет индивидуальный дизайн в сложности производства?
Сложная геометрия — тонкие стенки, острые углы, глубокий рельеф — требует переработки для обеспечения литейной пригодности, что увеличивает стоимость оснастки и сроки изготовления. Квалифицированный поставщик выявляет проблемы проектирования с учётом технологичности ещё до изготовления пресс-форм, поэтому смелые художественные решения поступают в отгрузку в срок, а не после дорогостоящих доработок матриц.
Вопрос: Каким образом организации должны хранить спортивные медали после их получения?
Храните награды в футлярах с нейтральными (безкислотными) вкладышами и стеклом с защитой от ультрафиолета, вдали от влажности и перепадов температуры. Очищайте аккуратно мягкой сухой тканью; избегайте абразивных полиролей, которые разрушают покрытие. Медали, обращённые таким образом, сохранят достойный вид для последующего вручения на церемониях.