 EN


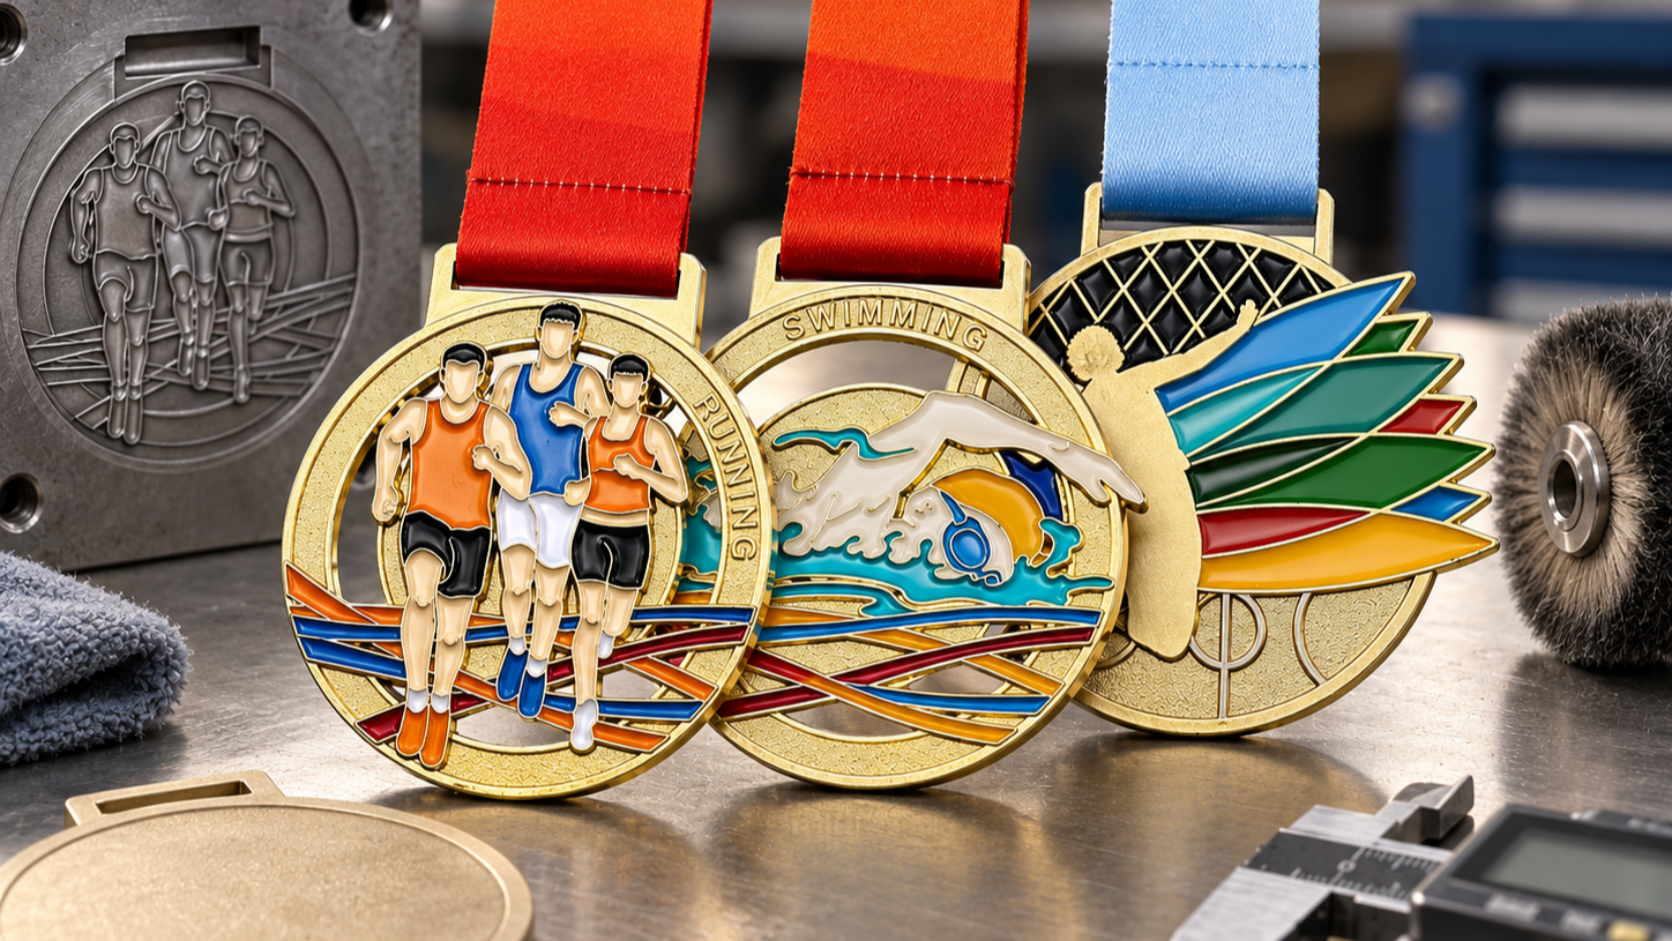
Aスポーツメダル これはサプライヤーの工程管理水準を実地で確認する物理的監査です。使用合金のグレード、金型の精度、メッキ厚さ、検査の網羅範囲——これらすべてが、長期間の取り扱いや展示後もメダルが新品同様の状態を保てるかどうかを左右します。大会主催者や団体スポーツプログラムなど、大量発注を行うお客様にとって、以下の5工程(材料準備、ダイキャスト、設計エンジニアリング、仕上げ、品質検証)を理解することが、紙面上では同一に見える複数の見積もりを効率的に比較する最も確実な方法です。 
各工程では、表面の変色速度、浮彫りの再現性、および5,000個の製品が承認済みサンプルとどれだけ一致するか——という、それぞれ計測可能な結果が変化します。いずれかの品質管理工程を省略すると、不良が全ロットに及んで拡大します。
1. 合金の選定 — 耐久性を左右する最初の判断
メーカーは、受賞記念品などの多くを亜鉛合金、真鍮、または銅で鋳造しています。これらは量産規模において、鋳造性・重量・コストのバランスに優れているためです。大量生産では亜鉛合金が主流で、複雑な金型にも低融点で確実に充填でき、単価も安定しやすいのが特長です。一方、高級ラインでは、より温かみのある色調と自然な耐食性の高さを求めて、真鍮や銅が用いられます(ただし材料費は高くなります)。いずれのベース金属を指定する場合でも、材質証明書の提出を依頼してください。金属の純度は、めっきの密着性や仕上げの安定性に直接影響します。
| 基材 | 採用される理由 | 耐食性 | コスト位置 | 一般的な仕上げ工程 |
|---|---|---|---|---|
| 亜鉛合金 | 大量注文向け標準仕様:細部まで精巧な鋳造、しっかりとした重厚感 | 表面がむき出しのため、変色しやすい。保護はメッキに依存 | 低~中 | 金/銀/銅メッキ。エポキシやラッカー塗装はオプション |
| 真鍮 | プレミアムおよびレトロライン。温かみのある色調で、プレート加工や研磨に適する | 自然な耐食性を持つ。経年で落ち着いたパティナ(緑青)が形成される | 中~高 | 研磨仕上げ、アンティーク仕上げ、酸化仕上げのいずれかに透明ラッカーを施す |
| 銅 | デザイナー向けおよび記念品向け。深みのある色調で、経年変化が魅力的 | 耐食性がある。意図的にパティナをデザイン要素として活用可能 | 中 | アンティーク調/酸化調の色合いにエナメル塗料で色入れ |
| 鉄/鋼 | 価格重視の低予算製品群 | 最も弱い。電気めっき+ラッカー塗装の両方が必須 | 低 | 電気めっきのみ(屋外使用は避ける) |
金型加工に先立ち、素材となる金属板は脱脂・脱酸化処理および超音波洗浄を実施し、油分や圧延残渣がめっき皮膜の密着性を損なうことがないよう徹底します。この前処理工程こそが、納品後数か月経ってからめっきが膨れたり剥がれたりする現象の根本原因となる場合が多いのです。
2.ダイカスト成形と金型の精度
ダイカスト成形では、溶融合金を高圧で硬化鋼製の金型内に注入し、量産速度で微細な浮彫り形状を再現します。品質は金型で決まります。肉厚の均一性、抜模勾配、ゲート位置、冷却水路などは、鋼材を加工する前にCADで設計・シミュレーションを行い、薄肉部の割れや充填不良・気孔などの発生を未然に防ぎます。適切に保守管理された金型は、数十万ショットにわたって使用可能です。つまり、一貫した品質を実現する上限を決めるのは、金型の品質であり、成形速度ではありません。
金型製作着手前に調達担当チームが確認すべき代表的な仕様項目:
- 直径40~100mm(スポーツ賞品の多くは50~75mm)
- 重みの感触と金属コストのバランスを考慮し、厚さは2.5~5mm
- メッキ工程後にも浮き彫り部分が残るよう、リリーフ深さは最低0.3mm以上
- リボン用スロットは標準幅25mmのウェビングに対応し、エッジ部は補強済み
- 鋳造品のすべてのエッジにおけるバリ取り公差は0.1mm未満
3.カスタムデザイン——金型へのエンジニアリングアートワーク化
デザインデータはアートワークとして納品され、金型技術者がそれを実際に鋳造可能な三次元形状に変換します。凸状のエンブレム、凹状のカラー塗装領域、リボン取付用ラグなどは、抜模斜度や壁厚を考慮して調整され、鋼材の切削開始前に画面上でレイアウトが検証されます。そのため、納期の大部分は金型製作に左右されます。金型が承認されれば、大量生産が可能となり、手作業では到底達成できないほどの一貫性で カスタムスポーツメダル 量産が可能です。この段階での試作サンプル審査は、仕様どおりでないロットを未然に防ぐ、最もコスト効率のよい保険措置です。
4.仕上げ・メッキ・カラーリング
鋳造品にはバリや金型の痕跡が残るため、ロット単位でタンブル処理を行いエッジを滑らかにした後、光沢を引き立てるために研磨し、さらに電解浴による制御されためっき処理を行います。めっきは一括で施すのではなく、複数層に分けて行います。まずニッケル下地を施して基材金属の拡散を防ぎ、次に金色・銀色・銅色などの着色層で仕上げの色合いを表現し、最後に透明な保護層で仕上げを固定します。サプライヤーには、「高品質めっき」といった曖昧な表現ではなく、めっき厚さおよび塩水噴霧試験(サルトスプレー試験)の結果を明示するよう依頼してください。明記された仕様は検証可能ですが、形容詞による表現は検証できません。
エナメル塗装、エポキシドーム、印刷による細部表現などは、めっき層の上に色彩を付与しますが、これらの工程はいずれも接着界面を増やすことにつながります。量産開始前に、実際の生産サンプル1点で全工程を含む積層構造を承認してください。
5.品質管理および最終検証
高品質メーカーと一般メーカーとの差は、マーケティングではなく、検査プロセスにあります。検証は、ご注文内容に影響を与えるすべての特性を網羅的にカバーする必要があります:
- 承認済みサンプルとの寸法および重量の抜き取り検査
- 外観検査に加え、表面およびめっき部の欠陥を自動光学検査装置で確認
- 完成品におけるめっき厚さの測定
- リボン取付部の引張強度試験(規定荷重にて実施)
- サンプルに対する塩水噴霧試験および湿熱試験(長期保管を想定)
こうした検査によって、信頼性は客観的な事実へと変わります。つまり、これらが スポーツメダル 何年もの間、 メダルのディスプレイケース内で 色あせや変形を起こさず耐えるための根拠となるのです。サプライヤーが試験データを提示できる場合、調達は単なる賭けではなくなります。
よくある質問
Q:スポーツメダルの耐久性は、製造工程にどのように影響されますか?
3つの工程を通じて実現:合金の選定で基本的な耐食性を確保し、ダイキャストの高精度成形で構造上の弱点を防ぎ、ラッカーを含む多層メッキで変色や摩耗から保護するバリアを形成します。これらが組み合わさることで、高品質なメダルは数十年にわたり授与式にふさわしい状態を保ちます。
Q:カスタムデザインは製造の複雑さにどのような影響を与えますか?
複雑な形状(薄肉部、鋭角、深い浮彫りなど)は、鋳造性を確保するために再設計が必要となり、金型コストと納期に影響します。優れたサプライヤーは、金型製作に着手する前に「製造向け設計(DFM)」上の課題を指摘し、意欲的なデザインが予定通り出荷されるよう支援します。これは、高額な金型修正を経て遅れるのではなく、スケジュール通りに納品されることを意味します。
Q:団体は受領したスポーツメダルをどのように保管すべきですか?
メダルは、中材に無酸性素材を用いたケースに入れ、紫外線を遮断するガラスまたはアクリル板を装備した環境で、湿度や温度変化の少ない場所に保管してください。清掃は柔らかく乾燥した布で優しく行い、メッキを剥がす恐れのある研磨剤入りのピュアポリッシュは避けます。こうした取り扱いにより、メダルは今後の表彰式でも堂々と披露できる状態を長期間維持できます。