 EN


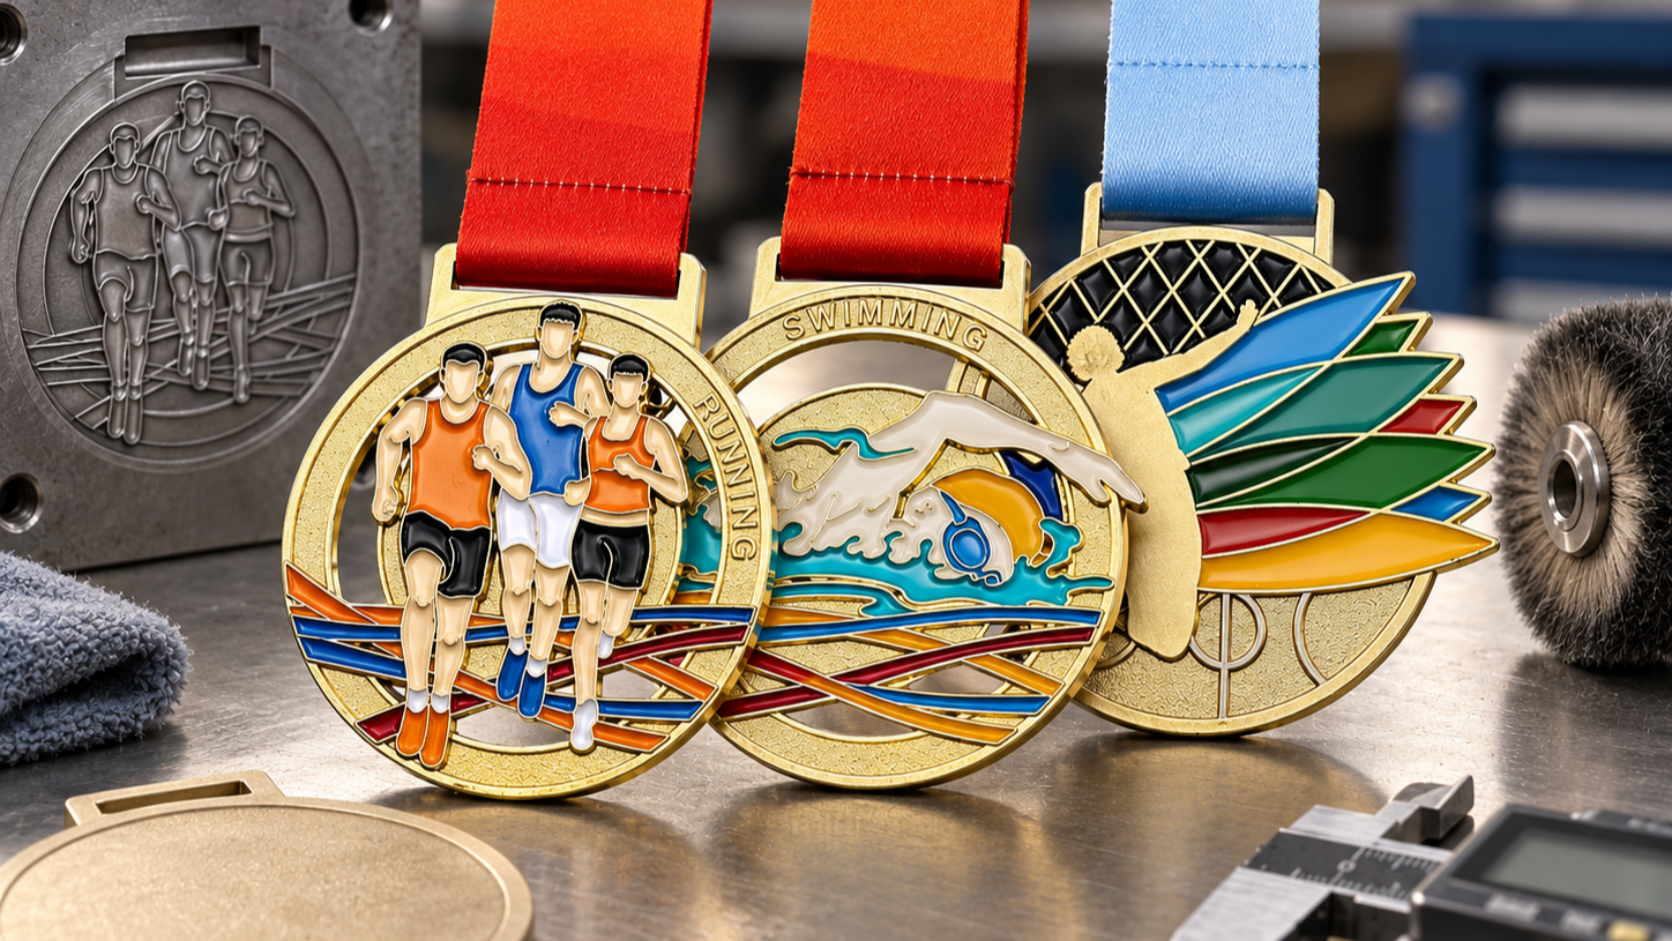
Amédaille sportive il s’agit d’un audit physique de la rigueur processuelle d’un fournisseur — la nuance d’alliage, la précision du moule, l’épaisseur du placage et la couverture des inspections déterminent toutes si la récompense conserve encore son aspect neuf après des années de manipulation et d’exposition. Pour les organisateurs d’événements et les programmes sportifs achetant en grande quantité, comprendre les cinq étapes suivantes — préparation des matériaux, coulée sous pression, ingénierie de conception, finitions et vérification de la qualité — constitue la méthode la plus rapide pour comparer des devis qui semblent autrement identiques sur le papier. 
Chaque étape modifie un résultat mesurable : la vitesse à laquelle la surface s’oxyde, la netteté avec laquelle le relief est reproduit et la régularité avec laquelle 5 000 pièces correspondent à l’échantillon approuvé. Omettre un seul contrôle entraîne une propagation des défauts sur l’ensemble de la série.
1. Sélection de l’alliage — la première décision en matière de durabilité
La plupart des fabricants fondent les pièces récompensées en alliage de zinc, en laiton ou en cuivre, car ces métaux offrent un équilibre optimal entre coulabilité, poids et coût à l’échelle industrielle. L’alliage de zinc domine les séries à haut volume : il remplit aisément des moules complexes à moindre coût de fusion et maintient un prix unitaire prévisible. Le laiton et le cuivre apparaissent sur les gammes haut de gamme, où les acheteurs acceptent un coût matériel plus élevé en échange d’un ton plus chaud et d’une résistance naturelle accrue à la corrosion. Quelle que soit la matière de base retenue, exigez des certificats de matériau — la pureté du métal influe directement sur l’adhérence du placage et la stabilité de la finition.
| Matériau de base | Pourquoi il est utilisé | Comportement à la corrosion | Position tarifaire | Procédure de finition courante |
|---|---|---|---|---|
| Alliage de zinc | Norme pour les commandes à haut volume ; détails de fonderie complexes, sensation de masse pleine | La surface brute s’altère ; la protection dépend du placage | Bas–Moyen | Placage or / argent / bronze, époxy ou laque en option |
| Laiton | Lignes haut de gamme et rétro ; ton chaud, se plaque et se polit bien | Naturellement résistant ; développe une patine douce | Moyen–Élevé | Finitions polies, anciennes ou oxydées avec laque transparente |
| Cuivre | Pièces design et commémoratives ; couleur profonde, vieillit agréablement | Résistant ; la patine intentionnelle peut constituer un élément de design | Milieu | Tons anciens / oxydés, remplissage couleur émail |
| Fer / acier | Séries économiques où le prix prime sur la longévité | Le plus faible ; nécessite un plaquage complet ainsi qu’un vernis | Faible | Plaquage complet uniquement ; à éviter pour une utilisation en extérieur |
Avant tout travail d’emboutissage, la matière première brute est dégraissée, désossidée et nettoyée par ultrasons afin que les huiles et les résidus de laminage ne nuisent pas à l’adhérence du revêtement. Cette étape préparatoire constitue la cause fondamentale classique des plaquages qui cloquent ou se décollent plusieurs mois après livraison.
2. Précision de la fonderie sous pression et des outillages
La fonderie sous pression injecte un alliage en fusion dans des moules en acier trempé sous haute pression, reproduisant ainsi des reliefs fins à vitesse de production. C’est au niveau du moule que la qualité est déterminée : l’uniformité de l’épaisseur des parois, les angles de dépouille, les emplacements des points d’injection et les canaux de refroidissement sont conçus en CAO et simulés avant toute usinage de l’acier, afin d’éviter les fissures sur les éléments fins et de garantir un remplissage complet de chaque recoin sans porosité. Un moule bien entretenu reste opérationnel pendant plusieurs centaines de milliers de cycles — c’est la qualité de l’outillage, et non la vitesse de coulée, qui fixe la limite supérieure de la régularité.
Spécifications types que les équipes achats doivent confirmer avant le démarrage de la fabrication des outillages :
- Diamètre brut de 40 à 100 mm, la plupart des récompenses sportives se situant entre 50 et 75 mm
- Épaisseur de 2,5 à 5 mm afin d’équilibrer le ressenti du poids et le coût du métal
- Profondeur de relief d’au moins 0,3 mm pour que les parties saillantes résistent au placage
- Fente pour ruban dimensionnée pour une sangle standard de 25 mm, avec bords renforcés
- Tolérance de débavurage inférieure à 0,1 mm sur tous les bords moulés
3. Conception personnalisée — Transformer l’art graphique en matrice
Les fichiers de conception arrivent sous forme d’art graphique ; les ingénieurs outilleurs les traduisent en surfaces tridimensionnelles aptes à être effectivement moulées. Les emblèmes en relief, les zones colorées creuses et les ergots de fixation du ruban sont ajustés en tenant compte des dépouilles et de l’épaisseur des parois, et la disposition est validée à l’écran avant le début de la découpe de l’acier. C’est pourquoi le délai de réalisation est principalement dicté par la fabrication de la matrice : une fois celle-ci approuvée, des séries importantes peuvent être produites médailles sportives personnalisées avec une régularité que l’artisanat manuel ne saurait égaler. Un examen d’échantillon préalable à la production constitue, à ce stade, la garantie la moins coûteuse contre un lot non conforme.
4. Finition, placage et coloration
Les pièces moulées présentent des bavures et des marques d’outillage ; elles sont donc traitées par grenaillage pour lisser les bords, polies afin de révéler leur profondeur, puis plaquées dans des bains électrolytiques contrôlés. Le placage s’applique en couches successives, non en une seule passe : une sous-couche de nickel empêche la migration du métal de base, la couche colorée — or, argent ou bronze — assure la finition, et une couche transparente protectrice la scelle définitivement. Exigez des fournisseurs qu’ils indiquent l’épaisseur exacte du placage et les résultats des essais en brouillard salin, plutôt que d’accepter des allégations vagues telles que « placage de qualité » ; une spécification chiffrée est vérifiable, un adjectif ne l’est pas.
L’émail, les dômes époxy et les détails imprimés ajoutent de la couleur par-dessus la couche plaquée, mais chaque procédure supplémentaire introduit une nouvelle interface d’adhérence : approuvez l’ensemble complet sur un échantillon de production avant le lancement de la série.
5. Contrôle qualité et vérification finale
Les producteurs haut de gamme se distinguent des fabricants basiques par leur rigueur en matière d’inspection, non par leur communication marketing. La vérification doit couvrir toutes les caractéristiques dont dépend votre commande :
- Prélèvement dimensionnel et pondéral comparé à l’échantillon approuvé
- Inspection visuelle et optique automatisée pour les défauts de surface et de placage
- Mesure de l’épaisseur du placage sur les pièces finies
- Essai de traction des attaches en ruban jusqu’à une force spécifiée
- Exposition à un brouillard salin et à une humidité contrôlée sur des échantillons afin de simuler un stockage à long terme
Ces contrôles transforment la confiance en fait documenté — ce sont eux qui permettent à un médaille sportive de résister pendant des années dans un exposé dans une vitrine à médailles sans perdre ni sa couleur ni sa forme. Lorsqu’un fournisseur est en mesure de présenter des données d’essai, l’achat cesse d’être une loterie.
FAQ
Q : Comment les procédés de fabrication influencent-ils la pérennité d’une médaille sportive ?
Par trois voies : la sélection de l’alliage détermine la résistance de base à la corrosion, la précision de la coulée sous pression évite les points faibles structurels, et le plaquage multicouche associé à une couche de laque constitue une barrière protectrice contre le ternissement et l’usure. Ensemble, ces éléments garantissent qu’une médaille de qualité reste prête à être remise pendant des décennies.
Q : Quel rôle joue la conception sur mesure dans la complexité de la fabrication ?
Les géométries complexes — parois minces, angles vifs, relief profond — doivent être repensées pour assurer leur moulabilité, ce qui augmente les coûts d’outillage et les délais de production. Un bon fournisseur identifie les problèmes liés à la conception pour la fabrication avant même que l’acier ne soit usiné, afin que des œuvres ambitieuses soient livrées dans les délais prévus, sans nécessiter de coûteuses révisions des moules.
Q : Comment les organisations doivent-elles conserver les médailles sportives après réception ?
Conserver les récompenses dans des présentoirs équipés d’intercalaires sans acide et de vitrages protégeant contre les rayons UV, à l’abri de l’humidité et des variations thermiques. Nettoyer délicatement à l’aide d’un chiffon souple et sec ; éviter les produits abrasifs qui éliminent le placage. Les médailles ainsi manipulées conservent toute leur valeur pour les cérémonies futures.