 EN


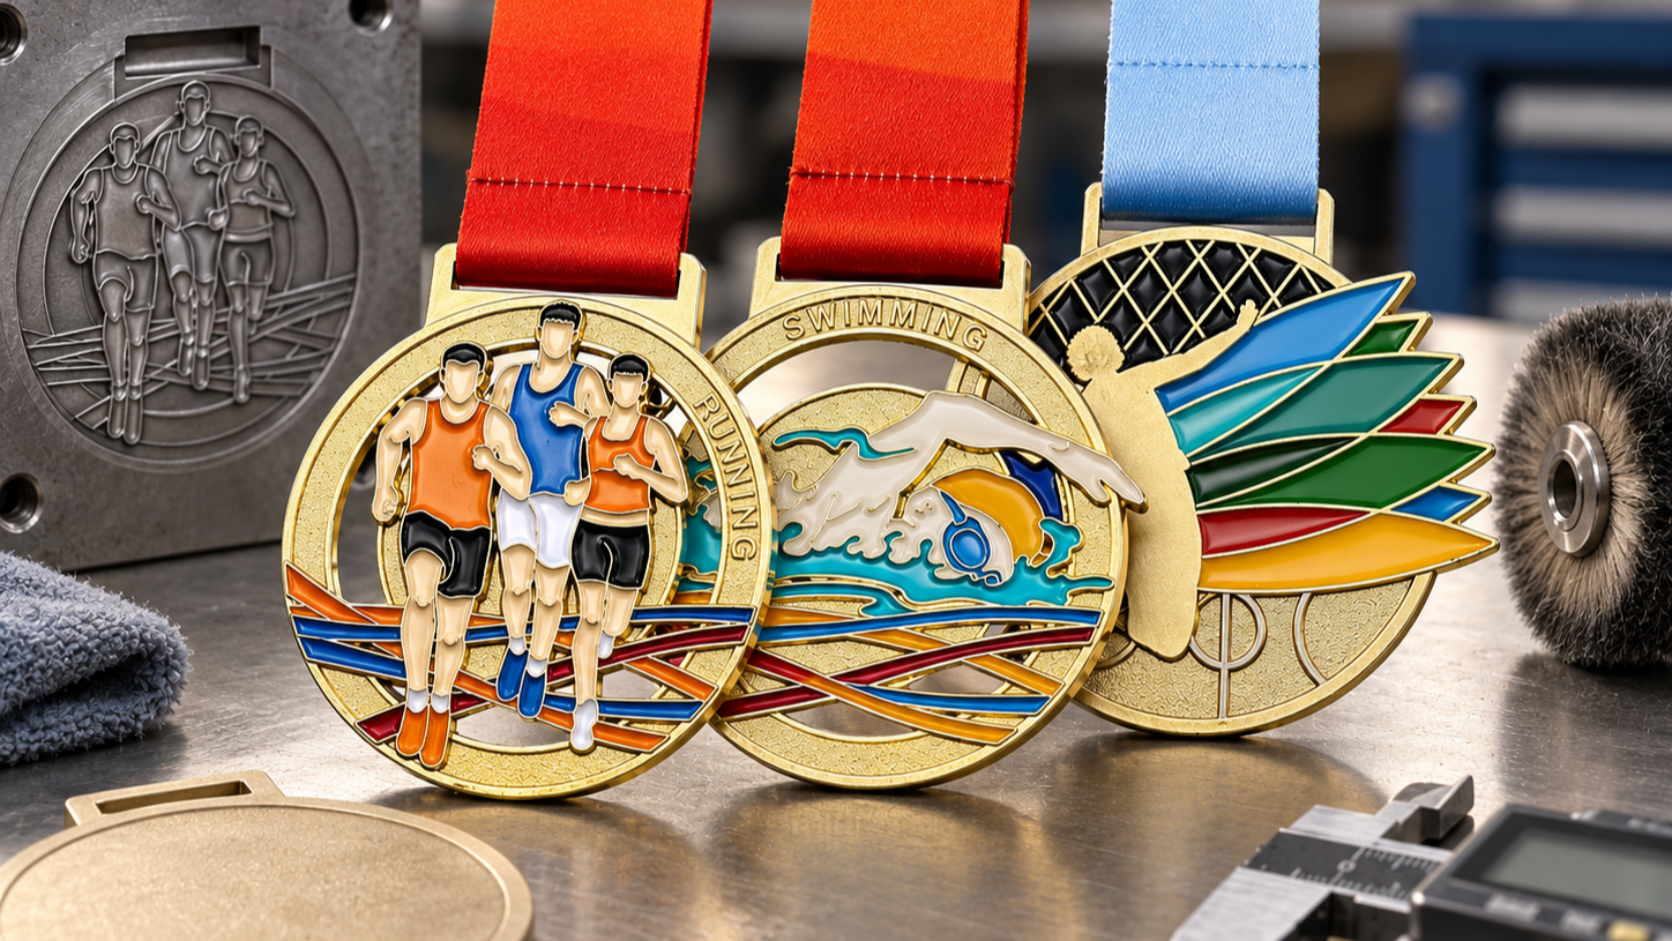
Aidrottsmedalj är en fysisk granskning av en leverantörs processdisciplin — legeringsklass, stämpelns noggrannhet, platerings tjocklek och omfattningen av inspektionen avgör alla om priset fortfarande ser nytt ut efter år av hantering och utställning. För arrangörer av evenemang och idrottsprogram som köper i stora volymer är att förstå de fem nedanstående stadierna — materialberedning, die-casting, konstruktionsingenjörskap, ytbehandling och kvalitetsverifiering — det snabbaste sättet att jämföra offertförslag som annars ser identiska ut på papperet. 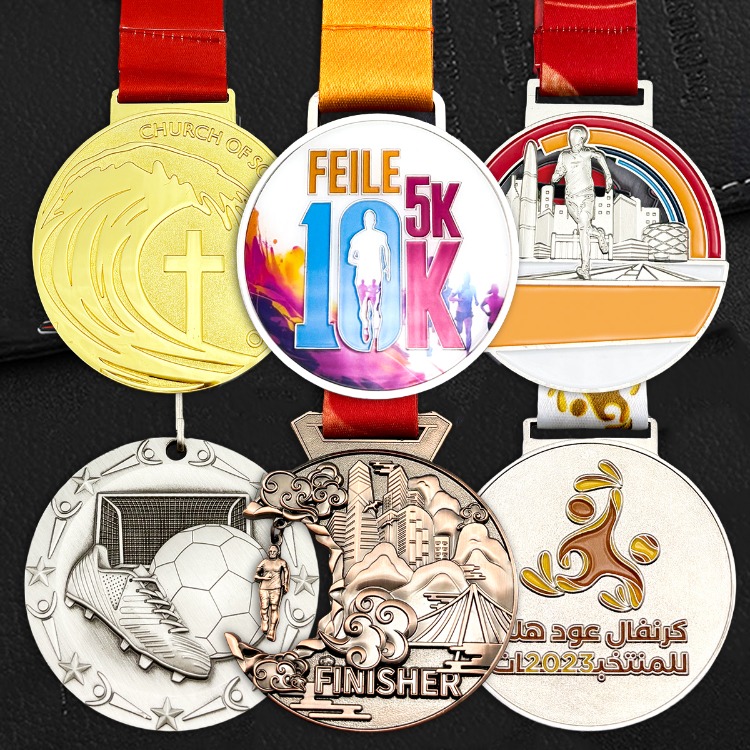
Varje steg förändrar en mätbar resultatparameter: hur snabbt ytan fördärvas, hur skarpt relieferna återges och hur konsekvent 5 000 stycken matchar den godkända provbiten. Hoppa över en kontroll och defekter sprider sig över hela partiet.
1. Legeringsval – det första hållbarhetsbeslutet
Tillverkare gjuter de flesta prisbitar i zinklegering, mässing eller koppar eftersom dessa metaller balanserar gjutbarhet, vikt och kostnad vid storproduktion. Zinklegering dominerar högvolymsproduktion: den fyller komplexa gjutformar till lägre smältkostnad och håller styckpriset förutsägbart. Mässing och koppar används på premiumserier, där köpare accepterar högre materialkostnad mot ett varmare tonläge och starkare naturlig korrosionsbeteende. Oavsett vilken basmaterial som anges bör man begära materialcertifikat – renheten på metallen påverkar direkt pläteringsanbindning och ytans stabilitet.
| Basmaterial | Varför den används | Korrosionsbeteende | Kostnadsposition | Vanlig ytbehandlingsväg |
|---|---|---|---|---|
| Zinklegering | Standard för högvolymsbeställningar; detaljrik gjutning, solid tyngdkänsla | Rå yta oxiderar; skyddet beror på beläggningen | Låg–medel | Guld-/silver-/bronsbeläggning, valfritt epoxi eller lack |
| Med en bredd av mer än 150 mm | Premium- och retroserier; varm ton, lämpar sig bra för plattläggning och polering | Naturligt motståndskraftig; utvecklar en mogen patina | Medelhög | Polerade, antika eller oxiderade ytor med klar lack |
| Koppar | Designer- och minnesartiklar; djup färg, åldras attraktivt | Motståndskraftig; avsiktlig patina kan vara en designegenskap | Medelhög | Antika/oxiderade nyanser, emaljfärgsfyllningar |
| Järn/stål | Budgetserier där pris är viktigare än livslängd | Svagast; kräver full plätering plus lack | Låg | Endast full plätering; undvik för utomhusanvändning |
Innan något stansarbete utförs, avfetts och deoxideras råmaterialet och rengörs ultraljudsrengöring så att oljor och rullningsrester inte kan försämra fästningen av beläggningen. Detta förberedelsesteg är den klassiska rotorsaken till plätering som blåser upp eller lossnar månader efter leverans.
2. Tryckgjutning och verktygsprecision
Tryckgjutning injicerar smält legering i härdad stålform under högt tryck, vilket återger fina reliefer i produktionshastighet. Formen är där kvaliteten bestäms: väggtjocklekens enhetlighet, utdragningsvinklar, gjutportarnas placering och kylkanaler konstrueras i CAD och simuleras innan stålet skärs, så att tunna detaljer inte spricker och metall fyller varje urholkning utan porositet. En väl underhållen form kan användas i flera hundratusen gjutningar – verktygskvaliteten, inte gjuthastigheten, sätter taket för konsekvensen.
Typiska specifikationer som inköpsavdelningar bör bekräfta innan verktygsframställning påbörjas:
- Tomdiameter på 40–100 mm, där de flesta sportpriser ligger mellan 50–75 mm
- Tjocklek på 2,5–5 mm för att balansera viktkänsla mot metallkostnad
- Reliefdjup på minst 0,3 mm så att höjdpunkterna överlever pläteringen
- Bandfack dimensionerat för standard 25 mm band, med förstärkta kanter
- Avkantningstolerans under 0,1 mm på alla gjutkanter
3. Anpassat utformning – omvandla konstnärlig grafik till stöpform
Utformningsfiler anländer som grafik; verktygsingenjörer översätter dem till tredimensionella ytor som faktiskt kan gjutas. Upphöjda emblem, intryckta färgområden och fästpunkter för band justeras för utdragning och väggtjocklek, och layouten valideras på skärmen innan stålsnittet påbörjas. Därför domineras ledtiden av verktygstillverkningen: när stöpformen är godkänd kan stora serier anpassade sportmedaljer upprepas med en konsekvens som handarbete inte kan matcha. En granskning av provexemplar innan produktionen påbörjas är den billigaste försäkringen mot en parti som inte uppfyller kraven.
4. Avslutning, plätering och färg
Gjutning lämnar kantstänk och verktygslinjer, så partier tumsas för att släta kanterna, poleras för att framhäva djupet och beläggs i kontrollerade elektrolytiska bad. Beläggningen appliceras i lager istället for i ett enda steg: en nickellunderlack blockerar migration av basmetall, den färgade lagret – guld, silver eller brons – ger ytan dess slutliga utseende, och en klar skyddslack fixerar det. Be leverantörer ange beläggnings tjocklek och resultat från salt-sprut-tester istället för att acceptera vagt formulerade påståenden som "högkvalitativ beläggning"; en specificerad specifikation är granskbar, medan ett adjektiv inte är det.
Emalj, epoxidkupoler och tryckt detaljering lägger till färg över den belagda ytan, men varje extra process innebär ytterligare en adhesionsovergång – godkänn hela lagerstacken på en produktionsprov innan massproduktionen påbörjas.
5. Kvalitetskontroll och slutlig verifiering
Premiumproducenter skiljer sig åt från grundläggande producenter genom sin inspektion, inte genom sin marknadsföring. Verifieringen bör omfatta varje egenskap som er beställning är beroende av:
- Mått- och viktsampling mot den godkända provbiten
- Visuell samt automatiserad optisk inspektion för ytor och pläteringsfel
- Mätning av pläteringstjocklek på färdiga delar
- Dragprov av bandfästen med angiven kraft
- Saltnebels- och fuktexponering av provbitar för att simulera långtidsförvaring
Dessa kontroller omvandlar tillförlitlighet till dokumenterad verklighet – de är det som gör att en idrottsmedalj överlever år i ett medaljutställningsfack utan att förlora färg eller form. När en leverantör kan visa provdata upphör inköp att vara en gissning.
Vanliga frågor
Fråga: Hur påverkar tillverkningsprocesser en sportmedals livslängd?
Genom tre vägar: legeringsval sätter grunden för korrosionsmotstånd, precision i tryckgjutning förhindrar strukturella svaga punkter och flerskiktsbeläggning med lack ger en skyddande barriär mot fördunkling och slitage. Tillsammans ser de till att en kvalitetsmedalj förblir presentationsklar i tiotals år.
Fråga: Vilken roll spelar anpassad design för tillverkningskomplexiteten?
Komplex geometri – tunna väggar, skarpa vinklar, djup relief – måste omformas för gjutbarhet, vilket driver upp verktygskostnader och ledtid. En bra leverantör identifierar tillverkningsvänliga designproblem innan stål skärs, så att ambitiösa konstverk kan levereras i tid istället for att dröja på grund av kostsamma omgjutningsändringar.
Fråga: Hur ska organisationer bevara idrottsmedaljer efter mottagandet?
Förvara utmärkelser i fack med syrefria insatsdelar och UV-skyddande glas, borta från fuktighet och temperatursvängningar. Rengör försiktigt med en mjuk, torr duk; undvik slipande polermedel som tar bort beläggningen. Medaljer som hanteras på detta sätt behåller sin värdefulla presentationsegenskap för framtida ceremonier.