 EN


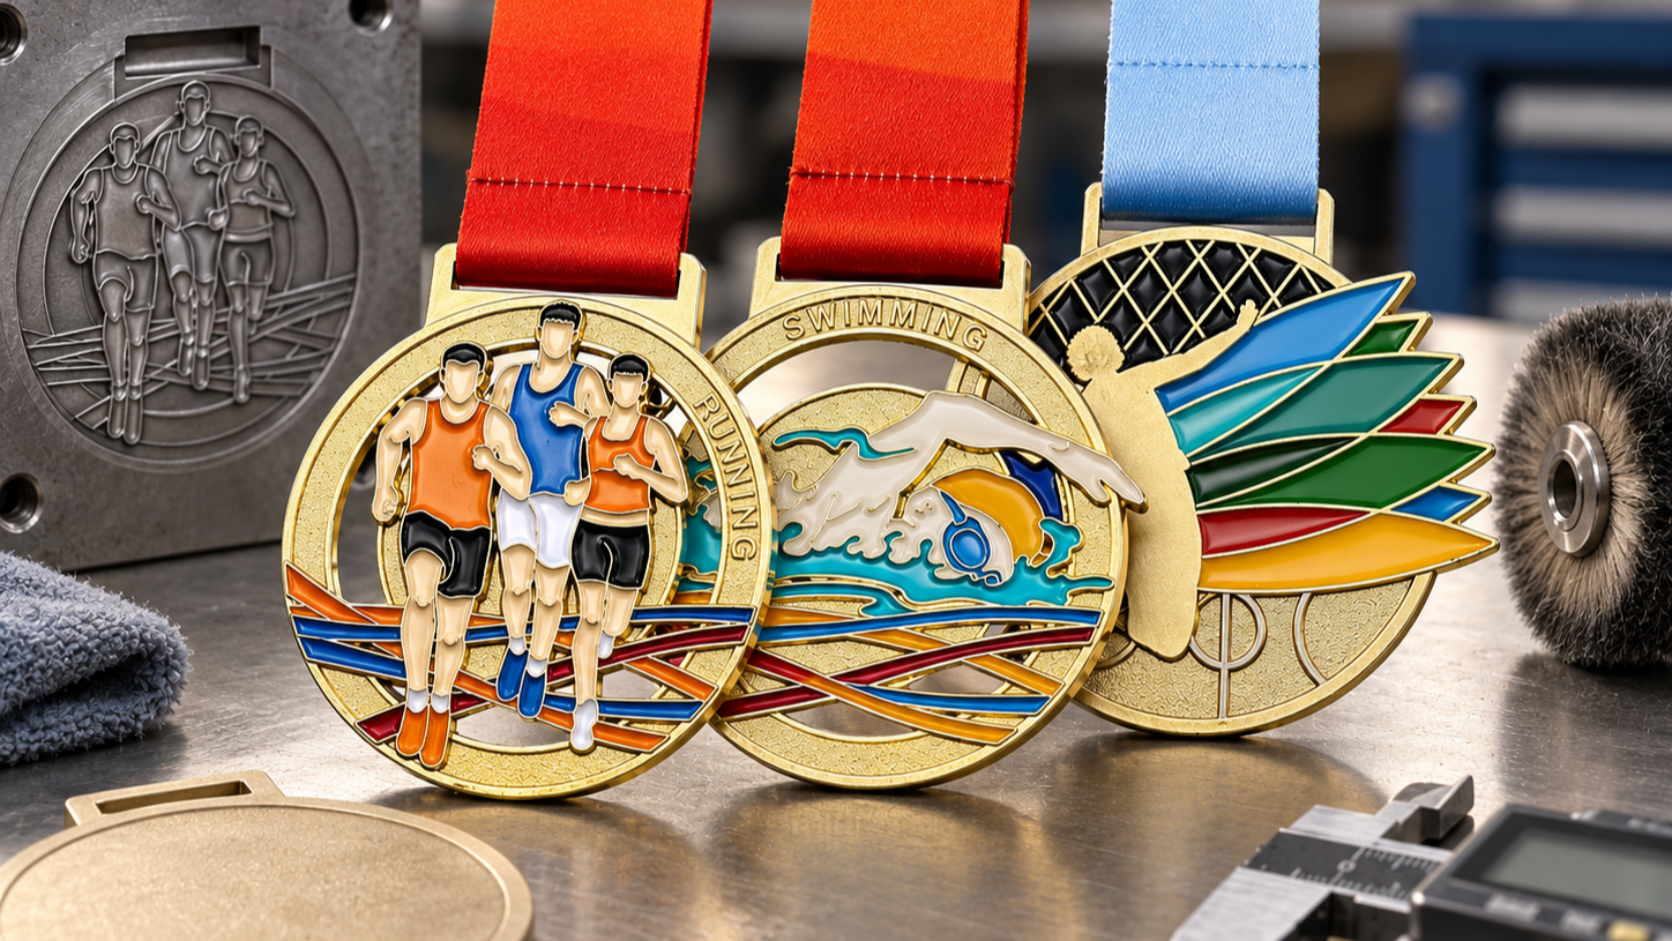
Amedalla Deportiva es una auditoría física de la disciplina del proceso del proveedor: la calidad de la aleación, la precisión del molde, el grosor del recubrimiento y la cobertura de inspección determinan si el premio conserva su aspecto nuevo tras años de manipulación y exhibición. Para organizadores de eventos y programas deportivos que compran en volumen, comprender las cinco etapas siguientes —preparación de materiales, fundición a presión, ingeniería de diseño, acabado y verificación de calidad— es la forma más rápida de comparar cotizaciones que, de otro modo, parecen idénticas sobre el papel. 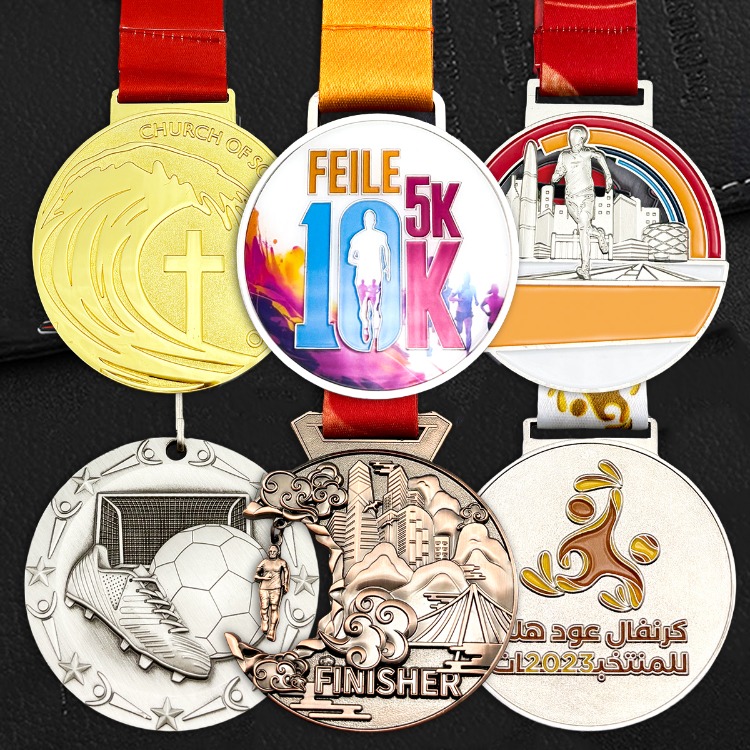
Cada etapa modifica un resultado medible: la rapidez con que se empaña la superficie, la nitidez con que se reproduce el relieve y la uniformidad con que 5.000 piezas coinciden con la muestra aprobada. Omita un control y los defectos se multiplicarán en todo el lote.
1. Selección de aleación: la primera decisión sobre durabilidad
Los fabricantes funden la mayoría de las piezas premiadas en aleación de cinc, latón o cobre, porque estos metales equilibran capacidad de fundición, peso y costo a escala productiva. La aleación de cinc predomina en series de alta volumetría: llena moldes complejos con menor costo de fusión y mantiene predecible el precio por unidad. El latón y el cobre aparecen en líneas premium, donde los compradores aceptan un costo mayor de material a cambio de un tono más cálido y una resistencia natural a la corrosión más elevada. Cualquiera que sea la base especificada, solicite certificados de material: la pureza del metal afecta directamente la adherencia del chapado y la estabilidad del acabado.
| Material base | Motivo de su uso | Comportamiento frente a la corrosión | Posición de costo | Ruta de acabado habitual |
|---|---|---|---|---|
| Aleación de zinc | Estándar para pedidos de alta volumetría; detalle de fundición intrincado, sensación de peso sólido | La superficie sin tratar se empaña; la protección depende del chapado | Baja–Media | Chapado en oro / plata / bronce, opcionalmente con epoxi o laca |
| Latón | Líneas premium y retro; tono cálido, se platea y pulimenta bien | Naturalmente resistente; desarrolla una pátina suave | Media–Alta | Acabados pulidos, antiguos o oxidados con laca transparente |
| Cobre | Piezas de diseño y conmemorativas; color intenso, envejece de forma atractiva | Resistente; la pátina intencional puede ser un elemento de diseño | Medio | Tonos antiguos / oxidados, rellenos de esmalte de color |
| Hierro / acero | Producciones económicas donde el precio prevalece sobre la durabilidad | Más débil; requiere chapado completo más barniz | Baja | Solo chapado completo; evitar su uso en exteriores |
Antes de cualquier trabajo con matrices, el material en bruto se desengrasa, se desoxida y se limpia mediante ultrasonidos para que los aceites y los residuos de laminación no debiliten la adherencia del recubrimiento. Este paso de preparación es la causa clásica subyacente del chapado que se ampolla o se descascara meses después de la entrega.
2. Precisión en fundición a presión y en herramientas
La fundición a presión inyecta aleación fundida en matrices de acero endurecido bajo alta presión, reproduciendo relieves finos a velocidad de producción. La matriz es donde se decide la calidad: la uniformidad del espesor de las paredes, los ángulos de desmoldeo, las posiciones de las entradas y los canales de refrigeración se diseñan mediante CAD y se simulan antes de mecanizar el acero, de modo que los detalles finos no se agrieten y el metal llene todos los rebajes sin porosidad. Una matriz bien mantenida permanece en servicio durante varios cientos de miles de ciclos: la calidad de las herramientas, no la velocidad de fundición, establece el límite superior de la consistencia.
Especificaciones típicas que los equipos de compras deben confirmar antes de iniciar la fabricación de herramientas:
- Diámetro en bruto de 40 a 100 mm, siendo la mayoría de los premios deportivos de 50 a 75 mm
- Grosor de 2,5 a 5 mm para equilibrar la sensación de peso con el costo del metal
- Profundidad de relieve de al menos 0,3 mm para que los elementos sobresalientes resistan el chapado
- Ranura para cinta ajustada al ancho estándar de 25 mm, con bordes reforzados
- Tolerancia al desbarbado inferior a 0,1 mm en todos los bordes fundidos
3. Diseño personalizado: transformar el arte gráfico en matrices de fundición
Los archivos de diseño llegan como ilustraciones; los ingenieros de herramientas los traducen en superficies tridimensionales aptas para la fundición real. Los emblemas en relieve, las zonas de color en hueco y las pestañas de fijación para la cinta se ajustan teniendo en cuenta la conicidad y el espesor de las paredes, y el diseño se valida en pantalla antes de iniciar el mecanizado del acero. Por eso el plazo de entrega depende principalmente de la fabricación de la matriz: una vez aprobada la matriz, las series grandes de medallas deportivas personalizadas se repiten con una consistencia que ningún trabajo artesanal puede igualar. Una revisión de muestras previas a la producción en esta etapa constituye la cobertura más económica contra un lote que no cumpla con las especificaciones.
4. Acabado, chapado y color
La fundición deja rebabas y líneas de herramienta, por lo que los lotes se someten a un proceso de bruñido para suavizar los bordes, se pulen para resaltar la profundidad y luego se chaplan en baños electrolíticos controlados. El chapado se aplica en capas, no en una sola pasada: una capa subyacente de níquel impide la migración del metal base, la capa coloreada —oro, plata o bronce— aporta el acabado final y una capa protectora transparente lo fija. Solicite a los proveedores que especifiquen el espesor del chapado y los resultados de las pruebas de niebla salina, en lugar de aceptar afirmaciones vagas como «chapado de calidad»; una especificación declarada es verificable, mientras que un adjetivo no lo es.
El esmalte, las cúpulas de epoxi y los detalles impresos añaden color sobre la capa chapada, pero cada proceso adicional supone otra interfaz de adherencia: apruebe toda la secuencia completa en una muestra de producción antes de iniciar la fabricación en masa.
5. Control de calidad y verificación final
Los productores premium se distinguen de los básicos en la inspección, no en la comercialización. La verificación debe abarcar todas las características de las que depende su pedido:
- Muestreo dimensional y de peso comparado con la muestra aprobada
- Inspección visual más inspección óptica automatizada para detectar defectos en la superficie y en el chapado
- Medición del espesor del chapado en las piezas terminadas
- Prueba de tracción de las cintas adheridas con una fuerza especificada
- Exposición a niebla salina y humedad en muestras para simular almacenamiento a largo plazo
Estas verificaciones convierten la confianza en un hecho documentado: son lo que permite que una medalla Deportiva sobreviva años en un expositor de medallas sin perder color ni forma. Cuando un proveedor puede presentar datos de ensayo, la adquisición deja de ser una apuesta.
Preguntas frecuentes
P: ¿Cómo afectan los procesos de fabricación la durabilidad de una medalla deportiva?
Mediante tres vías: la selección de aleaciones establece la resistencia básica a la corrosión, la precisión en la fundición a presión evita puntos débiles estructurales y el recubrimiento multicapa con laca constituye una barrera protectora contra el empañamiento y el desgaste. Juntas, estas vías mantienen una medalla de calidad lista para su entrega durante décadas.
P: ¿Qué papel desempeña el diseño personalizado en la complejidad de la fabricación?
La geometría compleja —paredes delgadas, ángulos agudos, relieve profundo— debe rediseñarse para lograr una fundibilidad adecuada, lo que incrementa los costos de las matrices y los plazos de entrega. Un buen proveedor identifica los problemas de diseño para la fabricación antes de mecanizar el acero, de modo que obras artísticas ambiciosas se entreguen según lo programado, y no tras costosas revisiones de las matrices.
P: ¿Cómo deben conservar las organizaciones las medallas deportivas tras recibirlas?
Guarde los premios en estuches con forros libres de ácido y cristales con protección UV, lejos de la humedad y de las fluctuaciones térmicas. Límpielos suavemente con un paño suave y seco; evite pulimentos abrasivos que eliminen el recubrimiento. Las medallas tratadas así conservan su dignidad para ser presentadas en futuras ceremonias.