 EN


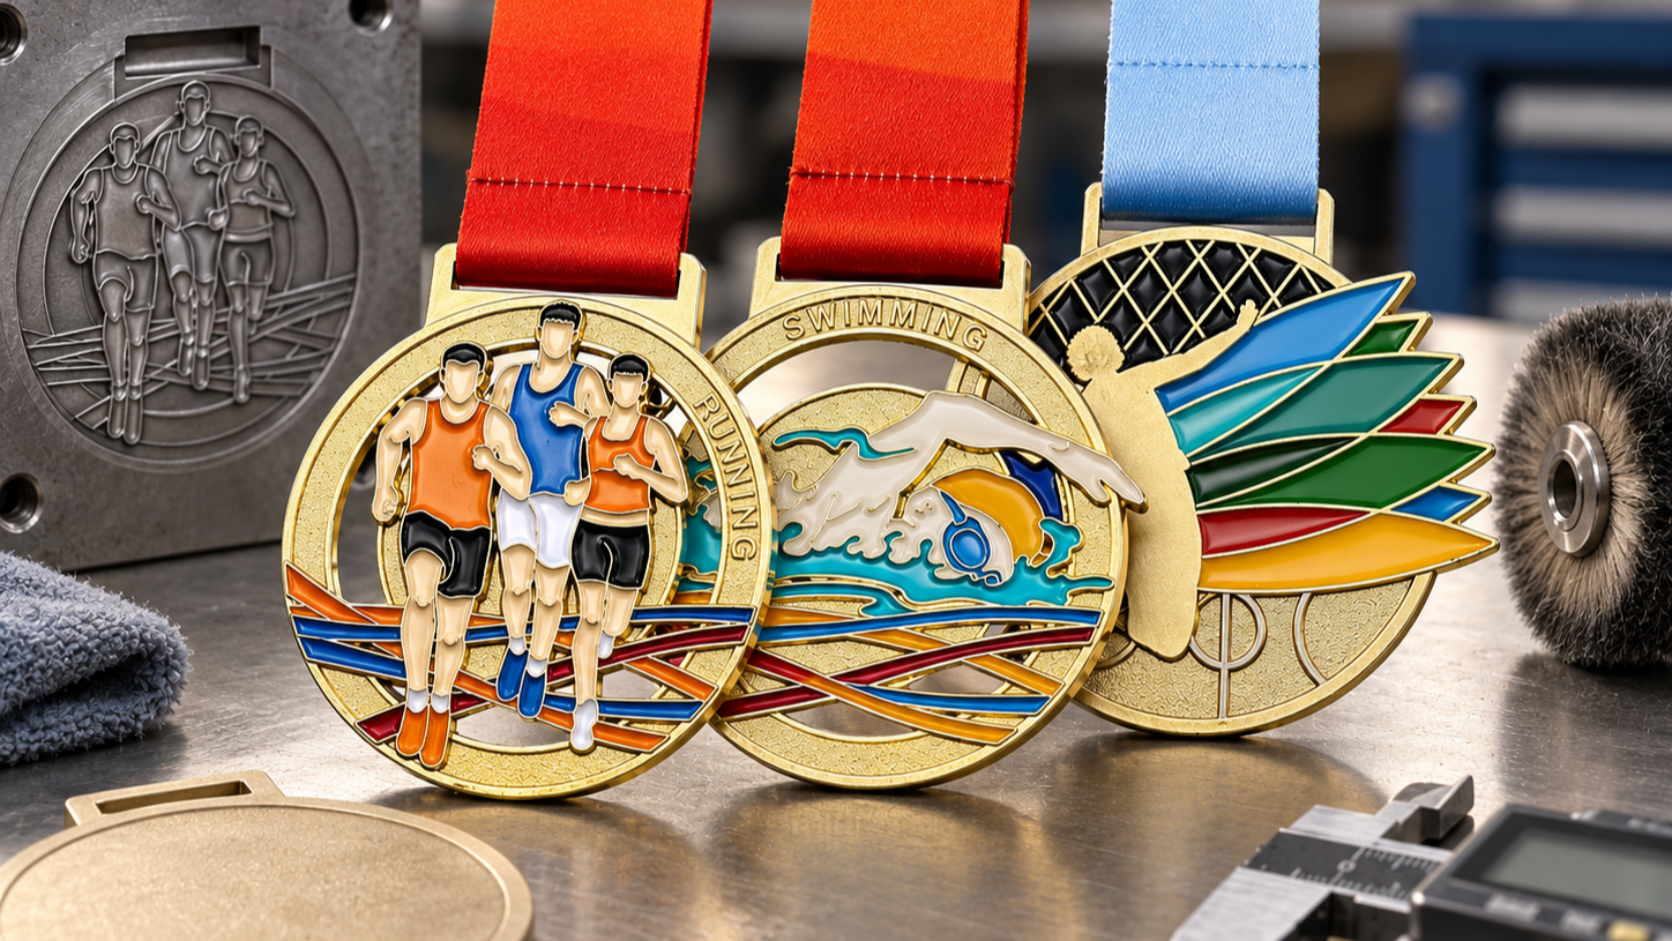
Asportsmedalje er en fysisk revisjon av leverandørens prosessdisiplin — legeringsgrad, nøyaktighet i formen, platelagtykkelse og omfang av inspeksjon avgjør om utmerkelsen fremdeles ser ny ut etter år med håndtering og utstilling. For arrangementssystemer og idrettsprogrammer som kjøper i store mengder er det raskeste måten å sammenligne tilbud som ellers ser identiske ut på papiret å forstå de fem trinnene nedenfor: materialeforberedelse, støping i form, konstruksjonsingeniørvirksomhet, ferdigstilling og kvalitetsverifisering. 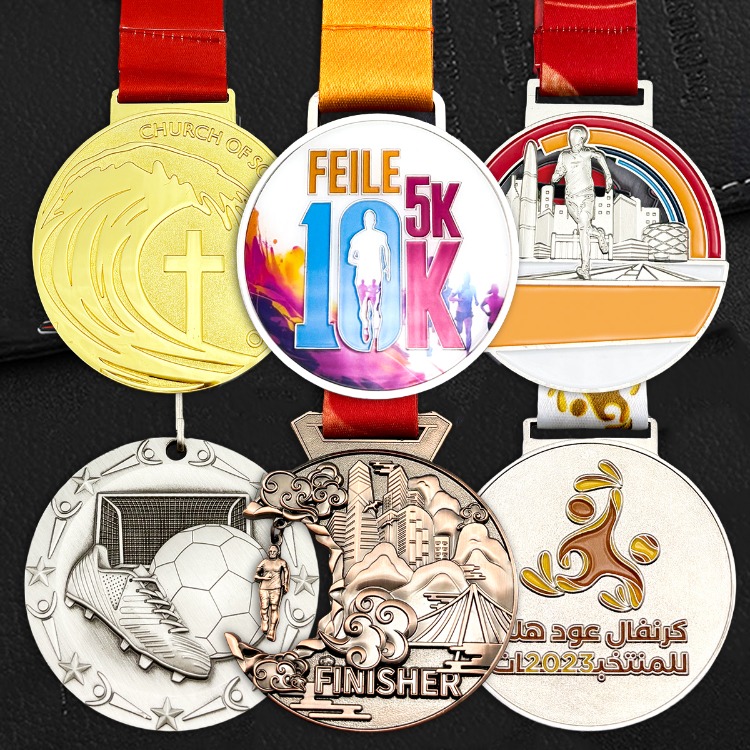
Hvert trinn endrer en målbar utfall: hvor raskt overflaten blir slitt, hvor skarpt relieffet gjengis og hvor konsekvent 5 000 enheter samsvarer med godkjent prøve. Hopp over én kontroll, og feil øker i hele partiet.
1. Legeringsvalg — det første holdbarhetsvalget
Produsenter støper de fleste prisutdelingsenheter i sinklegering, messing eller kobber fordi disse metallene gir et godt forhold mellom støpeegenskaper, vekt og kostnad ved storproduksjon. Sinklegering dominerer høyvolumproduksjon: den fyller komplekse støpeformer til lavere smeltepris og holder enhetsprisen forutsigbar. Messing og kobber brukes på premiumlinjer, der kjøpere aksepterer høyere materiellkostnad mot en varmere tone og bedre naturlig korrosjonsbestandighet. Uansett hvilken grunnstoffbasis som er spesifisert, krever du materiellsertifikater — metallrenheten påvirker direkte platelagets heft og overflatestabiliteten.
| Grunnstoff | Hvorfor det brukes | Korrosjonsbestandighet | Kostnadsposisjon | Vanlig overflatebehandlingsmetode |
|---|---|---|---|---|
| Zink alloy | Standard for høyvolumbestillinger; intrikate støpedetaljer, solid vektfølelse | Rå overflate blir slitt; beskyttelse avhenger av plateteknikk | Lav–middels | Gull-/sølv-/bronseplatet, valgfri epoxy eller lak |
| Messing | Premium- og retroserier; varm tone, poleres og plates godt | Naturlig motstandsdyktig; utvikler en mild patina | Middels–høy | Polerte, antikke eller oksiderte overflater med klar lak |
| Kopper | Design- og minneutgaver; dyp farge, aldrer attraktivt | Motstandsdyktig; intensjonell patina kan være et designelement | Midt | Antikke/oksiderede toner, emaljefargefyll |
| Jern/stål | Budsjettserier der pris veier tyngre enn levetid | Svakst; krever full platering samt lak | Lav | Kun full platering; unngå for utendørs bruk |
Før noen stansarbeid utføres, fjernes fett og oksider fra råmaterialet, og det rengjøres ultralyd for å sikre at oljer og rester fra valsering ikke svekker festegnaden til overflaten. Denne forberedelsesfasen er den klassiske årsaken til at plateringen bobler eller løsner flere måneder etter levering.
2. Støping i stans og verktøyenes nøyaktighet
Støping i stans innebærer injeksjon av smeltet legering i herdet stål under høyt trykk, noe som gjør det mulig å reproducere fine relieffer med produksjonshastighet. Kvaliteten bestemmes i stansen: jevn veggtykkelse, utformingsvinkler, innsprutningspunkter og kjølekanaler utformes i CAD og simuleres før stålet skjæres, slik at tynne detaljer ikke sprækker og metall fyller alle innskåringene uten porøsitet. En godt vedlikeholdt stans kan brukes i flere hundre tusen støpinger – verktøykvaliteten, ikke støphastigheten, avgjør konsistensnivået.
Typiske spesifikasjoner som innkjøpslagene bør bekrefte før verktøyproduksjonen starter:
- Blankdiameter på 40–100 mm, der de fleste idrettsprisene er på 50–75 mm
- Tykkelse på 2,5–5 mm for å balansere vektfølelse mot metallkostnad
- Reliefdybde på minst 0,3 mm slik at hevet detaljer overlever plattingen
- Båndspalte dimensjonert til standard 25 mm bånd, med forsterkede kanter
- Avrundingsnøyaktighet under 0,1 mm på alle støpte kanter
3. Tilpasset design — Fra grafisk utforming til støpeform
Designfiler mottas som grafisk utforming; verktøyteknikere omformer dem til tredimensjonale flater som faktisk kan støpes. Hevede emblemer, innsunkne fargeområder og båndfestingsutstikk justeres for uttrekkningsvinkel og veggtykkelse, og oppsettet valideres på skjermen før stålsnittet starter. Derfor dominerer verktøyframstillingen gjennomføringstiden: når støpeformen er godkjent, kan store serier tilpassede sportsmedaljene gjentas med en konsekvens som håndverk ikke kan matche. En prøvevurdering før produksjon på dette stadiet er den billigste forsikringen mot en parti som ikke oppfyller kravene.
4. Ferdigstilling, platting og farging
Støping etterlater flash og verktøylinjer, så partier blir tumblet for å glatte kantene, polert for å fremheve dybden og deretter overflatet i kontrollerte elektrolytiske bad. Overflatetillegget påføres i lag, ikke i én enkelt operasjon: en nikkelunderlag hindrer migrering fra grunnmetallet, det fargede laget – gull, sølv eller bronse – gir den endelige overflaten, og et gjennomsiktig beskyttelseslag sikrer alt sammen. Be leverandører om å oppgi tykkelsen på overflatetillegget og resultater fra salt-sprøyte-tester i stedet for å akseptere vagt formulerte «kvalitetsoverflatetillegg»-påstander; en spesifisert verdi kan kontrolleres, mens et adjektiv ikke kan det.
Emalje, epoxy-kuppelstrukturer og trykt detaljering legger til farge på det overflatetillegget, men hver ekstra prosess innebär et nytt adhesjonsinterface – godkjenn hele lagoppbygningen på ett produksjonssample før serieproduksjonen starter.
5. Kvalitetskontroll og endelig verifikasjon
Premieprodusenter skiller seg ut fra grunnleggende produsenter gjennom inspeksjon, ikke gjennom markedsføring. Verifikasjonen bør dekke alle egenskaper som din bestilling avhenger av:
- Dimensjonell og vektmåling i forhold til godkjent prøve
- Visuell samt automatisk optisk inspeksjon for overflate- og platerefeil
- Måling av platertykkelse på ferdige deler
- Trekke-testing av båndfestinger med angitt kraft
- Saltholdig spray og fuktighetstest på prøver for å simulere langtidslagring
Disse kontrollene gjør tillit til dokumenterte fakta – de er det som lar en sportsmedalje overleve år i et medaljeutstillingskabinett uten å miste farge eller form. Når en leverandør kan vise testdata, slutter innkjøp å være en gjetning.
Ofte stilte spørsmål
Sp: Hvordan påvirker produksjonsprosesser en idrettsmedaljes levetid?
Gjennom tre veier: legeringsvalg setter grunnleggende korrosjonsmotstand, presisjonsstøping forhindrer strukturelle svakpunkter, og flerlagsplatering med lak gir en beskyttende barriere mot misfarging og slitasje. Sammen sikrer de at en kvalitetsmedalje er presentasjonsklar i tiår.
Spørsmål: Hva betyr egendesign for produksjonskompleksitet?
Kompleks geometri – tynne vegger, skarpe kanter, dyp relief – må omkonstrueres for støpbarhet, noe som øker verktøykostnader og gjennomføringstid. En god leverandør identifiserer design-for-fremstilling-problemer før stålet skjæres, slik at ambisiøs kunst blir levert i tide i stedet for etter kostbare omforminger av støpeformer.
Spørsmål: Hvordan bør organisasjoner oppbevare idrettsmedaljer etter mottak?
Oppbevar priser i kasser med syrefrie innsatsdeler og UV-beskyttende glass, unna fuktighet og temperatursvingninger. Rengjør forsiktig med en myk, tørr klut; unngå abrasive poleringsmidler som fjerner plateringen. Medaljer som håndteres på denne måten forblir verdige å vise fram ved fremtidige seremonier.