 EN


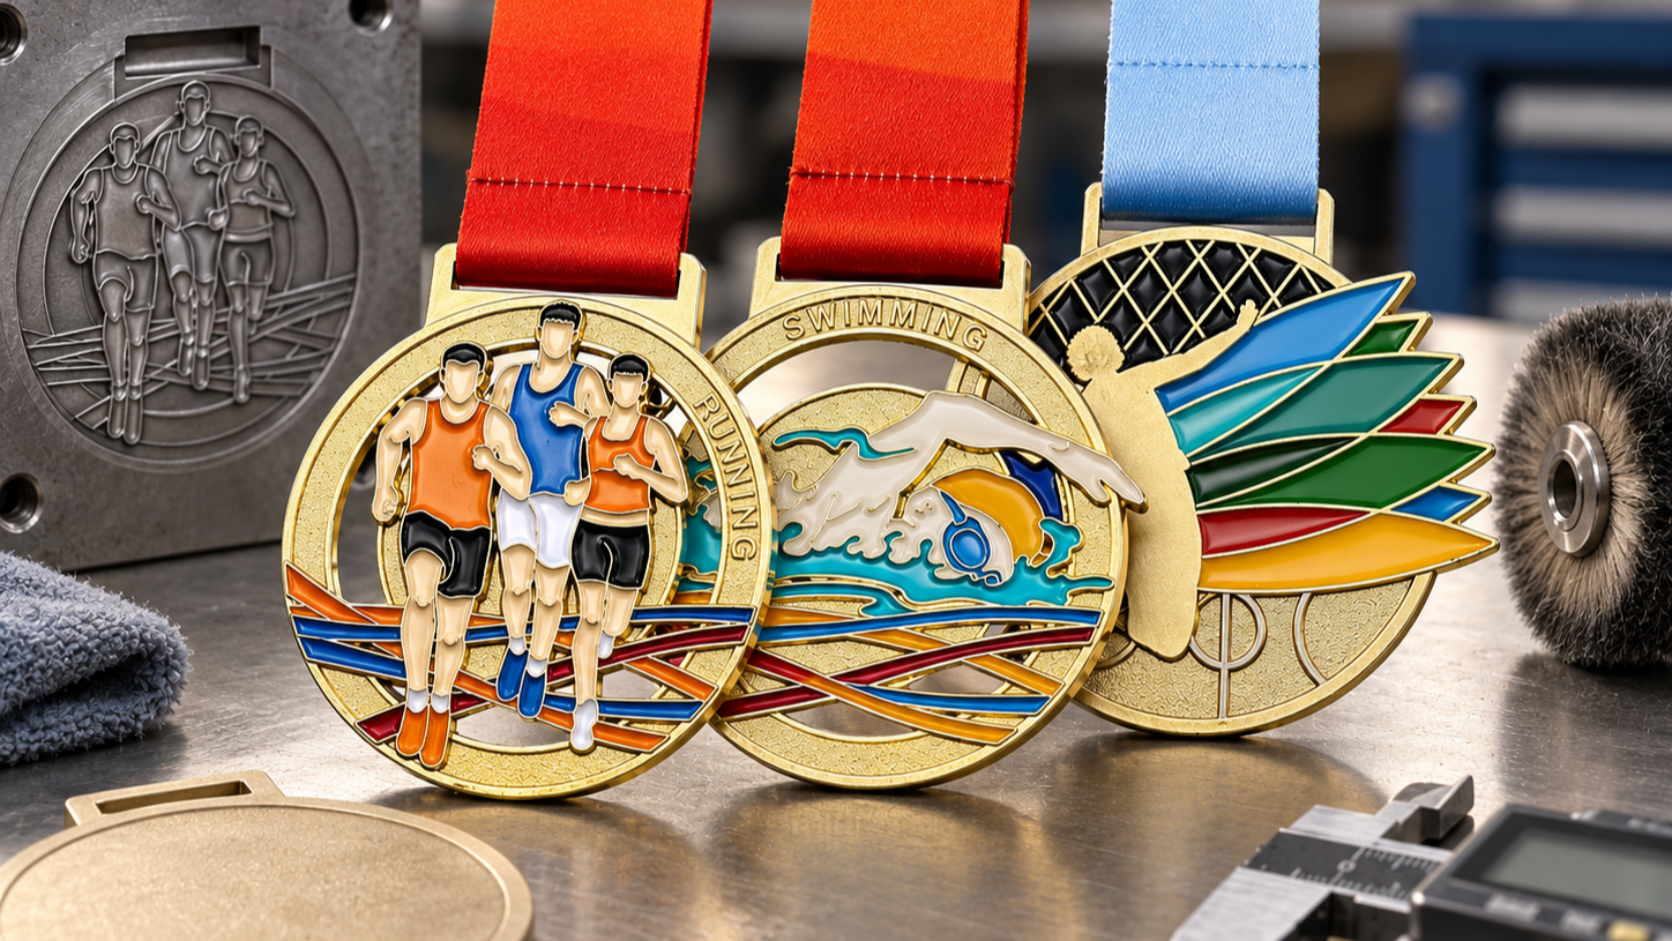
K spor Madalyası bir tedarikçinin süreç disiplinini değerlendirmek amacıyla yapılan fiziksel bir denetimdir — alaşım sınıfı, kalıp doğruluğu, kaplama kalınlığı ve muayene kapsamı; ödülün yıllarca elle tutulması ve sergilenmesinden sonra bile yeni görünüp görünmeyeceğine karar verir. Büyük miktarlarda satın alım yapan etkinlik düzenleyicileri ve atletik programlar için aşağıda yer alan beş aşama — malzeme hazırlığı, döküm kalıplama, tasarım mühendisliği, yüzey işlemleri ve kalite doğrulaması — kâğıt üzerinde aynı görünen teklifleri karşılaştırmak için en hızlı yöntemdir. 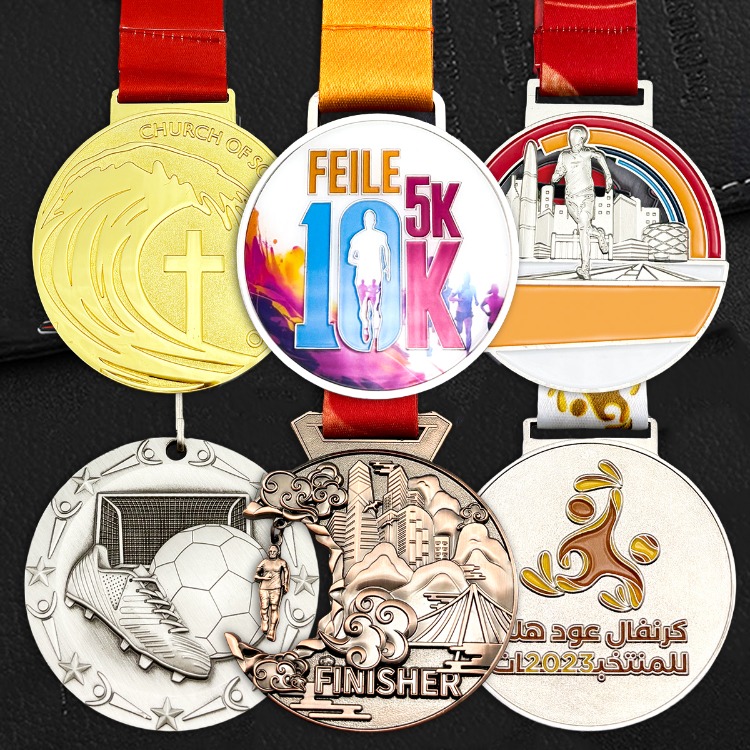
Her aşama, yüzeyin ne kadar hızlı kararması, kabartmanın ne kadar net şekilde oluşması ve 5.000 adet ürünün onaylı numuneye ne kadar tutarlı şekilde uyması gibi ölçülebilir sonuçları değiştirir. Bir kontrol adımını atlayarak kusurlar tüm parti boyunca yayılır.
1. Alaşım Seçimi — İlk Dayanıklılık Kararı
Üreticiler, çoğu ödül parçasını çinko alaşımı, pirinç veya bakırdan döker; çünkü bu metaller, üretim ölçeğinde dökülebilirlik, ağırlık ve maliyet açısından dengeli bir kombinasyon sunar. Yüksek hacimli üretimlerde çinko alaşımı önceliklidir: karmaşık kalıpları daha düşük ergitme maliyetiyle doldurur ve birim fiyatların tahmin edilebilir kalmasını sağlar. Pirinç ve bakır, daha yüksek malzeme maliyetini sıcak bir ton ve güçlü doğal korozyon direnci karşılığında kabul eden premium ürünlerde kullanılır. Hangi temel malzeme belirtilirse belirtilsin, malzeme sertifikalarını isteyin — metal saflığı, kaplama yapışması ve yüzey kararlılığı üzerinde doğrudan etki yaratır.
| Temel Malzeme | Neden kullanılır | Korozyon davranışı | Maliyet konumu | Yaygın bitirme yöntemi |
|---|---|---|---|---|
| Çinko alaşımı | Yüksek hacimli siparişler için standart; karmaşık döküm detayı, sağlam ağırlık hissi | Hamur yüzeyi matlaşır; koruma kaplama işlemine bağlıdır | Düşük–orta | Altın / gümüş / bronz kaplama, isteğe bağlı epoksi veya lak |
| Pirinç | Premium ve retro seriler; sıcak ton, plakalanır ve parlaklık kazanır | Doğal olarak dayanıklıdır; yumuşak bir pas tabakası oluşturur | Orta–yüksek | Parlatılmış, antik veya oksitlenmiş yüzeylerle şeffaf lak |
| Bakır | Tasarımcı ve anma parçaları için; derin renk, çekici bir şekilde yaşlanır | Dayanıklıdır; kasıtlı pas tabakası bir tasarım unsuru olabilir | Orta | Antik / oksitlenmiş tonlar, emaye renk doldurmaları |
| Demir / çelik | Bütçe odaklı üretimlerde fiyat, dayanıklılığı önceliklendirir | En zayıf; tam kaplama artı lak gereklidir | Düşük | Sadece tam kaplama; dış mekânlarda kullanılmamalıdır |
Herhangi bir kalıp işleminden önce, ham malzeme yağ giderme, deoksidasyon ve ultrasonik temizlik işlemlerinden geçirilir; böylece yağlar ve haddeleme artıkları kaplama yapışmasını zayıflatamaz. Bu hazırlık adımı, teslimattan aylar sonra kabarcık oluşumuna veya soyulmaya neden olan kaplamaların klasik kök nedenidir.
2. Kalıp Dökümü ve Kalıp Hassasiyeti
Kalıp dökümü, ergimiş alaşımı yüksek basınç altında sertleştirilmiş çelik kalıplara enjekte ederek üretim hızında ince kabartmaları çoğaltır. Kalite kararının verildiği nokta kalıptır: duvar kalınlığı eşitliği, çekme açıları, giriş konumları ve soğutma kanalları, çelik işlenmeden önce CAD ortamında tasarlanır ve simüle edilir; böylece ince özellikler çatlamaz ve metal porozite olmadan her girintiyi doldurur. İyi bakımlı bir kalıp birkaç yüz bin atış boyunca hizmette kalır — tutarlılığın üst sınırını belirleyen, döküm hızı değil, kalıp kalitesidir.
Kalıp üretimi başlamadan önce satın alma ekiplerinin onaylaması gereken tipik teknik şartnameler:
- 40–100 mm çapında boşluk; çoğu spor ödülü 50–75 mm aralığındadır
- Ağırlık hissini metal maliyetiyle dengelemek için 2,5–5 mm kalınlık
- Vurguların kaplama işleminden sonra da korunabilmesi için en az 0,3 mm derinlikte kabartma
- Standart 25 mm kayışa uyacak şekilde boyutlandırılmış kurdele yuvası; kenarlar güçlendirilmiştir
- Tüm döküm kenarlarında 0,1 mm’den küçük kenar temizleme toleransı
3. Özel Tasarım — Kalıba Mühendislik Sanatı Entegrasyonu
Tasarım dosyaları sanat eseri olarak gelir; kalıp mühendisleri bunları gerçekçi dökülebilir üç boyutlu yüzeylere dönüştürür. Kabartma amblemler, gömülü renk alanları ve kurdele bağlantı çıkıntıları, çekim açısı ve duvar kalınlığı açısından ayarlanır; yerleşim, çelik kesimine başlamadan önce ekran üzerinde doğrulanır. Bu nedenle üretim süresinin büyük kısmı kalıp imalatına ayrılır: kalıp onaylandıktan sonra özel spor madalyaları el yapımıyla eşleşemeyecek kadar tutarlı bir şekilde büyük miktarlarda üretime geçilebilir. Bu aşamada yapılan ön üretim örneği incelemesi, hedefe ulaşmayan bir partiye karşı alınabilecek en ucuz sigortadır.
4. Bitirme, Kaplama ve Renklendirme
Döküm parçalarında kalıp izleri ve kesme çizgileri oluşur; bu nedenle partiler kenarları yumuşatmak için tamburlanır, derinliği ortaya çıkarmak için cilalanır ve ardından kontrollü elektrolit banyolarında kaplanır. Kaplama, tek bir geçişte değil, katmanlar halinde uygulanır: nikel alt tabakası temel metalin göç etmesini engeller; renkli tabaka — altın, gümüş veya bronz — yüzey bitişini sağlar; şeffaf koruyucu tabaka ise bu bitişi sabitler. Tedarikçilerden, belirsiz "yüksek kaliteli kaplama" iddialarını kabul etmek yerine, kaplama kalınlığını ve tuz püskürtme testi sonuçlarını açıkça belirtmelerini isteyin; belirtilen bir teknik özellik denetlenebilirken, bir sıfat denetlenemez.
Enamele doldurma, epoksi kabartma ve baskılı detaylar, kaplanmış yüzey üzerine renk ekler; ancak her ek işlem, yapışma açısından yeni bir arayüz oluşturur — seri üretim başlamadan önce tam katman yığınını tek bir üretim örneğinde onaylatın.
5. Kalite Kontrolü ve Nihai Doğrulama
Premium üreticiler, pazarlama değil, muayene ile temel üreticilerden ayrılır. Doğrulama, siparişinizin bağlı olduğu her özelliği kapsamalıdır:
- Onaylı numuneye karşı boyut ve ağırlık örnekleme işlemi
- Yüzey ve kaplama kusurları için görsel artı otomatik optik muayene
- Bitmiş parçalarda kaplama kalınlığı ölçümü
- Ribbon bağlantılarının belirtilen bir kuvvete karşı çekilme testi
- Uzun vadeli depolamayı simüle etmek için numuneler üzerinde tuz püskürtme ve nem maruziyeti
Bu kontroller, güveni belgelenmiş gerçeklere dönüştürür — bunlar bir spor Madalyası yıllarca bir madalya sergi kabini içinde renk veya şekil kaybı yaşamadan kalmasını sağlayan unsurlardır. Bir tedarikçi test verilerini gösterdiğinde, satın alma işlemi bir kumar olmaktan çıkar.
SSS
S: Spor madalyalarının dayanıklılığını üretim süreçleri nasıl etkiler?
Üç yol ile: alaşım seçimi temel korozyon direncini belirler, döküm hassasiyeti yapısal zayıf noktaları önler ve çok katmanlı kaplama ile vernik, lekelenmeye ve aşınmaya karşı koruyucu bir bariyer oluşturur. Birlikte, bu unsurlar kaliteli bir madalyanın on yıllar boyunca törenlere hazır kalmasını sağlar.
Soru: Özel tasarım, üretim karmaşıklığında hangi rolü oynar?
Karmaşık geometri — ince duvarlar, keskin açılar, derin kabartmalar — dökülebilirlik için yeniden mühendislik edilmelidir; bu da kalıp maliyetini ve teslim süresini artırır. İyi bir tedarikçi, çelik kesilmeden önce üretim için uygunluk sorunlarını tespit eder; böylece iddialı sanatsal tasarımlar, pahalı kalıp revizyonlarından sonra değil, zamanında sevkedilir.
Soru: Kurumlar, spor madalyalarını aldıklarında bunları nasıl muhafaza etmelidir?
Ödülleri, asit içermeyen dolgular ve UV korumalı camla donatılmış kutularda, nemden ve sıcaklık dalgalanmalarından uzakta saklayın. Temizlemek için yumuşak, kuru bir bez kullanın; kaplamayı soyabilen aşındırıcı parlatıcıları kullanmayın. Bu şekilde işlenen madalyalar, gelecekteki törenlerde sunulmaya layık kalır.