 EN


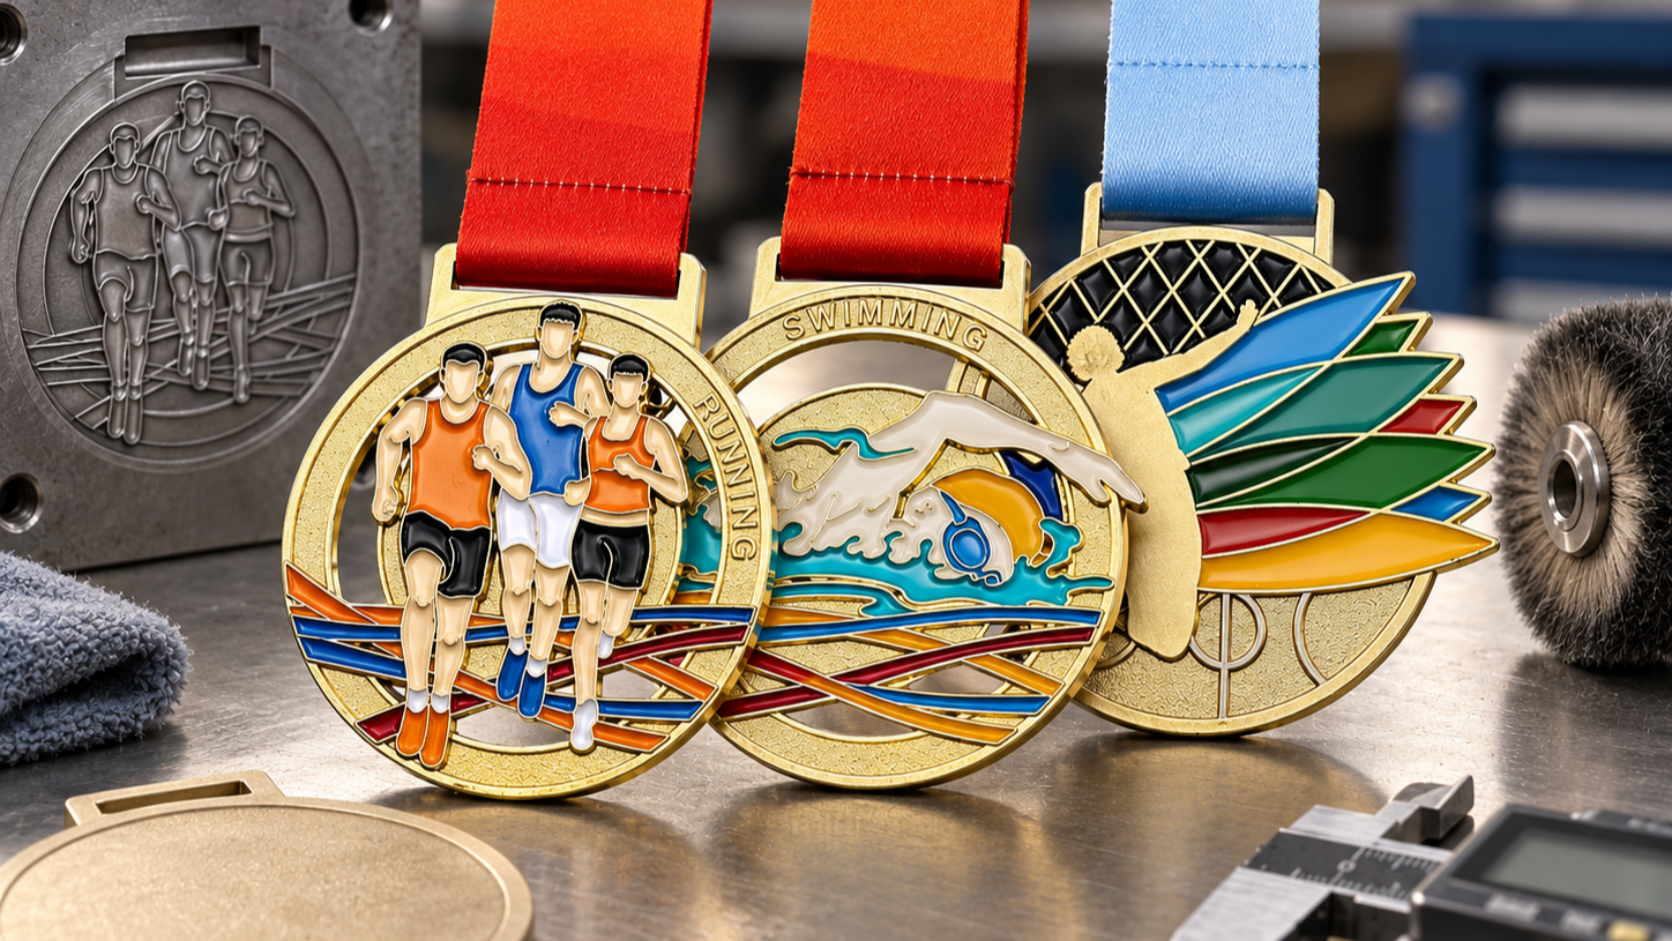
Amedal sportowy to fizyczna audyt dyscypliny procesowej dostawcy — gatunek stopu, dokładność matrycy, grubość powłoki galwanicznej oraz zakres kontroli decydują o tym, czy nagroda nadal wygląda jak nowa po latach użytkowania i wystawiania. Dla organizatorów imprez i programów sportowych zakupujących medale w dużych ilościach zrozumienie poniższych pięciu etapów — przygotowanie materiału, odlewanie w matrycach, inżynieria projektowa, wykańczanie oraz weryfikacja jakości — to najszybszy sposób porównania ofert, które na papierze wydają się identyczne. 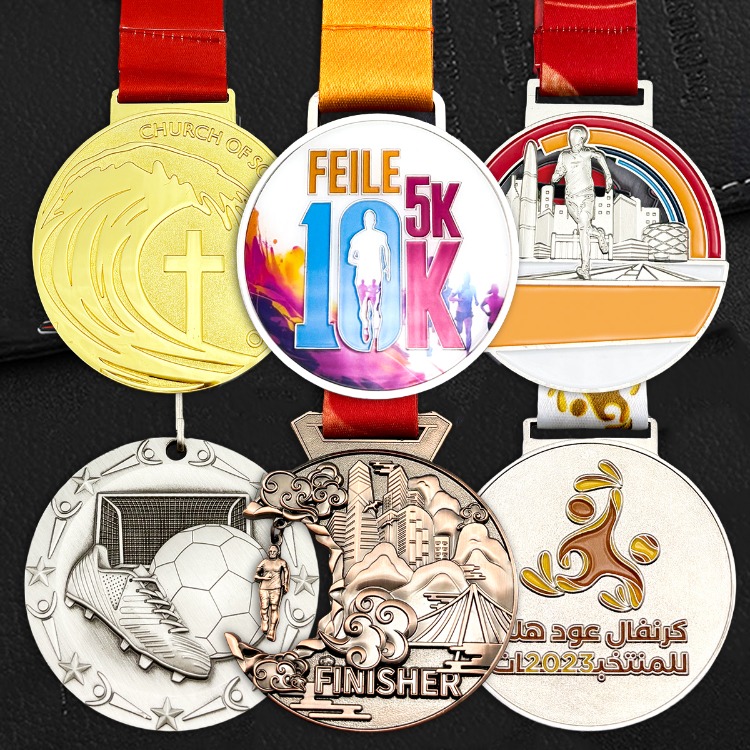
Każdy etap zmienia mierzalny wynik: jak szybko powierzchnia matowieje, jak wyraźnie relief się odtwarza oraz jak spójnie 5 000 sztuk odpowiada zatwierdzonemu wzorcowi. Pominięcie jednej kontroli powoduje, że wady występują w całej partii.
1. Wybór stopu — pierwsza decyzja dotycząca trwałości
Producenci odlewają większość nagród ze stopu cynkowego, mosiądzu lub miedzi, ponieważ te metale zapewniają równowagę między odlewalnością, wagą a kosztem w skali produkcyjnej. Stop cynkowy dominuje w seriach wysokonakładowych: wypełnia skomplikowane formy przy niższym koszcie topnienia i utrzymuje przewidywalną cenę jednostkową. Mosiądz i miedź pojawiają się w liniach premium, gdzie nabywcy akceptują wyższy koszt materiału w zamian za cieplejszy odcień i silniejsze naturalne zachowanie korozyjne. Niezależnie od wybranego podłoża, żądaj certyfikatów materiałów — czystość metalu bezpośrednio wpływa na przyczepność powłoki i stabilność wykończenia.
| Materiał bazowy | Dlaczego jest stosowany | Zachowanie korozyjne | Pozycja cenowa | Typowy proces wykończenia |
|---|---|---|---|---|
| Stopu cynku | Standard dla zamówień wysokonakładowych; skomplikowane detale odlewu, wrażenie solidnej wagi | Surowa powierzchnia matowieje; ochrona zależy od pokrycia metalicznego | Nisko-średnie | Pokrycie złotem / srebrem / brązem, opcjonalnie epoksyd lub lakier |
| Mosiądz | Linie premium i retro; ciepły odcień, dobrze szlifuje się i poleruje | Naturalnie odporna; tworzy łagodny patynę | Średnio-wysokie | Szczotkowane, antyczne lub utlenione wykończenia z przezroczystym lakierem |
| Miedź | Artykuły projektowe i pamiątkowe; intensywny kolor, atrakcyjnie starzeje się | Odporna; celowa patyna może być cechą projektową | Średni | Odcienie antyczne / utlenione, wypełnienia barwnikami emaliowymi |
| Żelazo / stal | Wersje budżetowe, gdzie cena ma pierwszeństwo przed trwałością | Najsłabsza; wymaga pełnego pokrycia warstwą metalu oraz lakieru | Niski | Tylko pełne pokrycie warstwą metalu; unikać zastosowania na zewnątrz |
Przed wykonaniem jakiejkolwiek operacji matrycowej surowy materiał jest odtłuszczany, dezoksydowany i czyszczony ultradźwiękami, aby oleje i pozostałości po walcowaniu nie osłabiały przyczepności powłoki. Ten etap przygotowania stanowi klasyczną pierwotną przyczynę pękania lub odpryskiwania powłoki metalicznej kilka miesięcy po dostawie.
2. Odlewanie w matrycach i precyzja narzędzi
Odlewanie w matrycach polega na wprowadzeniu stopu w stanie ciekłym do hartowanych stalowych matryc pod wysokim ciśnieniem, co umożliwia reprodukcję szczegółów reliefu z prędkością produkcji. Jakość wyrobu jest określana właśnie w matrycy: jednolitość grubości ścianek, kąty wypychania, położenie miejsc wlewowych oraz kanały chłodzące są projektowane w oprogramowaniu CAD i symulowane jeszcze przed rozpoczęciem obróbki stali, dzięki czemu cienkie elementy nie pękają, a stop wypełnia każdy wklęsły obszar bez występowania porów. Poprawnie konserwowana matryca może służyć przez kilkaset tysięcy cykli — jakość narzędzi, a nie szybkość odlewania, określa maksymalny poziom spójności.
Typowe specyfikacje, które zespoły zakupowe powinny potwierdzić przed rozpoczęciem prac nad narzędziami:
- Średnica płytki od 40 do 100 mm, przy czym większość nagród sportowych ma średnicę od 50 do 75 mm
- Grubość od 2,5 do 5 mm – aby zrównoważyć odczucie masy z kosztem metalu
- Głębokość reliefu przynajmniej 0,3 mm, by elementy wypukłe przetrwały proces galwanizacji
- Wycięcie na wstążkę dopasowane do standardowej taśmy o szerokości 25 mm, z wzmocnionymi krawędziami
- Dopuszczalna chropowatość po usuwaniu wypraski poniżej 0,1 mm na wszystkich krawędziach odlewów
3. Projekt niestandardowy – przekształcanie grafiki projektowej w matrycę
Pliki projektowe przychodzą jako grafika; inżynierowie narzędziowi przekształcają je w trójwymiarowe powierzchnie nadające się do odlewania. Wypukłe emblemy, zagłębione obszary koloru oraz uchwyty do wstążki są dostosowywane pod kątem nachylenia (draft) i grubości ścianek, a układ jest weryfikowany na ekranie przed rozpoczęciem cięcia stali. Dlatego czas realizacji zależy głównie od etapu produkcji matrycy: gdy matryca zostanie zatwierdzona, duże serie mogą być produkowane niestandardowe medale sportowe z taką powtarzalnością, jakiej nie zapewnia ręczna produkcja. Przegląd próbek przedprodukcyjnych na tym etapie to najtańsza forma ubezpieczenia przed serią niezgodną z oczekiwaniami.
4. Wykańczanie, pokrywanie metalami i barwienie
Odlewanie pozostawia grzebienie i linie narzędziowe, dlatego partie są przetaczane w bębnach w celu wygładzenia krawędzi, szlifowane w celu podkreślenia głębi, a następnie pokrywane warstwami w kontrolowanych kąpielach elektrolitycznych. Pokrywanie odbywa się w wielu warstwach, a nie jednym przebiegiem: podkład niklowy zapobiega migracji metalu podstawowego, warstwa kolorowa — złota, srebrna lub brązowa — nadaje ostateczny wygląd, a przezroczysta warstwa ochronna zabezpiecza całość. Wymagaj od dostawców podania grubości powłoki oraz wyników testu oporu na działanie roztworu solnego zamiast akceptowania niejasnych stwierdzeń typu „wysokiej jakości powłoka”; określona specyfikacja podlega audytowi, natomiast przymiotnik nie podlega weryfikacji.
Emalowanie, tworzenie kopuł z żywicy epoksydowej oraz druk szczegółów dodają koloru powierzchni pokrytej warstwą metalową, lecz każdy dodatkowy proces wprowadza kolejny interfejs przyczepności — zatwierdź pełną strukturę warstw na jednym próbniku produkcyjnym przed rozpoczęciem masowej produkcji.
5. Kontrola jakości i końcowa weryfikacja
Producentów wysokiej klasy odróżnia od podstawowych nie marketing, lecz sposób przeprowadzania kontroli. Weryfikacja powinna obejmować wszystkie cechy, od których zależy realizacja Twojego zamówienia:
- Pomiar wymiarów i masy zgodnie z zatwierdzonym wzorcem
- Wizualna oraz zautomatyzowana inspekcja optyczna w celu wykrycia wad powierzchniowych i powłok galwanicznych
- Pomiar grubości powłoki galwanicznej na gotowych elementach
- Badanie wytrzymałości przyłączy taśmowych poprzez test rozciągania z zadaną siłą
- Testy ekspozycji na mgłę solną i wilgoć na próbkach w celu symulacji długotrwałego przechowywania
Te kontrole przekształcają zaufanie w udokumentowany fakt — to one pozwalają medal sportowy przeżyć lata w szklanej gablocie do prezentacji medali bez utraty koloru czy kształtu. Gdy dostawca może przedstawić dane testowe, zakupy przestają być grą w ruletkę.
Często zadawane pytania
Pytanie: W jaki sposób procesy produkcyjne wpływają na trwałość medalu sportowego?
Poprzez trzy ścieżki: dobór stopu określa podstawową odporność na korozję, precyzja odlewania w matrycach zapobiega powstaniu słabych miejsc konstrukcyjnych, a wielowarstwowe pokrywanie z lakierem tworzy barierę ochronną przed matowieniem i zużyciem. Razem zapewniają one, że medale wysokiej jakości pozostają gotowe do wręczenia przez dziesięciolecia.
P: Jaką rolę odgrywa projekt niestandardowy w złożoności produkcji?
Złożona geometria — cienkie ścianki, ostre kąty, głębokie reliefy — musi zostać przeprojektowana pod kątem możliwości odlewania, co wpływa na koszty narzędzi i czas realizacji. Dobry dostawca wykrywa problemy związane z projektowaniem pod kątem produkcji jeszcze przed rozpoczęciem obróbki stali, dzięki czemu ambitne projekty graficzne są dostarczane terminowo, a nie dopiero po kosztownych modyfikacjach matryc.
P: Jak organizacje powinny przechowywać medale sportowe po ich otrzymaniu?
Nagrody należy przechowywać w etui z wkładkami bezkwasowymi oraz szkłem chroniącym przed promieniowaniem UV, w miejscu oddalonym od wilgoci i skoków temperatury. Czyszczenie należy przeprowadzać delikatnie, za pomocą miękkiej, suchej ściereczki; unikać past abrazywnych, które usuwają warstwę pokrycia. Medale przechowywane i czyszczone w ten sposób zachowują godność prezentacji na przyszłych uroczystościach.