 EN


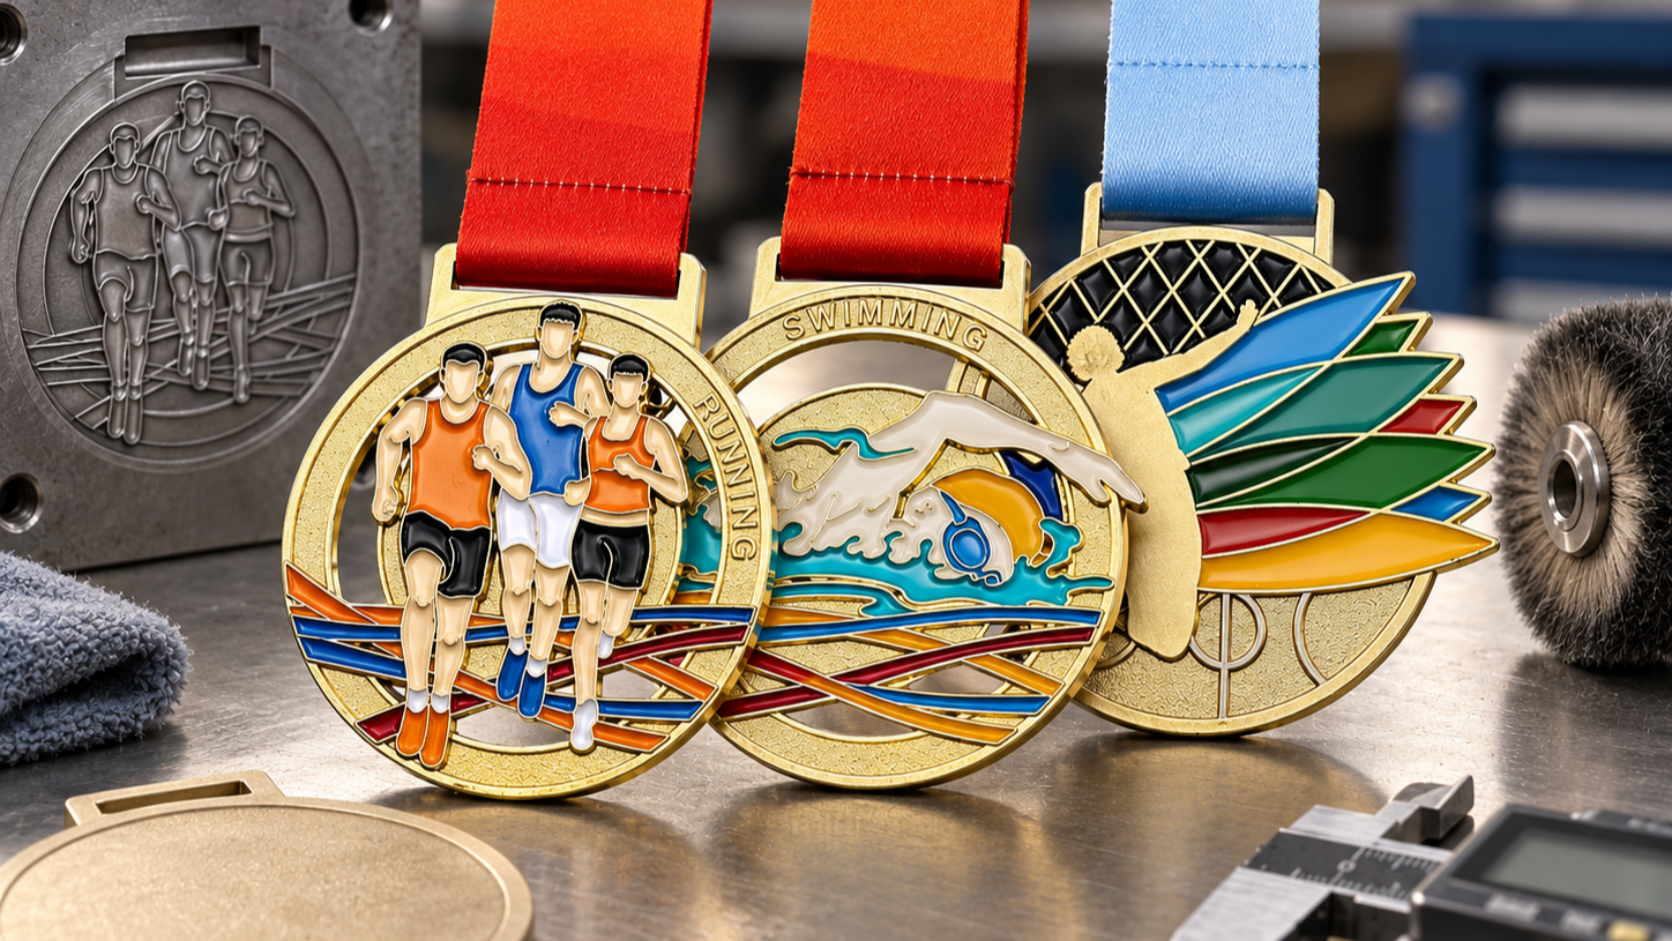
Isang medalya sa Palakasan ito ay isang pisikal na audit sa disiplina ng proseso ng tagapagkaloob—ang antas ng alloy, katiyakan ng die, kapal ng plating, at saklaw ng inspeksyon ang lahat ay nagpapasya kung ang gawad ay mananatiling bagong-bago pa rin matapos ang maraming taon ng paggamit at pagpapakita. Para sa mga tagapag-organisa ng kaganapan at mga programa sa athletics na bumibili nang dami-dami, ang pag-unawa sa limang yugto sa ibaba—handaan ng materyales, die casting, inhinyeriyang disenyo, finishing, at pagsusuri ng kalidad—ang pinakabilis na paraan para ihambing ang mga quote na tila magkakapareho lamang kapag binasa sa papel. 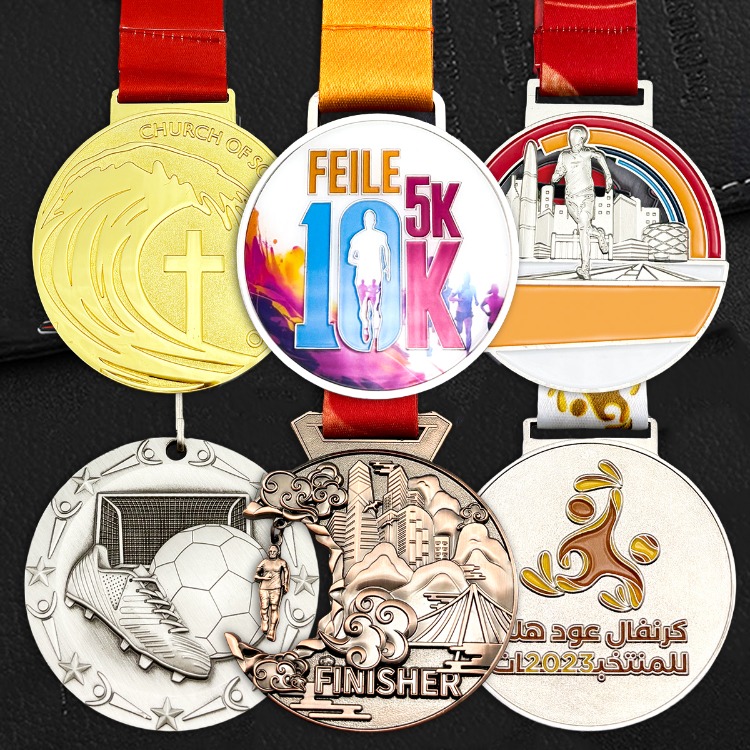
Bawat yugto ay nagbabago ng isang sukatin na resulta: kung gaano kabilis ang pagkakaroon ng rust sa ibabaw, kung gaano kalinaw ang pag-uulit ng relief, at kung gaano katumpak ang pagkakapareho ng 5,000 piraso sa aprubadong sample. Kung ikaw ay palampasin ang isang kontrol, ang mga depekto ay lalawak sa buong batch.
1. Pagpili ng Alloy — Ang Unang Desisyon para sa Tinitiis
Ang karamihan sa mga award piece ay inilalagay ng mga tagagawa mula sa zinc alloy, brass, o copper dahil ang mga metal na ito ay may balanseng kakayahang ma-cast, timbang, at gastos sa produksyon. Ang zinc alloy ang pinakakaraniwan sa mataas na dami ng produksyon: madaling punuan nito ang mga kumplikadong die sa mas mababang cost ng pagtunaw at panatilihin ang predictability ng presyo bawat unit. Ang brass at copper ay karaniwang ginagamit sa premium na linya, kung saan tinatanggap ng mga buyer ang mas mataas na gastos sa materyales bilang kapalit ng mas mainit na tono at mas malakas na likas na corrosion behaviour. Anuman ang base metal na tinukoy, humingi ng material certificates — ang purity ng metal ay direktang nakaaapekto sa pagdikit ng plating at katatagan ng finish.
| Batayang materyal | Bakit ito ginagamit | Corrosion behaviour | Posisyong presyo | Karaniwang finishing route |
|---|---|---|---|---|
| Sink na haluang metal | Standard para sa mataas na dami ng order; kumplikadong detalye sa pagkakast, solidong pakiramdam ng timbang | Ang hilaw na ibabaw ay nagkakaroon ng dumi; ang proteksyon ay nakasalalay sa plating | Mababa–gitna | Plating na ginto / pilak / tanso, opsyonal na epoxy o lacquer |
| Tanso | Mga premium at retro na linya; mainit na tono, maaaring i-plate at i-polish nang maayos | Likas na tumutol; bumubuo ng mellow na patina | Gitnang-taas | Napopolo, antique o oxidised na finishes kasama ang malinaw na lacquer |
| Tanso | Mga disenyo at komemoratibong piraso; malalim na kulay, tumatanda nang kaakit-akit | Tumutol; ang sinasadyang patina ay maaaring maging bahagi ng disenyo | Katamtaman | Antique / oxidised na mga tono, may kulay na enamel fill |
| Bakal / asero | Mga budget na produksyon kung saan ang presyo ay mas mahalaga kaysa sa haba ng buhay | Pinakamahina; kailangan ng buong plating kasama ang lacquer | Mababa | Buong plating lamang; iwasan para sa labas ng gusali |
Bago ang anumang die work, ang hilaw na stock ay dinidilig ng langis, inaalis ang oksido, at nililinis nang ultrasonic upang ang mga langis at residual na naiiwan mula sa pag-rol ay hindi makapagpahina sa pagkakadikit ng coating. Ang hakbang na ito sa paghahanda ang klasikong pangunahing sanhi ng plating na bumubulusok o kumakalat nang ilang buwan matapos ang paghahatid.
2. Kagalingan sa Die Casting at Tooling
Ang die casting ay nagpapasok ng tinunaw na alloy sa loob ng mga hardened steel dies gamit ang mataas na presyon, kaya naiuulit ang detalyadong relief nang mabilis sa produksyon. Sa die mismo natutukoy ang kalidad: ang uniformidad ng kapal ng pader, ang mga angle ng draft, ang posisyon ng gate, at ang mga channel ng paglamig ay idinisenyo sa CAD at sinimulang i-simulate bago pa man i-cut ang bakal, upang ang mga manipis na bahagi ay hindi sumisira at ang metal ay puno sa bawat recess nang walang porosity. Ang isang maayos na pinapanatili na die ay maaaring magamit hanggang sa ilang daang libong shots — ang kalidad ng tooling, hindi ang bilis ng casting, ang nagtatakda ng pinakamataas na antas ng pagkakapareho.
Mga karaniwang teknikal na tukoy na dapat ikumpirma ng mga koponan sa pagbili bago magsimula ang tooling:
- Diyametro ng walang disenyo na 40–100 mm, kung saan ang karamihan sa mga gantimpala sa sports ay nasa 50–75 mm
- Kapal na 2.5–5 mm upang balansehin ang pakiramdam ng timbang laban sa gastos ng metal
- Lalim ng relief na hindi bababa sa 0.3 mm upang mabuhay ang mga highlight sa panahon ng plating
- Laki ng puwang para sa ribbon na tugma sa karaniwang 25 mm na webbing, kasama ang mga gilid na may dagdag na lakas
- Toleransya sa pag-alis ng mga burr na mas mababa sa 0.1 mm sa lahat ng mga gilid ng cast
3. Pasadyang Disenyo — Pagpapakilos ng Sining sa Die
Ang mga file ng disenyo ay dumadating bilang sining; ang mga inhinyero ng tooling ang nagpapalinaw sa kanila bilang tatluhang dimensyonal na ibabaw na talagang magca-cast. Ang mga embled na itinaas, mga lugar na kulay na nilalim, at mga lug para sa pag-attach ng ribbon ay ina-adjust para sa draft at kapal ng pader, at ang layout ay sinusuri sa screen bago magsimula ang pagputol ng bakal. Kaya naman ang lead time ay pangunahing kinokontrol ng tooling: kapag naaprubahan na ang die, ang malalaking produksyon ay maaaring ulitin pasadyang medalya sa isports nang may konsistensya na hindi kayang tularan ng kamay. Ang pagsusuri ng isang sample bago ang produksyon sa yugtong ito ang pinakamura at pinakamabisang proteksyon laban sa isang batch na hindi umiabot sa inaasahan.
4. Paghahalo, Plating, at Kulay
Ang paghahagis ay nag-iwan ng flash at mga linya ng kagamitan, kaya ang mga batch ay inilalagay sa tumbler para pabilugin ang mga gilid, pinaputi upang ilabas ang kalaliman, at tinatapalan sa pamamagitan ng kontroladong electrolytic baths. Ang pagtatapal ay isinasagawa sa mga layer imbes na isang beses lamang: ang nickel na pang-ilalim na tapal ay nagpipigil sa paggalaw ng base metal, ang kulay na layer—ginto, pilak, o tanso—ang nagdadala ng huling hitsura, at ang malinaw na protektibong tapal ang naglalock dito. Hilingin sa mga tagapag-suplay na ipahayag ang kapal ng pagtatapal at mga resulta ng salt-spray test imbes na tanggapin ang di-malawak na mga pahayag na 'quality plating'; ang isang nakasaad na spec ay maaaring suriin, samantalang ang isang adjektibo ay hindi.
Ang enamel na puno, epoxy domes, at naimprentang detalye ay nagdaragdag ng kulay sa ibabaw ng tinatapalang layer, ngunit bawat karagdagang proseso ay isa pang interface para sa pagdikit—kailangang aprubahan ang buong stack sa isang sample ng produksyon bago magsimula ang mass production.
5. Quality Control at Final na Veripikasyon
Ang mga premium na tagapag-produce ay nagkakaiba sa mga pangunahing tagapag-produce sa inspeksyon, hindi sa marketing. Dapat saklawin ng veripikasyon ang bawat katangian na depende sa iyong order:
- Pagsusuri ng sukat at timbang batay sa aprubadong sample
- Pansin at awtomatikong pagsusuri gamit ang liwanag para sa mga depekto sa ibabaw at sa pagpaplaka
- Pagsukat ng kapal ng plaka sa mga natapos na piraso
- Pagsubok sa lakas ng paghila sa mga ribbon na nakakabit sa isang tiyak na puwersa
- Paglalagay ng mga sample sa asin-spray at kahalumigan upang imitate ang mahabang panahon ng pag-iimbak
Ang mga pagsusuring ito ang nagpapalit ng tiwala sa dokumentadong katotohanan — sila ang nagsisilbing dahilan kung bakit maaaring medalya sa Palakasan mabuhay nang ilang taon ang isang medalya sa isang eksibisyon ng medalya nang hindi nawawala ang kulay o hugis nito. Kapag ang isang tagapag-suplay ay makapagpapakita ng datos mula sa pagsusuri, ang pagbili ay tumitigil na sa pagiging panganib.
Mga Madalas Itanong
Tanong: Paano nakaaapekto ang mga proseso sa paggawa sa haba ng buhay ng isang medalya sa sports?
Sa pamamagitan ng tatlong daan: ang pagpili ng alloy ay nagtatakda ng batayang resistensya sa korosyon, ang kahusayan sa die casting ay nanghihigpit sa mga mahinang bahagi ng istruktura, at ang multi-layer plating na may lacquer ay nagbibigay ng protektibong barrier laban sa pagkabulok at pagsuot. Kasama nila, panatilihin ang kalidad ng medalya na handa para sa presentasyon sa loob ng maraming dekada.
Tanong: Ano ang papel ng custom design sa kumplikadong pagmamanupaktura?
Ang kumplikadong heometriya — tulad ng manipis na pader, matatalas na sulok, at malalim na relief — ay kailangang i-re-engineer para sa kakayahang ma-cast, na nagpapataas ng gastos sa tooling at lead time. Ang isang mabuting supplier ay agad na nagpapakita ng mga isyu sa design-for-manufacturing bago pa man i-cut ang steel, kaya ang ambisyosong artwork ay nakakapadala sa takdang oras imbes na matapos ang mahal na pagrerevise ng die.
Tanong: Paano dapat panatilihin ng mga organisasyon ang mga medalya sa sports matapos matanggap ang mga ito?
Itago ang mga award sa mga kahon na may acid-free na insert at UV-protective na glazing, malayo sa kahalumigmigan at pagbabago ng temperatura. Linisin nang dahan-dahan gamit ang malambot at tuyo na tela; iwasan ang mga abrasive na polish na nakakakuha ng plating. Ang mga medalya na inaalagaan nang ganito ay nananatiling karapat-dapat para sa presentasyon sa mga susunod na seremonya.