 EN


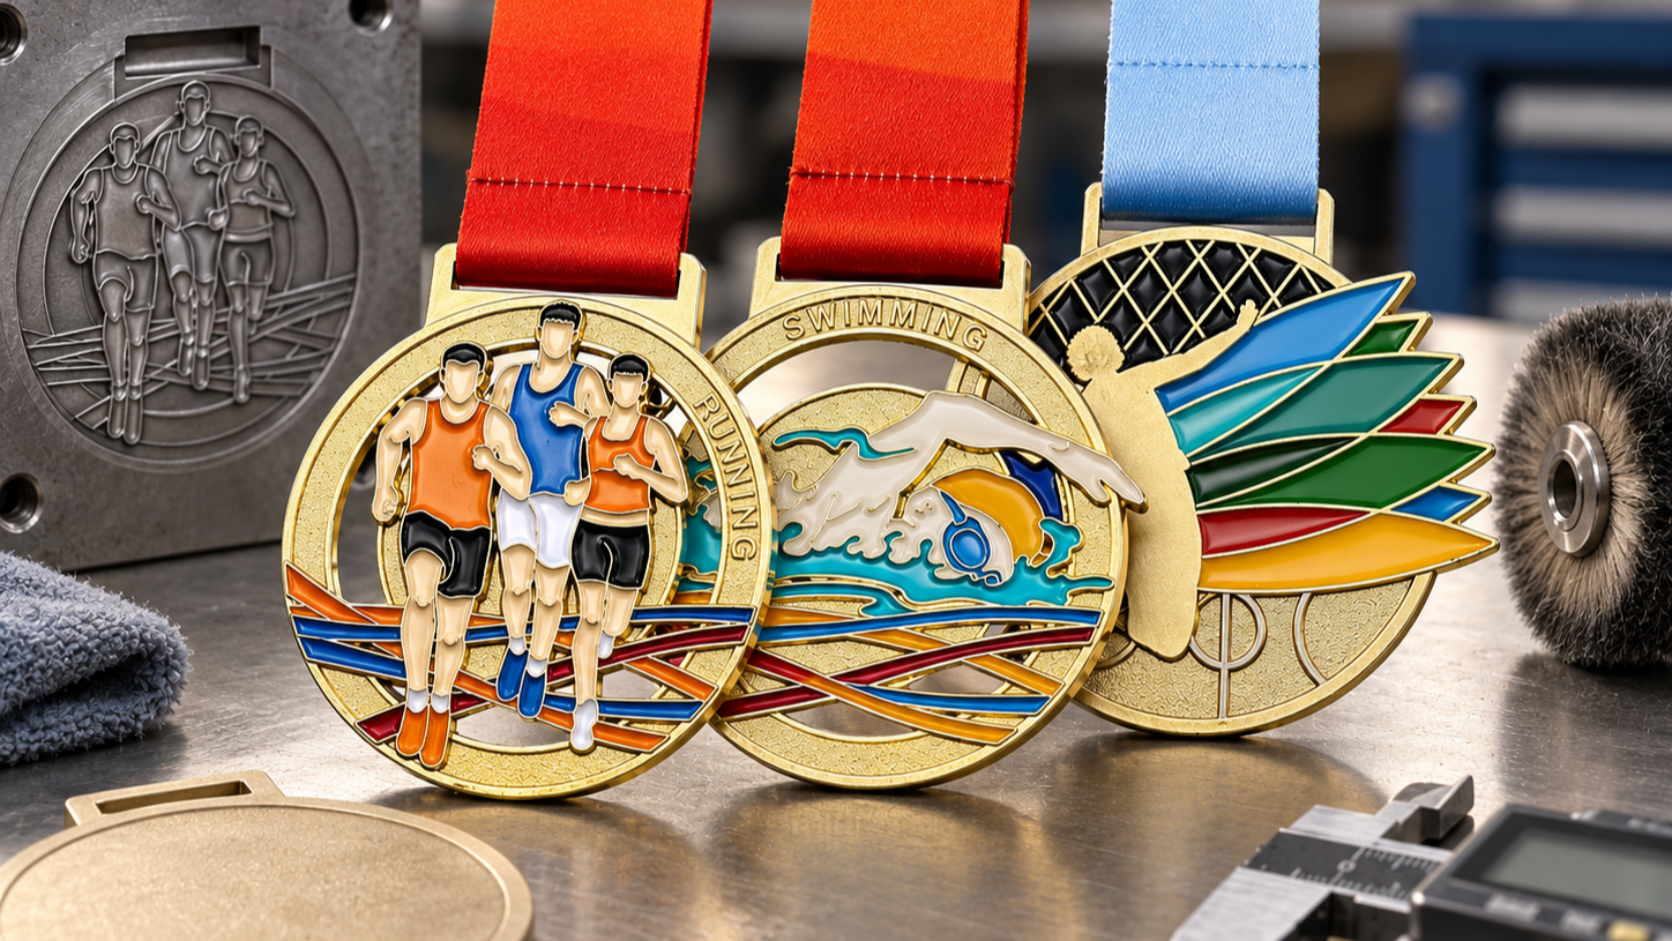
Apingat Sukan ialah audit fizikal terhadap disiplin proses pembekal — gred aloi, ketepatan acuan, ketebalan pelapisan, dan liputan pemeriksaan semua menentukan sama ada anugerah itu masih kelihatan baharu selepas bertahun-tahun dikendali dan dipamerkan. Bagi penganjur acara dan program sukan yang membeli dalam kuantiti besar, memahami lima peringkat di bawah — penyediaan bahan, tuangan acuan, kejuruteraan reka bentuk, penyelesaian akhir, dan pengesahan kualiti — ialah cara terpantas untuk membandingkan sebut harga yang kelihatan identik di atas kertas. 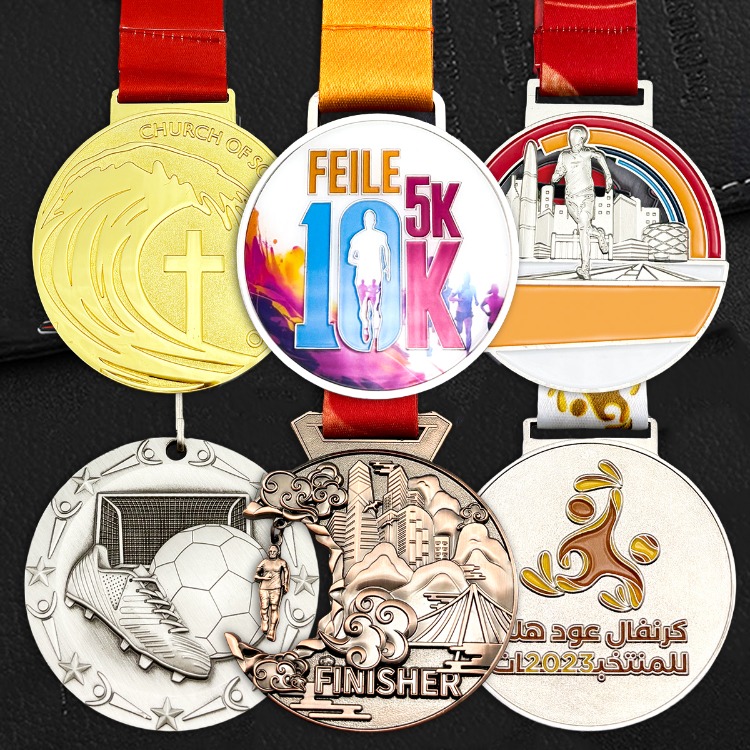
Setiap peringkat mengubah hasil yang boleh diukur: kelajuan permukaan menjadi kusam, ketajaman reproduksi relief, dan keseragaman 5,000 keping mengikut sampel yang diluluskan. Lewatkan satu kawalan dan cacat akan meningkat secara meluas pada keseluruhan kelompok.
1. Pemilihan Aloi — Keputusan Ketahanan Pertama
Pengilang menuang kebanyakan kepingan anugerah daripada aloi zink, loyang, atau tembaga kerana logam-logam ini menyeimbangkan kebolehtuang, berat, dan kos pada skala pengeluaran. Aloi zink mendominasi kelompok berisipadu tinggi: ia mengisi acuan kompleks dengan kos lebur yang lebih rendah dan mengekalkan harga seunit yang boleh diramal. Loyang dan tembaga muncul pada barisan premium, di mana pembeli menerima kos bahan yang lebih tinggi sebagai pertukaran bagi nada yang lebih hangat dan tingkah laku kakisan semula jadi yang lebih kuat. Walau pun bahan asas mana yang ditetapkan, mintalah sijil bahan — ketulenan logam secara langsung mempengaruhi lekatan penyaduran dan kestabilan siapannya.
| Bahan Asas | Mengapa ia digunakan | Tingkah laku kakisan | Kedudukan kos | Laluan penyelesaian biasa |
|---|---|---|---|---|
| Paduan zink | Piawaian untuk pesanan berisipadu tinggi; butiran tuangan rumit, rasa berat padat | Permukaan kasar menjadi kusam; perlindungan bergantung pada penyaduran | Rendah–Sederhana | Penyaduran emas / perak / gangsa, epoksi atau lak berwarna pilihan |
| Kuningan | Siri premium dan retro; nada hangat, boleh diplat dan digilap dengan baik | Secara semula jadi tahan; membentuk patina lembut | Sederhana–tinggi | Siap gilap, antik atau teroksida dengan lak jernih |
| Tembaga | Barangan rekaan dan peringatan; warna dalam, menua secara menarik | Tahan; patina sengaja boleh menjadi ciri rekaan | Tengah | Nada antik / teroksida, isian warna enamel |
| Besi / keluli | Jalur belanjawan di mana harga lebih penting berbanding jangka hayat | Terlemah; memerlukan penyaduran penuh ditambah lakur | Rendah | Penyaduran penuh sahaja; elakkan penggunaan di luar bangunan |
Sebelum sebarang kerja acuan, bahan mentah dibersihkan daripada gris, dideoksida dan dibersihkan secara ultrasonik supaya minyak dan sisa penggulungan tidak melemahkan lekatan salutan. Langkah persiapan ini merupakan punca utama klasik bagi salutan yang menggelembung atau terkelupas beberapa bulan selepas penghantaran.
2. Ketepatan Pengecoran Acuan dan Alat
Pengecoran acuan menyuntik aloi cair ke dalam acuan keluli keras di bawah tekanan tinggi, menghasilkan relief halus pada kelajuan pengeluaran. Acuan ialah tempat kualiti ditentukan: keseragaman ketebalan dinding, sudut cerun, kedudukan pintu masuk dan saluran penyejukan direkabentuk dalam CAD dan disimulasikan sebelum keluli dipotong, supaya ciri-ciri nipis tidak retak dan logam mengisi setiap lekuk tanpa porositi. Acuan yang diselenggara dengan baik boleh digunakan sehingga ratusan ribu kali — kualiti alat, bukan kelajuan pengecoran, menetapkan had tertinggi bagi konsistensi.
Spesifikasi lazim yang pasukan pembelian perlu sahkan sebelum proses perkakasan bermula:
- Diameter kosong 40–100 mm, dengan kebanyakan anugerah sukan berada dalam julat 50–75 mm
- Ketebalan 2.5–5 mm untuk menyeimbangkan rasa berat dengan kos logam
- Kedalaman pelepasan sekurang-kurangnya 0.3 mm supaya bahagian timbul tahan lapisan pelapisan
- Saiz slot reben sesuai dengan tali leher piawai berlebar 25 mm, dengan tepi diperkukuh
- Toleransi penyingkiran berbubung di bawah 0.1 mm pada semua tepi tuangan
3. Reka Bentuk Khas — Menukar Seni Kejuruteraan kepada Acuan
Fail reka bentuk tiba dalam bentuk seni; jurutera perkakasan menterjemahkannya kepada permukaan tiga dimensi yang benar-benar boleh dituangkan. Emblema timbul, kawasan warna cekung, dan tonjolan pemasangan reben diselaraskan mengikut sudut cerun (draft) dan ketebalan dinding, serta susunan disahkan secara skrin sebelum pemotongan keluli bermula. Ini sebabnya masa tempoh utama ditentukan oleh proses perkakasan: setelah acuan diluluskan, pengeluaran pukal pingat sukan tersuai boleh diulang dengan ketepatan yang tidak dapat dicapai melalui kerja tangan. Semakan sampel pra-pengeluaran pada peringkat ini merupakan langkah paling berkesan dan berkos rendah untuk mengelakkan kelompok produk yang tidak memenuhi spesifikasi.
4. Penyelesaian, Pelapisan, dan Warna
Pengecoran meninggalkan kilat dan garis alat, jadi kelompok-kelompok tersebut dikocok untuk melicinkan tepi, digilap untuk memperdalam kilau, kemudian dilapisi dalam bak elektrolit terkawal. Pelapisan diaplikasikan berlapis-lapis, bukan sekali lalu: lapisan bawah nikel menghalang penghijauan logam asas, lapisan berwarna — emas, perak, atau gangsa — membawa kesan akhir, dan lapisan pelindung jernih mengikatnya dengan ketat. Minta pembekal menyatakan ketebalan pelapisan dan keputusan ujian semburan garam, bukan hanya menerima tuntutan kabur seperti “pelapisan berkualiti”; spesifikasi yang dinyatakan boleh diaudit, manakala kata sifat tidak.
Enamel mengisi, kubah epoksi, dan butiran cetak menambah warna di atas lapisan berlapis, tetapi setiap proses tambahan merupakan satu lagi antara muka lekatan — sahkan keseluruhan susunan pada satu sampel pengeluaran sebelum pengeluaran pukal bermula.
5. Kawalan Kualiti dan Pengesahan Akhir
Pengeluar premium membezakan diri daripada pengeluar biasa melalui pemeriksaan, bukan pemasaran. Pengesahan harus merangkumi setiap ciri yang menjadi sandaran pesanan anda:
- Pengambilan sampel dimensi dan berat berdasarkan sampel yang diluluskan
- Pemeriksaan visual dan optik automatik untuk cacat permukaan dan penyaduran
- Pengukuran ketebalan lapisan pada komponen siap
- Ujian tarikan pada sambungan pita hingga daya tertentu
- Pendedahan percikan garam dan kelembapan pada sampel untuk mensimulasikan penyimpanan jangka panjang
Semua pemeriksaan ini mengubah keyakinan kepada fakta terdokumentasi — inilah yang membolehkan suatu pingat Sukan bertahan bertahun-tahun dalam sebuah bekas paparan pingat tanpa kehilangan warna atau bentuk. Apabila pembekal dapat menunjukkan data ujian, pembelian tidak lagi menjadi satu teka-teki.
Soalan Lazim
Soalan: Bagaimana proses pembuatan mempengaruhi jangka hayat pingat sukan?
Melalui tiga saluran: pemilihan aloi menetapkan rintangan dasar terhadap kakisan, ketepatan pengecoran cetakan mengelakkan titik lemah struktur, dan pelapisan berbilang lapisan dengan lak memberikan halangan pelindung terhadap kekusaman dan haus. Secara bersama, ketiganya mengekalkan kualiti pingat agar sentiasa sedia dihidangkan selama beberapa dekad.
Soalan: Apakah peranan rekabentuk tersuai dalam kerumitan pembuatan?
Geometri rumit — dinding nipis, sudut tajam, dan pelepasan dalam — mesti direkabentuk semula untuk kesesuaian pengecoran, yang meningkatkan kos acuan dan masa penghantaran. Pembekal yang baik akan mengenal pasti isu rekabentuk-untuk-pembuatan sebelum acuan keluli dipotong, supaya seni lukis yang ambisius dapat dihantar mengikut jadual tanpa memerlukan pembaharuan acuan yang mahal.
Soalan: Bagaimanakah organisasi harus mengawal selia pingat sukan selepas menerimanya?
Simpan anugerah dalam bekas dengan sisipan bebas asid dan kaca pelindung UV, jauh daripada kelembapan dan perubahan suhu. Bersihkan secara lembut menggunakan kain lembut dan kering; elakkan pemoles kasar yang boleh menghilangkan lapisan pelindung. Pingat yang dikendali dengan cara ini akan kekal layak dihidangkan dalam upacara-upacara masa depan.